
Исследование влияния геометрии детали на закон повышения давления формующего газа с применением компьютерного моделирования
Журнал: Нанотехнологии в строительстве: научный интернет-журнал @nanobuild
Рубрика: Системные решения технологических проблем
Статья в выпуске: 5 т.18, 2026 года.
Бесплатный доступ
Введение. В настоящее время в промышленности для изготовления сложнопрофильных тонкостенных деталей, а также элементов полой конструкции используется метод сверхпластической формовки (СПФ). Для повышения эффективности процесса СПФ целесообразным является предварительное формирование в материалах наноструктурного состояния. Значительное влияние на точность геометрии детали, качество конечного изделия и продолжительность производственного процесса оказывает подача формующего газа, реализуемая с использованием газораспределительной системы (ГРС). Одним из ключевых аспектов работы ГРС является выявление оптимальных режимов подачи газа для деталей с различной геометрией. Компьютерное моделирование процесса СПФ позволяет анализировать режимы формовки без необходимости проведения дорогостоящих и длительных реальных экспериментов. Исследование направлено на выявление зависимости между повышением давления формующего газа и геометрией детали. Методы и материалы. Моделирование и конечноэлементный анализ (КЭ анализ) СПФ деталей типа «купол» из титанового сплава ВТ-6 с различной толщиной заготовок и геометрией проводилось с помощью программного комплекса MSC Marc. Результаты и обсуждение. Приводятся результаты КЭ анализа процесса СПФ. В ходе проведения исследований установлено, что при изменении толщины заготовки графики подачи формующего газа не изменяют своего характера поведения, но при этом изменяется их масштаб. То есть при сохранении времени протекания основных этапов формовки значительно увеличивается давление формовочного газа, что приводит к повышению скорости подачи формовочного газа. На графиках подачи формовочного газа можно выделить три этапа, и рост давления газа между этапами происходит нелинейно. В зависимости от формы детали данные этапы могут отличаться. Заключение. Полученные зависимости подачи газа позволяют сформировать опыт работы с технологическим процессом формовки различных деталей, а также выявить требования для разработки перспективных систем газораспределения.
Короткий адрес: https://sciup.org/142249002
IDS: 142249002 | УДК: 621.77 | DOI: 10.15828/2075-8545-2026-18-5-657-672
Study of the effect of part geometry on the pressure rise law of the forming gas using computer simulation
Introduction. Currently, in the industry, the method of superplastic molding (SPM) is used to manufacture complex-profile thinwalled parts, as well as elements of a hollow structure. To increase the efficiency of the SPM process, it is advisable to pre-form a nanostructured state in materials. The accuracy of the part geometry, the quality of the final product and the duration of the production process are significantly affected by the supply of forming gas using a gas distribution system (GDS). One of the key aspects of GDS operation is the identification of optimal gas supply modes for parts with different geometries. Computer modeling of the SPM process allows you to analyze molding modes without the need for expensive and lengthy real experiments. The study is aimed at identifying the relationship between the pressure increase of the forming gas and the geometry of the part. Methods and materials. Modeling and finite element analysis (FE analysis) of SPM parts of the "dome" type made of titanium alloy VT-6 with different thickness of workpieces and geometry was carried out using the MSC Marc software package. The results and discussion are given. The results of the FE analysis of the SPM process are given. In the course of research, it was found that when the thickness of the billet changes, the graphs of the forming gas supply do not change their behavior, but their scale changes. That is, while maintaining the running time of the main forming steps, the pressure of the forming gas is significantly increased, resulting in an increase in the supply rate of the forming gas. Three steps can be distinguished in the molding gas supply plots, and the gas pressure rise between the steps is non-linear. Depending on the shape of the part, these steps may vary. Conclusion. The obtained gas supply dependencies make it possible to form experience in working with the technological process of molding various parts, as well as to identify requirements for the development of promising gas distribution systems.
Текст научной статьи Исследование влияния геометрии детали на закон повышения давления формующего газа с применением компьютерного моделирования
Степаненко Н.Ю., Чертовских С.В., Кандаров И.В., Рубцов А.В. Исследование влияния геометрии детали на закон повышения давления формующего газа с применением компьютерного моделирования. Нанотехнологии в строительстве. 2026;18(5):657–672. – EDN: EOTVES.
Stepanenko N.Yu., Chertovskikh S.V., Kandarov I.V., Rubtsov A.V. Study of the effect of part geometry on the pressure rise law of the forming gas using computer simulation. Nanotechnologies in Construction. 2026;18(5):657–672. – EDN: EOTVES.
В современных высокотехнологичных отраслях, таких как авиастроение и машиностроение, широкое распространение получили сложнопрофильные тонкостенные детали, а также элементы полой конструкции. Данные детали позволяют значительно снизить массу изделий, а сложнопрофильная геометрия зачастую применяется для улучшения эксплуатационных характеристик деталей, что делает изделия конкурентоспособными. Например, лопатки авиационных двигателей, обладающие сложной геометрией и полой структурой, обеспечивают высокие показатели тяги газотурбинных двигателей [1].
Традиционные методы производства таких деталей имеют высокую трудоемкость, а процесс из- готовления занимает много времени. В некоторых случаях применение таких методов производства вообще невозможно. Поэтому внедрение инновационных технологий, таких как метод СПФ, становится актуальной задачей [1–6]. Этот метод позволяет изготавливать детали сложной геометрии и полой конструкции с высокой эффективностью, что особенно важно для передовых отраслей промышленности.
Для проявления сверхпластичности деталей крайне важна структура материала. Так, формирование наноструктурированного состояния материала позволяет эффективнее проводить формовку более сложных по геометрии деталей, что делает процесс СПФ более энергоэффективным.
Одним из ключевых аспектов технологии СПФ является подача формующего газа, оказывающая
Nanotechnologies in construction
Нанотехнологии в строительстве
2026; 18 (5): 657–672
Nanob
СИСТЕМНЫЕ РЕШЕНИЯ ТЕХНОЛОГИЧЕСКИХ ПРОБЛЕМ
значительное влияние на точность геометрии детали, качество конечного изделия и продолжительность производственного процесса. Для реализации подачи газа в технологических комплексах СПФ используются ГРС [7–9].
Для создания и обоснования требований к ГРС необходимо проводить сравнительный анализ режимов подачи газа для деталей различной геометрии. Компьютерное моделирование процесса СПФ позволяет анализировать режимы формовки без необходимости проведения дорогостоящих и длительных реальных экспериментов [10–18]. Данный анализ позволяет определить оптимальные параметры для производства деталей различной геометрии, обеспечивая высокое качество и точность изделий. Это значительно сокращает временные и финансовые затраты, а также ускоряет внедрение технологии СПФ в производственные процессы.
Кроме того, анализ режимов подачи газа в различные детали способствует оптимизации производства деталей методом СПФ, что, в свою очередь, влияет на повышение производительности производственных линий, снижение затрат на материалы и энергоресурсы.
Таким образом, сравнительный анализ режимов подачи формующего газа является важным этапом в развитии и оптимизации технологии СПФ.
Целью данной работы является моделирование (с проведением КЭ анализа) процесса СПФ деталей типа «купол» с различной толщиной заготовок и геометрией с помощью программного комплекса MSC Marc [19].
МЕТОДЫ И МАТЕРИАЛЫ
В процессе КЭ анализа было проанализировано два вида геометрии детали. Для каждого вида гео- метрии рассмотрено три толщины заготовки: 1, 2 и 3 мм. Рассматриваемый материал деталей – титановый сплав ВТ-6 [20, 21].
Деталь типа «купол» выбрана для исследования из-за того, что ее оптимальная геометрия позволяет демонстрировать базовые процессы СПФ. Геометрия данной детали берется за основу при проведении научных изысканий и экспериментов в направлении сверхпластики. Программные расчеты методом конечных элементов выполнялись в программном комплексе MSC Marc [19, 22–26].
Сечения форм 1 и 2, в которых осуществлялась формовка исходной заготовки, представлены на рисунке 1. Заготовка представляет собой круг диаметром 200 мм различной толщины (1, 2 и 3 мм).
Конечно-элементная модель поверхности заготовки представлена на рисунке 2 и содержит 14 400 элементов.
Закрепление заготовки моделирует ее зажатие по краям в штамповой оснастке, осуществляющее фиксацию по всем осям свободы. Ограничение по максимальному давлению формовочного газа – 10 МПа.
Поверхность заготовки и форм представлены на рисунке 3.
РЕЗУЛЬТАТЫ И ИХ ОБСУЖДЕНИЕ
Ниже представлены результаты расчета заготовки формы 1.
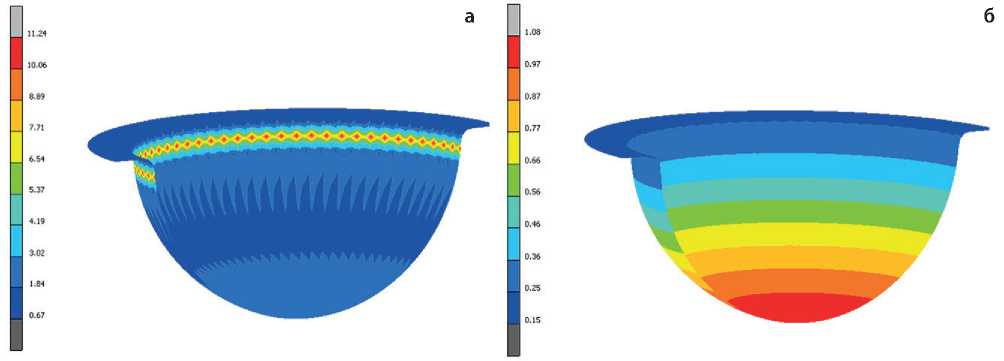
Результаты расчета заготовки толщиной 1 мм представлены на рисунках 4–5. Максимальные эквивалентные напряжения в заготовке составляют 38,9 МПа. Максимальное давление формовочного газа составляет p = 0,32 МПа, время процесса формовки – t = 3061 с.
Результаты расчета заготовки толщиной 2 мм представлены на рисунках 6–7. Максимальные эк- а
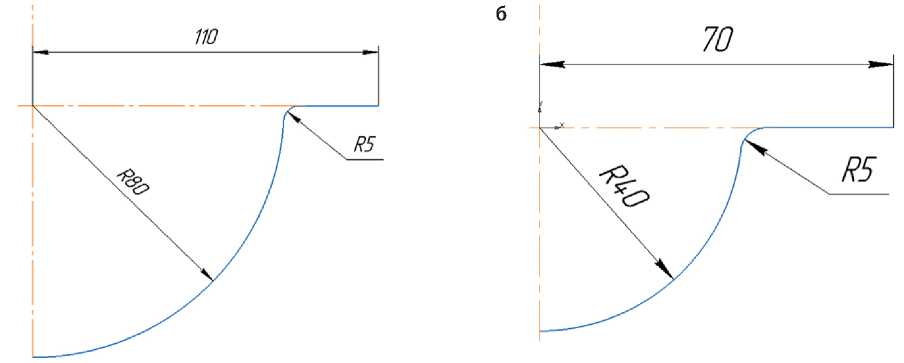
Рис. 1. Сечения форм: a – форма 1; б – форма 2
Nanotechnologies in construction
Нанотехнологии в строительстве
2026; 18 (5): 657–672
Nanob
СИСТЕМНЫЕ РЕШЕНИЯ ТЕХНОЛОГИЧЕСКИХ ПРОБЛЕМ
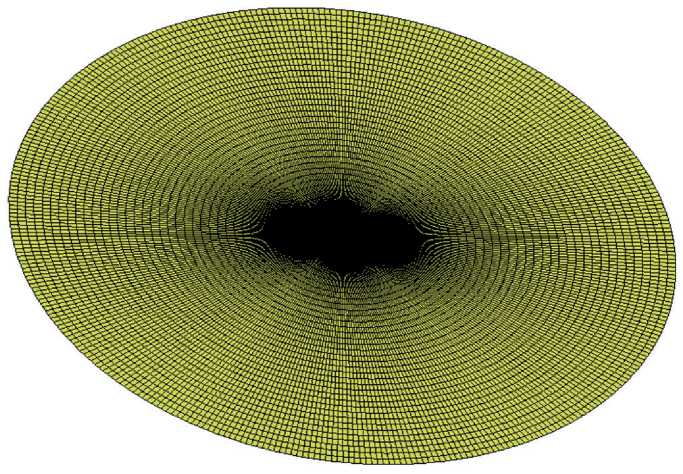
Рис. 2. Конечно-элементная модель поверхности заготовки
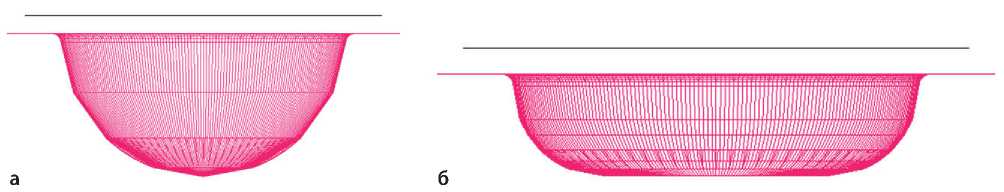
Рис. 3. Поверхность заготовки и формы: a – заготовка с формой 1; б – заготовка с формой 2
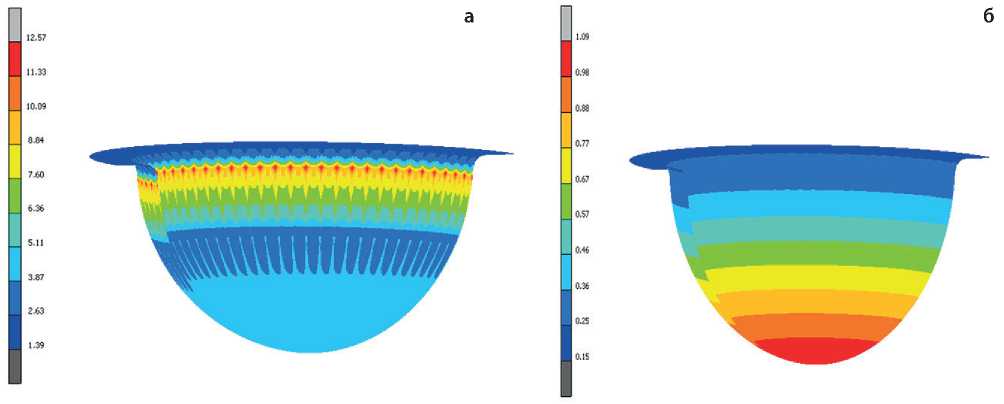
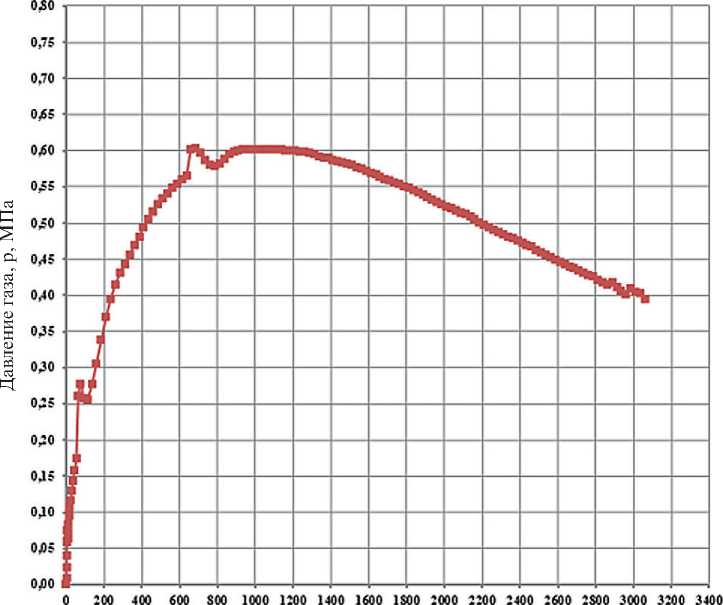
вивалентные напряжения в заготовке составляют 38,7 МПа, максимальное давление формовочного газа – 0,60 МПа, время процесса формовки – 3061 с.
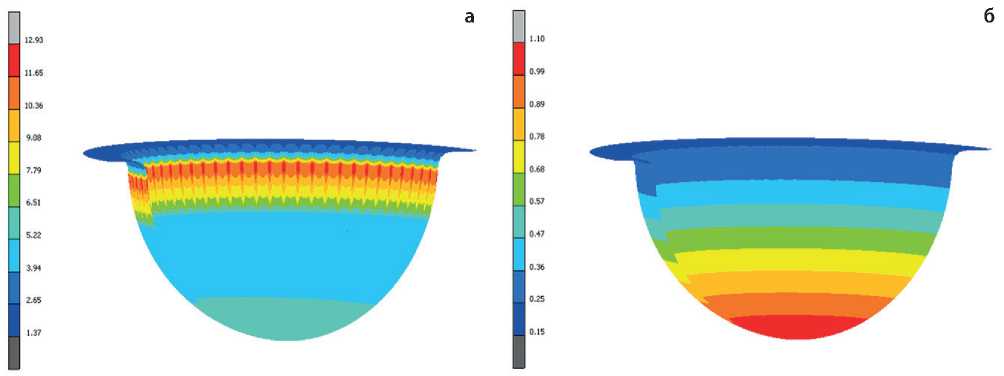
Результаты расчета заготовки толщиной 3 мм представлены на рисунках 8–9. Максимальные эквивалентные напряжения в заготовке составляют 38,6 МПа, максимальное давление формовочного газа – 0,91 МПа, время процесса формовки – 3131 с.
Видно, что при увеличении толщины заготовки эквивалентные напряжения в ней в процессе формовки практически не изменяются. Но при этом значительно увеличивается зона воздействия максимальных эквивалентных напряжений в детали. Это следует учитывать при проектировании сложнопрофильных изделий с «тонкими» местами в геометрии.
Эквивалентные пластические деформации при увеличении толщины заготовки также практически неизменны.
Закон подачи газа при увеличении толщины детали не изменяет свой характер поведения. Однако необходимо заметить, что при увеличении толщины на 1 мм время процесса остается практически неизменным (увеличение не более 3%), а максимальное давление формующего газа значительно растет (при переходе с 1 мм на 2 мм рост на 100%, при переходе с 2 мм на 3 мм рост на 50%). При неизменности характера поведения закона подачи газа это означает, что также значительно увеличивается скорость подачи газа на основных участках графика.
Разделим график, приведенный на рисунке 8, на 3 основных участка (рис. 10):
-
– участок 1 – «раскрытие» заготовки – на этом этапе давление газа преодолевает силы сопротивления материала течению;
-
– участок 2 – основной этап формовки – с ростом давления происходит пластическая деформация заготовки;
– участок 3 – «выдержка» – остаточное течение материала с небольшим стравливанием давления. Оценим скорость подачи (сброса) газа для каждого из участков. В таблице 1 представлены скорости подачи газа для каждого участка на заготовках различной толщины.
Nanotechnologies in construction
Нанотехнологии в строительстве
2026; 18 (5): 657–672
Nanob
СИСТЕМНЫЕ РЕШЕНИЯ ТЕХНОЛОГИЧЕСКИХ ПРОБЛЕМ
б
а
Рис. 4. Распределение эквивалентных напряжений в заготовке толщиной 1 мм и эквивалентные пластические деформации: a – эквивалентные напряжения в детали в конце процесса формовки; б – эквивалентные пластические деформации детали
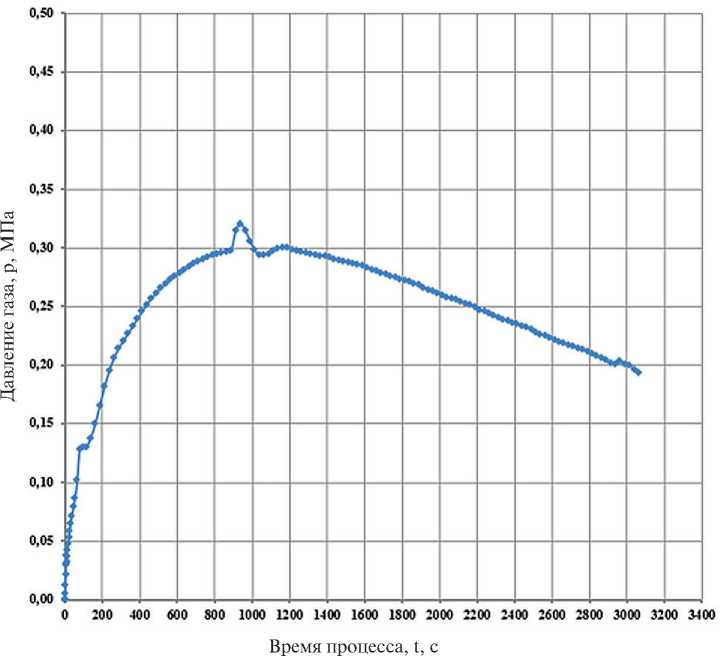
Рис. 5. График подачи формующего газа в заготовку толщиной 1 мм
Nanotechnologies in construction
Нанотехнологии в строительстве
2026; 18 (5): 657–672
Nanob
СИСТЕМНЫЕ РЕШЕНИЯ ТЕХНОЛОГИЧЕСКИХ ПРОБЛЕМ
б
а
Рис. 6. Распределение эквивалентных напряжений в заготовке толщиной 2 мм и эквивалентные пластические деформации: a – эквивалентные напряжения в детали в конце процесса формовки; б – эквивалентные пластические деформации детали
Время процесса, t, с
Рис. 7. График подачи формующего газа в заготовку толщиной 2 мм, МПа/с
Nanotechnologies in construction
Нанотехнологии в строительстве
2026; 18 (5): 657–672
Nanob
СИСТЕМНЫЕ РЕШЕНИЯ ТЕХНОЛОГИЧЕСКИХ ПРОБЛЕМ
а
б
Рис. 8. Распределение эквивалентных напряжений в заготовке толщиной 3 мм и эквивалентные пластические деформации: a – эквивалентные напряжения в детали в конце процесса формовки; б – эквивалентные пластические деформации детали
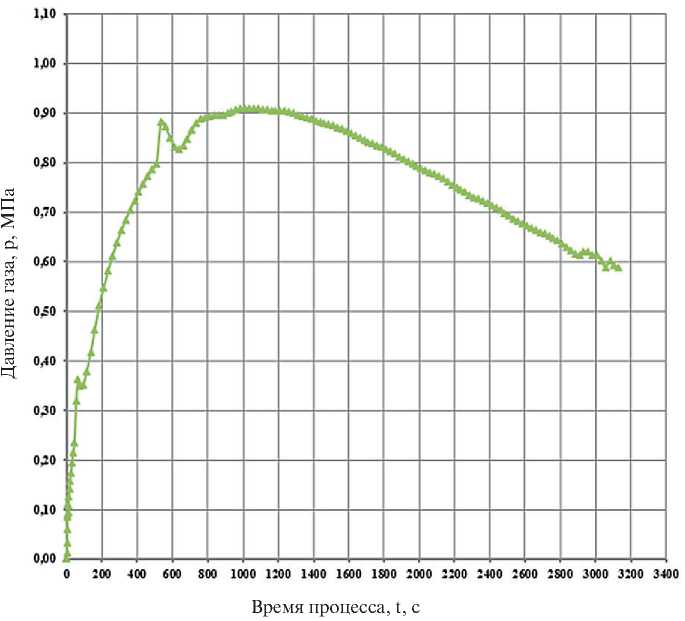
Рис. 9. График подачи формующего газа в заготовку толщиной 3 мм
Nanotechnologies in construction
Нанотехнологии в строительстве
2026; 18 (5): 657–672
Nanob
СИСТЕМНЫЕ РЕШЕНИЯ ТЕХНОЛОГИЧЕСКИХ ПРОБЛЕМ
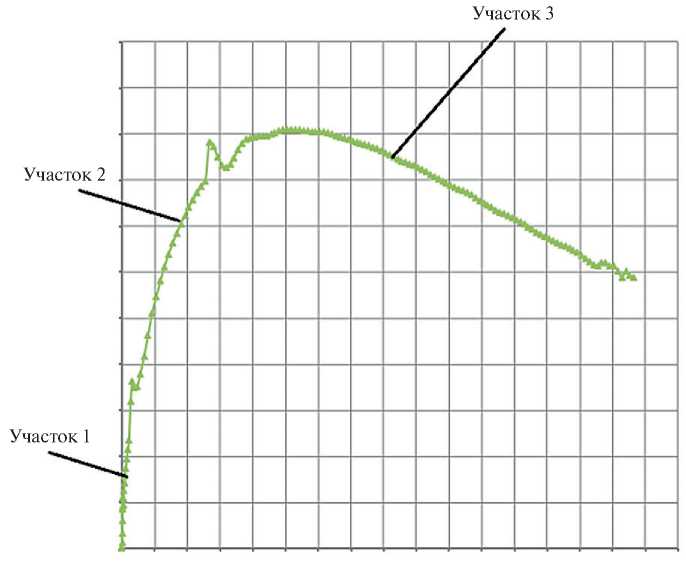
Рис. 10. Основные участки графика подачи газа: участок 1 – «раскрытие» заготовки; участок 2 – основной этап формовки; участок 3 – «выдержка»
Таблица 1. Скорости подачи газа на заготовки формы 1 различной толщины
|
Толщина заготовки, мм |
Скорость подачи газа, МПа/с |
||
|
Участок 1 |
Участок 2 |
Участок 3 |
|
|
1 |
0,001700 |
0,000180 |
0,000051 |
|
2 |
0,002200 |
0,000410 |
0,000100 |
|
3 |
0,005700 |
0,000590 |
0,000150 |
Анализируя полученные результаты, мы видим, что рост (снижение) давления происходит нелинейно как между этапами в заготовке одной толщины, так и между одинаковыми этапами в заготовках разной толщины.
Далее представлены результаты расчета заготовки формы 2.
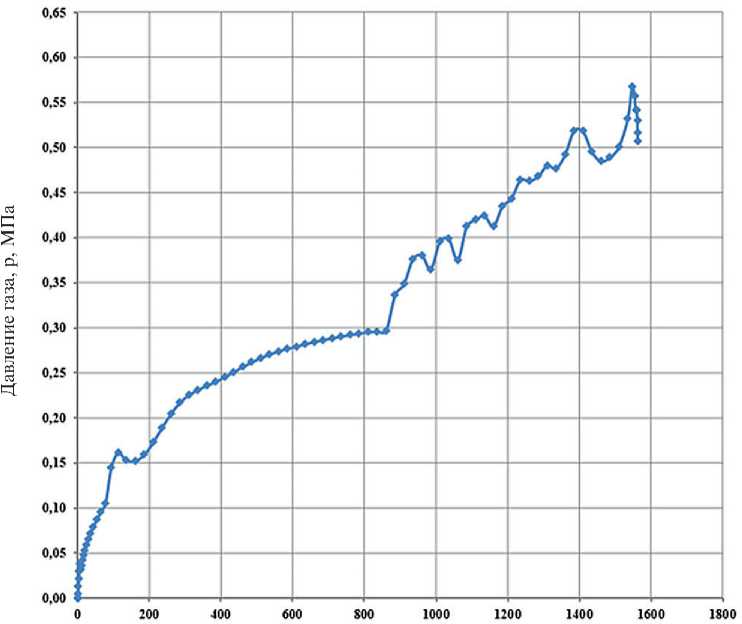
Результаты расчета заготовки толщиной 1 мм представлены на рисунках 11–12. Максимальные эквивалентные напряжения в заготовке составляют 38,9 МПа, максимальное давление формовочного газа – 0,57 МПа, время процесса формовки – 1564 с.
Результаты расчета заготовки толщиной 2 мм представлены на рисунках 13–14. Максимальные эквивалентные напряжения в заготовке равны 38,7 МПа, максимальное давление формовочного газа – 1,14 МПа, время процесса формовки – 1581 с.
Результаты расчета заготовки толщиной 3 мм представлены на рисунках 15–16. Максимальные эквивалентные напряжения в заготовке составляют 38,6 МПа, максимальное давление формовочного газа – 1,68 МПа, время процесса формовки – 1590 с.
Из полученных результатов видно, что при увеличении толщины заготовки эквивалентные напряжения в ней в процессе формовки практически не изменяются, как и зона их воздействия.
Эквивалентные пластические деформации при увеличении толщины заготовки также практически неизменны.
Закон подачи газа при увеличении толщины детали не изменяет свой характер поведения. Однако необходимо заметить, что при увеличении толщины на 1 мм время процесса остается практически неизменным (увеличение не более 1%), а максимальное давление формующего газа значительно растет (при переходе с 1 мм на 2 мм рост на 100%, при переходе с 2 мм на 3 мм рост на 47%). При неизменности характера поведения закона подачи газа это означает,
Nanotechnologies in construction
Нанотехнологии в строительстве
2026; 18 (5): 657–672
Nanob
СИСТЕМНЫЕ РЕШЕНИЯ ТЕХНОЛОГИЧЕСКИХ ПРОБЛЕМ
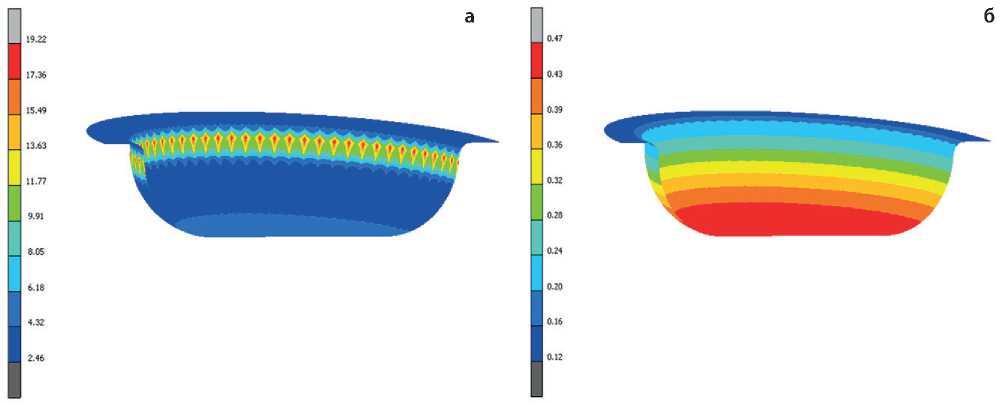
Рис. 11. Распределение эквивалентных напряжений в заготовке толщиной 1 мм и эквивалентные пластические деформации: a – эквивалентные напряжения в детали в конце процесса формовки; б – эквивалентные пластические деформации детали
Время процесса, t, с
Рис. 12. График подачи формующего газа в заготовку толщиной 1 мм
Nanotechnologies in construction
Нанотехнологии в строительстве
2026; 18 (5): 657–672
Nanob
СИСТЕМНЫЕ РЕШЕНИЯ ТЕХНОЛОГИЧЕСКИХ ПРОБЛЕМ
а
б
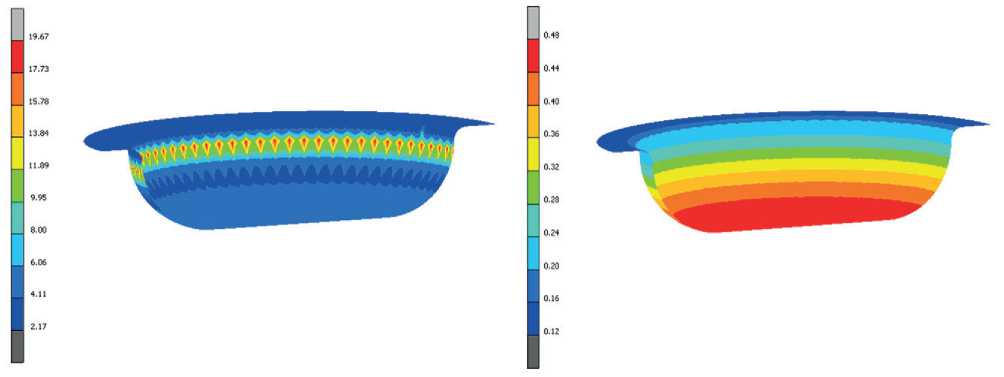
Рис. 13. Распределение эквивалентных напряжений в заготовке толщиной 2 мм и эквивалентные пластические деформации: a – эквивалентные напряжения в детали в конце процесса формовки; б – эквивалентные пластические деформации детали
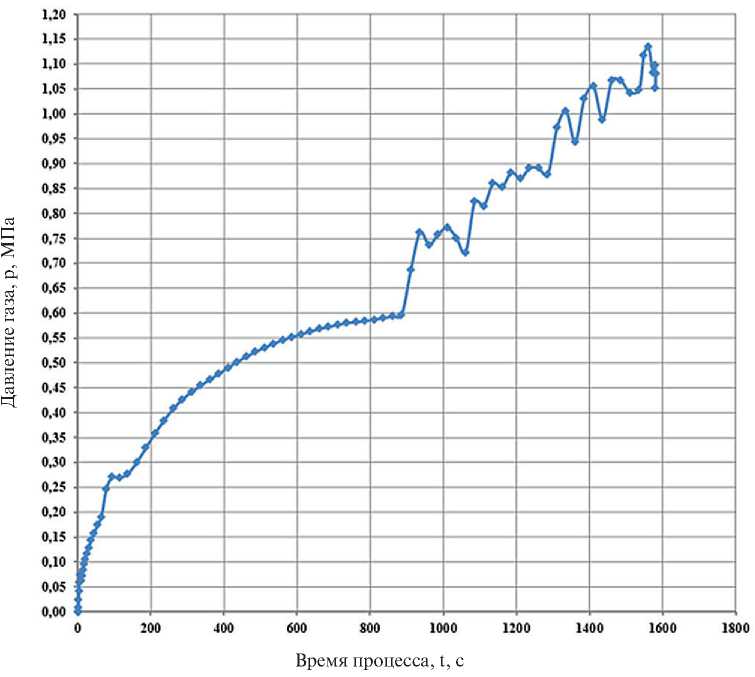
Рис. 14. График подачи формующего газа в заготовку толщиной 2 мм
Nanotechnologies in construction
Нанотехнологии в строительстве
2026; 18 (5): 657–672
Nanob
СИСТЕМНЫЕ РЕШЕНИЯ ТЕХНОЛОГИЧЕСКИХ ПРОБЛЕМ
а
б
Рис. 15. Распределение эквивалентных напряжений в заготовке толщиной 3 мм и эквивалентные пластические деформации: a – эквивалентные напряжения в детали в конце процесса формовки; б – эквивалентные пластические деформации детали
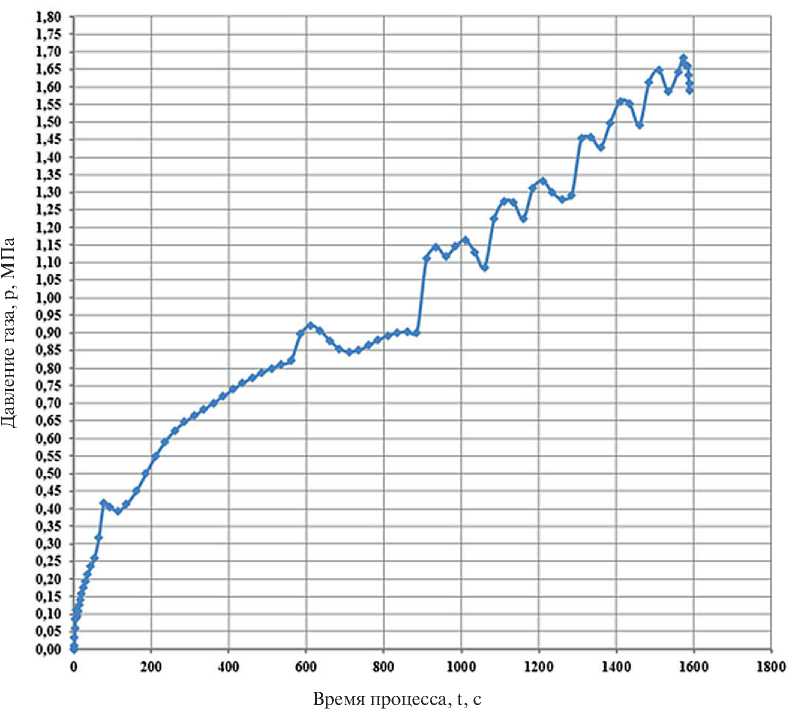
Рис. 16. График подачи формующего газа в заготовку толщиной 3 мм
Nanotechnologies in construction
Нанотехнологии в строительстве
2026; 18 (5): 657–672
Nanob
СИСТЕМНЫЕ РЕШЕНИЯ ТЕХНОЛОГИЧЕСКИХ ПРОБЛЕМ
что также значительно увеличивается скорость подачи газа на основных участках графика.
Разделим график, приведенный на рисунке 16, на 3 основных участка (рис. 17):
-
– участок 1 – «раскрытие» заготовки – на этом этапе давление газа преодолевает силы сопротивления материала течению;
-
– участок 2 – основной этап формовки – с ростом давления происходит пластическая деформация заготовки;
-
– участок 3 – «доформовка» – остаточное формование геометрии.
Оценим скорость подачи газа для каждого из участков. В таблице 2 представлены скорости подачи газа для каждого участка на заготовках различной толщины (на участке 3 скорость оценивается по ос-редненной кривой).
Видно, что рост давления происходит нелинейно как между этапами в заготовке одной толщины, так и между одинаковыми этапами в заготовках разной толщины.
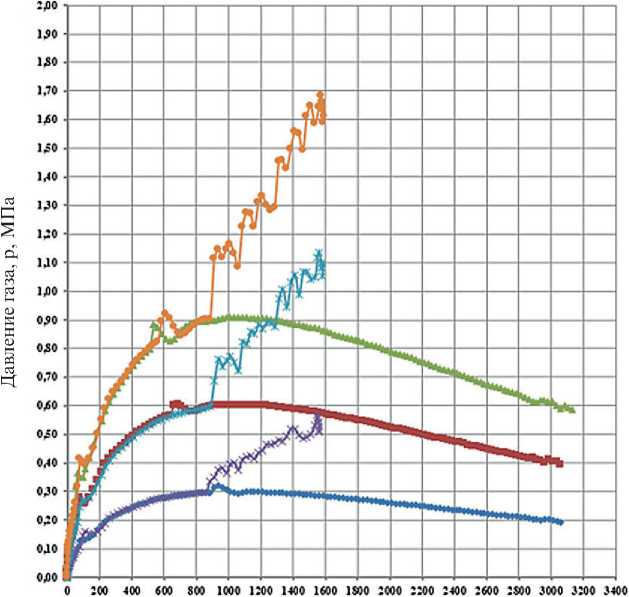
Сравним графики подачи формовочного газа деталей форм 1 и 2 между собой. Как было сказано выше, в зависимости от толщины заготовки характер поведения графиков не меняется, изменяется только их масштаб, что влечет за собой значительное изменение скоростей подачи газа.
Для сравнения наложенные друг на друга графики приведены на рисунке 18. Видно, что этап 1 и этап 2 у обеих геометрий заготовки примерно одинаковы. А вот этап 3 отличается кардинально. Для сравнения приведем толщину деталей во время перехода на 3 этап формовки на рисунке 19 а, б.
Для анализа приведены детали геометрии 1 и 2 с толщиной заготовки 2 мм (детали с толщиной заготовки 1 и 3 мм ведут себя аналогично). На рисунке 19 а представлена форма 1 с толщиной заготовки 2 мм на 1111 секунде процесса формовки при давлении
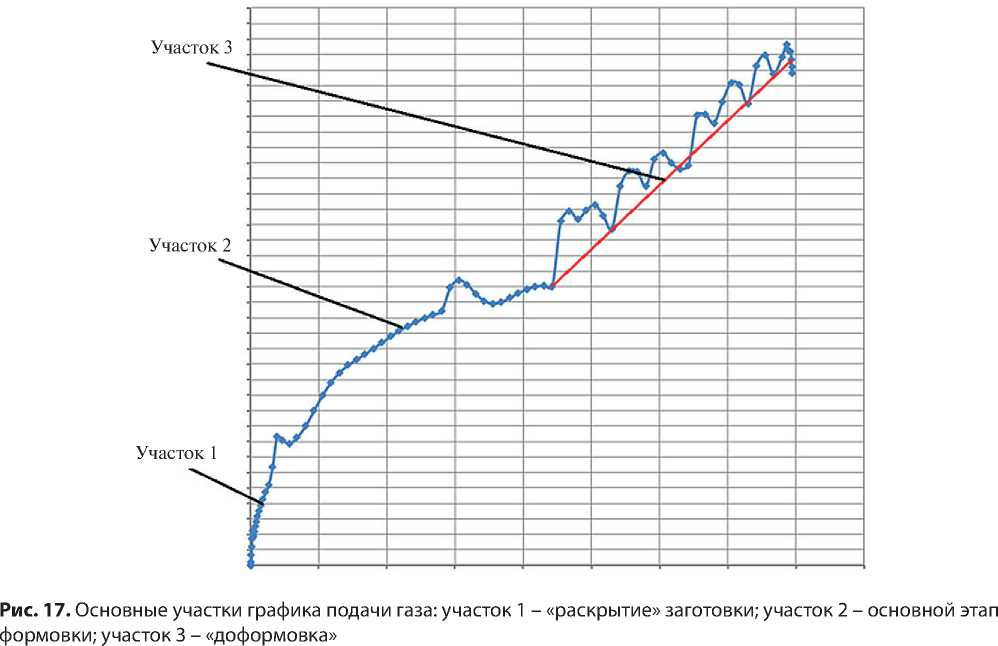
Таблица 2. Скорости подачи газа на заготовки формы 2 различной толщины
|
Толщина заготовки, мм |
Скорость подачи газа, МПа/с |
||
|
Участок 1 |
Участок 2 |
Участок 3 |
|
|
1 |
0,00140 |
0,00018 |
0,00030 |
|
2 |
0,00240 |
0,00043 |
0,00065 |
|
3 |
0,00540 |
0,00066 |
0,00098 |
Nanotechnologies in construction
Нанотехнологии в строительстве
2026; 18 (5): 657–672
Nanob
СИСТЕМНЫЕ РЕШЕНИЯ ТЕХНОЛОГИЧЕСКИХ ПРОБЛЕМ
—•— Форма 1, 1 мм
Форма 1, 2 мм
-*- Форма 1, 3 мм
—*♦— Форма 2, 1 мм
—ж- Форма 2, 2 мм
-ж- Форма 2, 3 мм
Время процесса, t, с
Рис. 18. Сравнение графиков подачи формующего газа
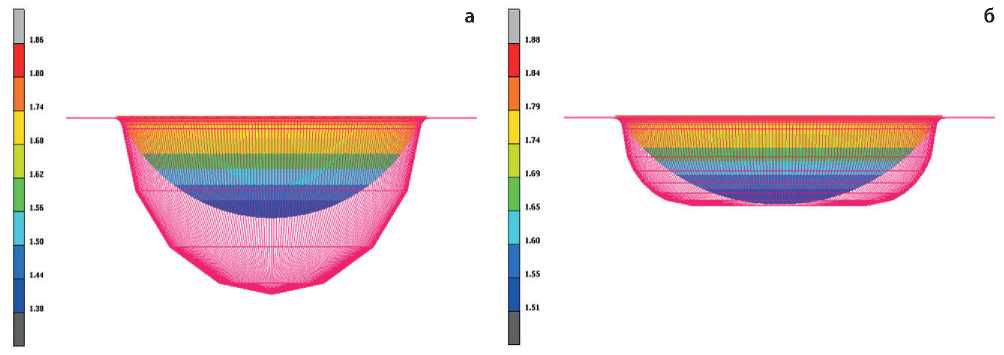
Рис. 19. Толщина детали в процессе перехода на 3 этап формовки: a – форма 1, заготовка толщиной 2 мм; б – форма 2, заготовка толщиной 2 мм
Nanotechnologies in construction
Нанотехнологии в строительстве
2026; 18 (5): 657–672
Nanob
СИСТЕМНЫЕ РЕШЕНИЯ ТЕХНОЛОГИЧЕСКИХ ПРОБЛЕМ
газа 0,6 МПа. На рисунке 19 б представлена форма 2 с толщиной заготовки 2 мм на 885 секунде формовки при давлении газа 0,62 МПа.
Видно, что у формы 1 глубина значительно больше, чем у формы 2. Из-за этого в начале третьего этапа процесса формовки деталь формы 2 уже коснулась дна. А вот деталь формы 1 имеет еще значительный запас по расстоянию до дна. Из-за этого в процессе дальнейшего вытягивания формы 1 до момента касания дна возникает опасность излишнего утонения материала, что может привести к разрыву заготовки. Для предотвращения данного явления этап 3 формовки формы 1 проводится со стравливанием давления. При этом формовка заготовки продолжается, так как материал уже способен деформироваться при минимальных усилиях.
В то же время в форме 2 опасности такого явления нет. При этом степень пластической деформации у материала в форме 2 ниже, чем в форме 1, следовательно, необходимо повышать скорость роста давления формовочного газа по сравнению с этапом 2 для получения требуемой геометрии. В этот момент начинается новая фаза вытяжки материала, когда боковые зоны вытянутого «купола» начинают формоваться по-новому.
В заключение стоит отметить, что в ходе исследования были изучены графики подачи формующего газа в деталь типа «купол» с различной геометрией и толщиной заготовок.
КЭ анализ операций СПФ показал, что при изменении толщины заготовки графики подачи формующего газа не изменяют своего характера поведения, но при этом изменяется их масштаб. То есть при сохранении времени протекания основных этапов формовки значительно увеличивается давление формовочного газа, что приводит к повышению скорости подачи формовочного газа.
На графиках подачи формовочного газа выделяются три этапа. Рост давления газа между этапами происходит нелинейно. В зависимости от формы детали данные этапы могут отличаться. Так, для формы 1 третий этап представляет собой «выдержка», при котором происходит плавное стравливание давления газа, а в форме 2 на третьем этапе происходит «доформовка», при которой увеличивается скорость подачи газа по сравнению со вторым этапом. Связано это с тем, что меньшая глубина формы 2 снижает пластические деформации заготовки, и вследствие этого появляется новая фаза формовки детали. В форме 1 из-за большей глубины имеется опасность излишнего утончения и разрыва заготовки при подаче формующего газа на данном этапе.
Таким образом, анализ графиков подачи газа позволяет сформировать опыт работы с технологическим процессом формовки различных деталей, а также выявить требования для разработки перспективных систем газораспределения.
