Экспериментальное исследование формоизменения проволоки из титановых сплавов ВТ1-0 и ВТ6 при волочении в роликовых волоках со смещенными парами роликов
Журнал: Вестник Южно-Уральского государственного университета. Серия: Металлургия @vestnik-susu-metallurgy
Рубрика: Обработка металлов давлением. Технологии и машины обработки давлением
Статья в выпуске: 2 т.26, 2026 года.
Бесплатный доступ
При волочении в роликовых волоках определение геометрических параметров деформируемых материалов является основным фактором для расчета калибровки роликов. В данной статье приведено экспериментальное исследование уширения титановых сплавов ВТ1-0 и ВТ6. Волочение проводилось на роликовой кассете со смещёнными парами роликов, при этом варьировались обжатия заготовки и фиксировалось значение уширения как в овальном, так и в круглом калибре. В результате эксперимента получены зависимости уширения от обжатия титановых сплавов ВТ1-0 и ВТ6 в круглом и овальном калибре при волочении через роликовую кассету. Полученные данные можно использовать для расчета геометрических параметров и построения калибровки рабочих роликов роликовой кассеты.
Короткий адрес: https://sciup.org/147254873
IDS: 147254873 | УДК: 621.778.1 | DOI: 10.14529/met260205
Experimental study of the shape change of VT1-0 and VT6 titanium alloy wires during drawing in roller dies with offset roller pairs
When drawing in roller dies, determining the geometric parameters of the deformed materials is the main factor for calculating the roller calibration. This article presents an experimental study of the widening of VT1-0 and VT6 titanium alloys. Drawing was carried out in a roller cassette with offset roller pairs, while the reduction of the workpiece was varied and the widening value was recorded in both oval and round passes. As a result of the experiment, the dependencies of widening on the reduction of VT1-0 and VT6 titanium alloys in round and oval passes during drawing through a roller cassette were obtained. The obtained data can be used to calculate geometric parameters and to construct the calibration of the working rollers of the roller cassette.
Текст научной статьи Экспериментальное исследование формоизменения проволоки из титановых сплавов ВТ1-0 и ВТ6 при волочении в роликовых волоках со смещенными парами роликов
Уширение металла при обработке металлов давлением является важнейшим показателем деформации. От уширения металла при деформации зависит площадь контакта заготовки с деформирующим инструментом и, как следствие усилие деформации. Также от уширения зависит форма профиля готовой продукции на выходе из деформирующего инструмента [1].
Волочение является основным видом получения проволоки. Волочение подразделяется на два вида: волочение через монолитные фильеры и волочение через неприводные ролики – роликовые кассеты. Волочением через монолитные фильеры в основном получают проволоку из материалов с небольшим сопротивлением пластической деформации, так как основным фактором, влияющим на стабильность процесса волочения, является подача смазки в очаг деформации [2]. Материалы с большим сопротивлением металла пластической деформации не дают смазке попасть в очаг деформации, вытесняя ее. Поэтому волочение в монолитных фильерах материалов с большим сопротивлением пластической деформации сопряжено с рядом дополнительных операций, таких как: нанесение специальных пленок на поверхность, нанесение подсмазочного слоя, удаление его с поверхности готовой проволоки. В качестве смазки в этом случае используются твердые смазочные вещества: графит, дисульфид молибдена, дисульфид вольфрама, что значительно увеличивает стоимость производимой продукции. Удаление подсмазочного слоя и частиц смазки с поверхности готовой проволоки достаточно проблематично. Обычно для этого пользуются методом скальпирования поверхности [3].
Для волочения труднодеформируемых материалов целесообразно использовать роликовые кассеты с неприводными роликами. В этом случае трение скольжения частично заменяется на трение качения. Как следствие, подготовка поверхности сильно упрощается, устраняются такие операции, как травление, нанесение подсмазочного слоя, удаление его с поверхности готовой проволоки. Кроме того, использование сухой смазки при волочении исключается, что благоприятно сказывается на здоровье рабочих [4].
Для определения геометрических параметров процесса волочения в роликовых кассетах проведено экспериментальное исследование уширения титановых сплавов ВТ1-0 и ВТ6 при различных степенях деформации. Холодная деформация круглой заготовки осуществляется в роликовой кассете РВ-125, в двух парах взаимноперпендикулярных калиброванных роликов, смещенных по оси волочения на конструктивно минимальное расстояние L (рис. 1) [5].
Принцип деформации в роликовой кассете: в первой паре калиброванных роликов круглая заготовка деформируется в овальный профиль 1. Во второй паре калиброванных роликов овальный профиль 1 деформируется в круглый профиль 2, причем овальный профиль от сваливания в круглом калибре второй пары роликов удерживается роликами первой пары.
В ходе выполнения исследования кассета настраивалась так, чтобы на выходе получился круг с требуемыми отклонениями. Перемещения и конечные положения роликов контролировались по индикаторам, которые фиксировались на станине кассеты, а измерительная часть упиралась в подушки ролика. После настройки и получения профиля проволоки требуемой точности фиксировались показания на индикаторе. Данные показания являлись нулевой точкой для проведения эксперимента. Затем разводили ролики с круглым калибром, деформация осуществлялась только в овальном калибре с различными степенями деформации. Результаты исследования уширения в овальном калибре представлены в табл. 1, 2. В данных таблицах ∆ h ов, мм – обжатие в овальном калибре,
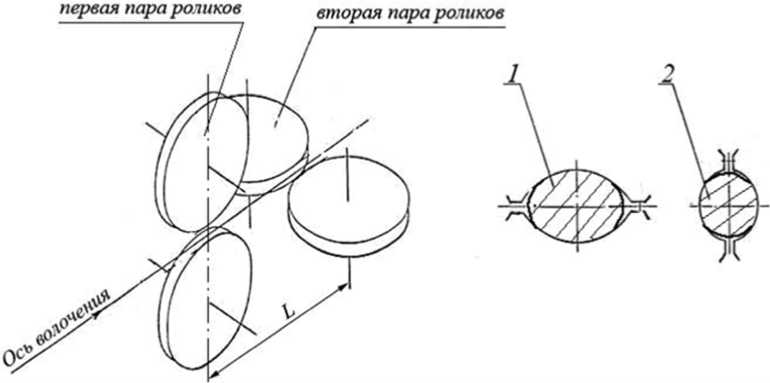
Рис. 1. Схема установки роликов и принцип деформации полосы Fig. 1. Diagram of the roller arrangement and the principle of strip deformation
Таблица 1
Уширение сплава ВТ1-0 в овальном калибре
Widening of VT1-0 alloy in an oval pass
Table 1
|
∆ h ов , мм |
∆ b ов , мм |
Размер |
|
0,53 |
0,2 |
4–3,6 |
|
0,48 |
0,23 |
3,6–3,3 |
|
0,12 |
0,07 |
|
|
0,46 |
0,25 |
|
|
0,7 |
0,36 |
|
|
0,49 |
0,2 |
|
|
0,34 |
0,16 |
|
|
0,46 |
0,2 |
3,3–3 |
|
0,89 |
0,38 |
|
|
0,77 |
0,36 |
|
|
0,58 |
0,29 |
|
|
0,27 |
0,13 |
|
|
0,41 |
0,21 |
Таблица 2
Уширение сплава ВТ6 в овальном калибре
Widening of VT6 alloy in an oval pass
Table 2
|
∆ h кр , мм |
∆ b кр , мм |
Размер |
|
0,7 |
0,35 |
4–3,6 |
|
0,74 |
0,38 |
|
|
0,74 |
0,38 |
|
|
0,49 |
0,25 |
3,6–3,3 |
|
0,44 |
0,22 |
|
|
0,42 |
0,15 |
|
|
0,5 |
0,22 |
|
|
0,5 |
0,18 |
|
|
0,51 |
0,23 |
|
|
0,51 |
0,18 |
|
|
0,45 |
0,2 |
|
|
0,45 |
0,17 |
|
|
0,42 |
0,2 |
|
|
0,57 |
0,38 |
3,3–3 |
|
0,57 |
0,41 |
|
|
0,58 |
0,42 |
|
|
0,57 |
0,45 |
|
|
0,71 |
0,49 |
|
|
0,41 |
0,35 |
∆ b ов, мм – уширение в овальном калибре, в третьем столбце указаны начальный и конечный размеры готовой проволоки.
При деформации проволоки в круглом калибре рабочие валки с овальным калибром устанавливались в нулевое положение, работали как проводковая арматура. Заготовкой в этом случае служил овальный подкат, полученный при волочении на готовый размер. Замерялись следующие параметры: диаметр заготовки, высота после про хода, ширина после прохода. Полученные данные сведены в табл. 3, 4. В данных таблицах ∆hкр, мм – обжатие в овальном калибре, ∆bкр, мм – уширение в овальном калибре, в третьем столбце указаны начальный и конечный размеры готовой проволоки.
По результатам данного исследования построены графики (рис. 2–5) зависимости уширения от обжатия в овальном и круглом калибрах для сплавов ВТ1-0 и ВТ6.
Таблица 3
Таблица 4
Уширение сплава ВТ1-0 в круглом калибре
Table 3
Widening of VT1-0 alloy in a round pass
|
∆ h кр , мм |
∆ b кр , мм |
Размер |
|
0,54 |
0,2 |
4–3,6 |
|
0,59 |
0,21 |
|
|
0,57 |
0,17 |
|
|
0,53 |
0,17 |
3,6–3,3 |
|
0,53 |
0,17 |
|
|
0,47 |
0,18 |
|
|
0,47 |
0,16 |
3,3–3 |
|
0,68 |
0,22 |
|
|
0,55 |
0,19 |
|
|
0,52 |
0,19 |
Уширение сплава ВТ6 в круглом калибре
Table 4
Widening of VT6 alloy in a round pass
|
∆ h кр , мм |
∆ b кр , мм |
Размер |
|
0,82 |
0,17 |
4–3,6 |
|
0,91 |
0,19 |
|
|
0,89 |
0,2 |
|
|
0,9 |
0,16 |
|
|
0,87 |
0,15 |
|
|
0,5 |
0,15 |
3,6–3,3 |
|
0,55 |
0,15 |
|
|
0,28 |
0,09 |
|
|
0,2 |
0,05 |
|
|
0,24 |
0,05 |
|
|
0,45 |
0,13 |
|
|
0,52 |
0,13 |
|
|
0,58 |
0,14 |
|
|
0,71 |
0,14 |
3,3–3 |
|
0,58 |
0,15 |
|
|
0,67 |
0,14 |
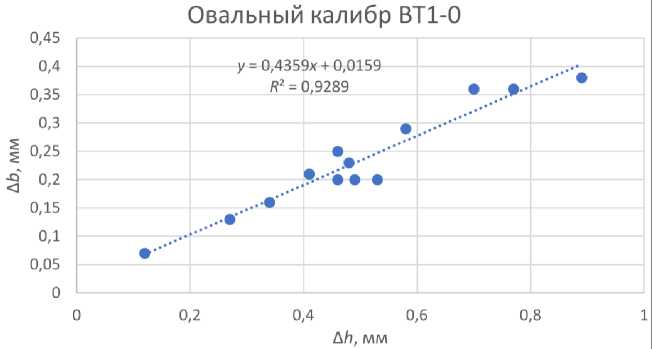
Рис. 2. Зависимость уширения от обжатия в овальном калибре сплава ВТ1-0 Fig. 2. Dependence of widening on reduction in an oval pass for VT1-0 alloy
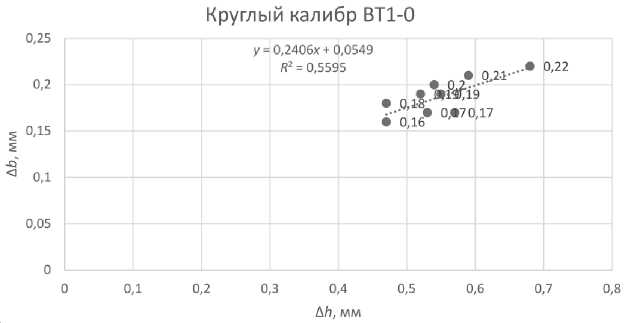
Рис. 3. Зависимость уширения от обжатия в круглом калибре сплава ВТ1-0 Fig. 3. Dependence of widening on reduction in a round pass for VT1-0 alloy
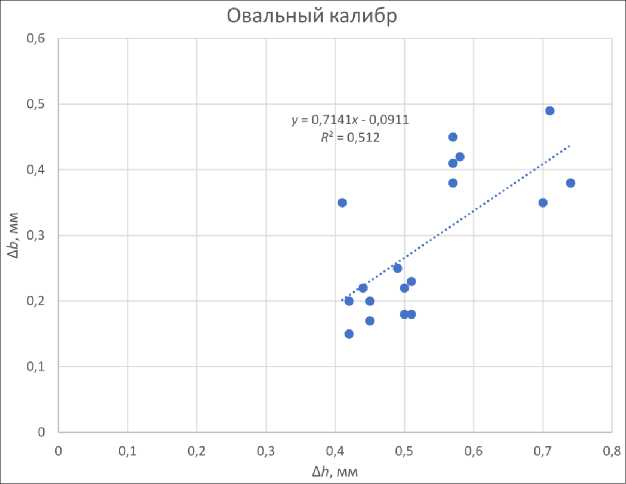
Рис. 4. Зависимость уширения от обжатия в овальном калибре сплава ВТ6 Fig. 4. Dependence of widening on reduction in an oval pass for VT6 alloy
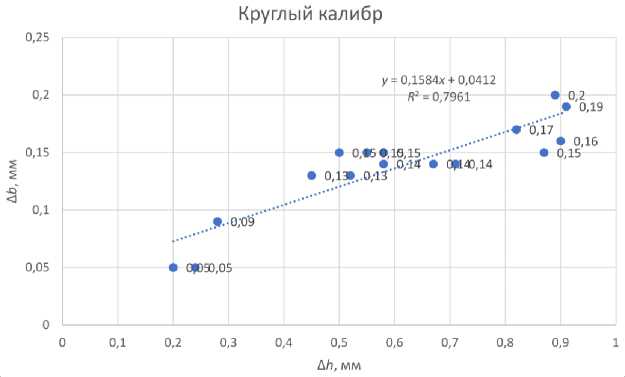
Рис. 5. Зависимость уширения от обжатия в круглом калибре сплава ВТ6 Fig. 5. Dependence of widening on reduction in a round pass for VT6 alloy
Таблица 5
Зависимости уширения от обжатия титановых сплавов ВТ1-0 и ВТ6 при волочении в роликовых кассетах
Table 5
Dependence of widening on reduction for VT1-0 and VT6 titanium alloys during drawing in roller cassettes
|
Марка сплава |
Овальный калибр |
Круглый калибр |
|
ВТ1-0 |
∆ b ов = 0,435∆ h + 0,015 |
∆ b ов = 0,24∆ h + 0,05 |
|
ВТ6 |
∆ b ов = 0,714∆ h – 0,09 |
∆ b ов = 0,158∆ h + 0,04 |
В результате эксперимента из опытных данных получены уравнения для определения уширения сплавов ВТ1-0 и ВТ6 (табл. 5).
Заключение
В результате эксперимента, из опытных дан- ных получены уравнения для определения уширения сплавов ВТ1-0 и ВТ6. С помощью данных зависимостей можно рассчитывать формоизменение титановых сплавов ВТ1-0 и ВТ6 при волочении в роликовых волоках.