Экспериментальные исследования прототипа индукционного канального нагревателя для алюминиевого расплава
Журнал: Журнал Сибирского федерального университета. Серия: Техника и технологии @technologies-sfu
Рубрика: Металлургия черных, цветных и редких металлов
Статья в выпуске: 6 т.19, 2026 года.
Бесплатный доступ
В работе представлен прототип индукционного канального нагревателя открытого типа для поддержания температуры алюминиевого расплава. Экспериментально подтверждена возможность индукционного нагрева расплава алюминия в открытом горизонтальном канале без критических деформаций свободной поверхности и пинч-эффекта. Приведены результаты экспериментальных испытаний, включающие измерения температуры перегрева, скорости нагрева и тепловых потерь через кожух. Установлено, что средняя скорость нагрева в диапазоне температур 701–735 °C составляет 5,4 °C/мин, что позволяет компенсировать тепловые потери при транспортировке и осуществлять дополнительный подогрев расплава непосредственно в процессе литья. Сочетание предложенного метода со стандартными алгоритмами регулирования обеспечивает прецизионное поддержание температуры с точностью 1–3 °C, что критически важно для получения алюминиевых сплавов ответственного назначения, где соблюдение узкого температурного интервала определяет стабильность структуры и свойств готовой продукции.
Короткий адрес: https://sciup.org/146283391
IDS: 146283391 | УДК: 621.365.51:669.715
Experimental Study of a Prototype Induction Channel Heater for Molten Aluminum
The paper presents a prototype of an open-type induction channel heater designed for maintaining the temperature of molten aluminum. The feasibility of induction heating of molten aluminum in an open horizontal channel without critical deformation of the free surface or the occurrence of a pinch effect has been experimentally confirmed. The results of experimental investigations are presented, including measurements of overheating temperature, heating rate, and heat losses through the casing. It was established that the average heating rate within the temperature range of 701–735 °C is 5.4 °C/min, making it possible to compensate for heat losses during metal transportation and to provide additional heating of the melt directly during the casting process. The combination of the proposed method with conventional control algorithms enables precise temperature regulation with an accuracy of 1–3 °C, which is critically important for the production of high-performance aluminum alloys, where maintaining a narrow temperature range determines the stability of the microstructure and the properties of the final product.
Текст научной статьи Экспериментальные исследования прототипа индукционного канального нагревателя для алюминиевого расплава
Одной из важнейших задач в плавильно-литейном производстве алюминиевой продукции с учетом современных требований и условий к производству металлов и сплавов является поддержание температуры жидкого металла [1]. При транспортировке и обработке алюминиевого расплава по литейному желобу и сопутствующем осуществлении внепечных технологических – 769 – операций в металлургических агрегатах температура расплава может значительно снижаться, что негативно сказывается на качестве получаемых слитков [1, 2].
Традиционные устройства компенсации тепловых потерь, основанные на применении резистивного и конвективного нагрева, имеют ограниченный ресурс, низкую плотность мощности, высокую инерционность и требуют холостого пролива металла.
Аналогичная проблема возникает при использовании устройств обработки, в которых процесс нагрева и поддержания температуры основан на применении радиационных нагревателей (дегазаторы, фильтровальные камеры), имеющих ограниченный ресурс работоспособности не более 5–6 месяцев [3]. При этом агрегаты оснащаются не менее чем тремя нагревателями на камеру.
Особенно остро проблема проявляется при модернизации цеха и в технологиях с узким допустимым диапазоном температуры металла. При увеличении расстояния от печи до литейной машины требуется большее количество устройств нагрева, чтобы скомпенсировать потери температуры расплава. Это приводит к повышению не только стоимости оборудования, но и риска загрязнения расплава при старении и разрушении нагревателей. А ввиду невозможности точного контроля нагрева конечная температура расплава может принимать значения в очень широком диапазоне.
Таким образом, используемые на текущий момент методы поддержания температуры расплава хоть и решают проблему остывания, но также имеют ряд серьезных недостатков. В качестве альтернативы описанным способам перспективным методом является использование системы индукционного нагрева канального типа открытого исполнения [4]. В отличие от известных решений, данное устройство способно точно управлять температурой расплава в автоматическом режиме, не имеет возможности загрязнения расплава и имеет высокий КПД. Из преимуществ данного решения также стоит отметить работу от стандартного напряжения, доступного повсеместно.
Однако, как известно, в электромагнитных системах с открытой поверхностью проводящей жидкости неизбежно возникает деформация этой поверхности (формирование мениска), обусловленная взаимодействием электромагнитного поля с межфазной границей «металл – воздух» [5–8]. Следовательно, выбор рабочих параметров устройства сводится к решению научной задачи, заключающейся в нахождении компромисса между требуемой интенсивностью нагрева и допустимой деформацией свободной поверхности жидкого металла. Теоретические исследования показывают, что такой компромисс возможен [9], однако на текущем этапе исследований экспериментального подтверждения возможности реализации данного метода нагрева получено не было.
Целью работы является экспериментальное исследование процесса нагрева расплава алюминия с использованием прототипа индукционного канального нагревателя.
Устройство и принцип работы установки
Общий вид прототипа индукционного канального нагревателя показан на рис. 1. Установка включает в себя огнеупорный желоб, размещаемый на металлической опорной раме, и индуктор, магнитопровод которого охватывает часть канала. Обмотка индуктора питается от однофазного лабораторного автотрансформатора (ЛАТР), на оси регулировочной ручки (то- – 770 –
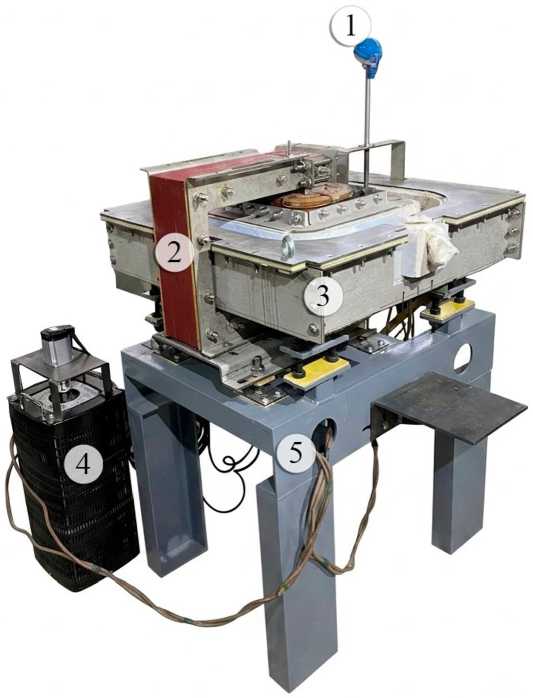
Рис. 1. Общий вид прототипа индукционного канального нагревателя: 1 – термопара в защитном чехле; 2 – индуктор; 3 – желоб; 4 – ЛАТР с управляющим сервоприводом; 5 – опорная рама
Fig. 1. General view of the induction duct heater prototype: 1 – thermocouple in a protective case; 2 – inductor; 3 – trough; 4 – laboratory autotransformer with a control servo drive; 5 – support frame косъемника) которого установлен серводвигатель, позволяющий осуществлять регулирование напряжения в автоматическом режиме.
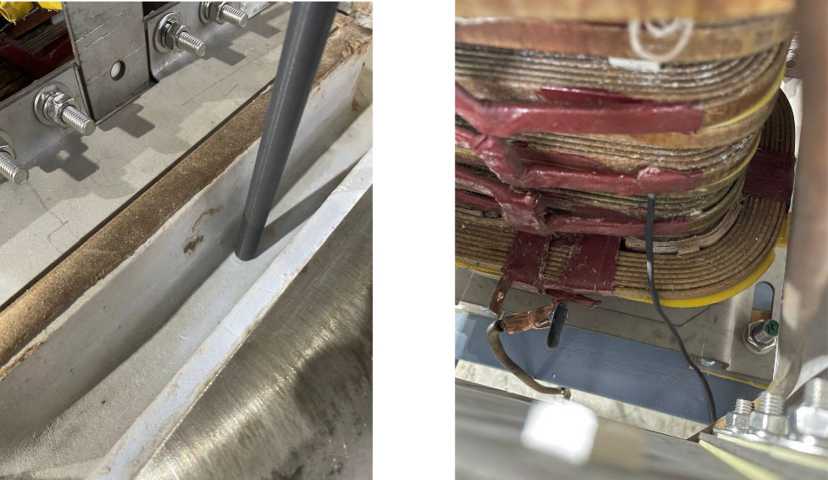
Перед проведением испытаний осуществляется установка термопарных датчиков для измерения в процессе работы температуры расплава и обмотки индуктора. Термопара для измерения температуры расплава в желобе размещается на специально предусмотренном кронштейне и может дополнительно крепиться для обеспечения неподвижности (рис. 2а). Термопара для измерения температуры обмотки индуктора размещается в средней части обмотки и может размещаться как свободно без фиксации, так и с ее закреплением посредством термостойкого клея (рис. 2б).
Основными компонентами шкафа являются следующие модули автоматической системы управления (АСУ): сенсорный панельный контроллер (СПК), модуль дискретного ввода/выво-да, модуль аналогового вывода, модуль аналогового ввода, блок питания, модуль измерения параметров электрической сети, трансформаторы тока и драйвер сервопривода. Кроме того, в шкафу установлены вспомогательные элементы, такие как автоматические выключатели, контакторы, твердотельное реле, контактные шины и другие компоненты.
Все компоненты размещаются в металлическом щите ЩМП-3–1, который оснащен дверцей для удобства обслуживания и доступа, крепятся на дин-рейке или фиксируются непосред-
а
б
Рис. 2. Размещение термопары в огнеупорном желобе (а) и на обмотке индуктора (б)
Fig. 2. Placement of the thermocouple in the refractory trough (a) and on the winding of the inductor (b)
ственно на стенке шкафа с помощью винтового соединения. На рис. 3 приведено изображение шкафа питания и управления в сборе.
На лицевой стороне дверцы расположены экран СПК, а также индикаторные лампы состояния системы, кнопки включения/отключения и управления, потенциометр для ручного управления мощностью, подаваемой на индуктор. На рис. 4 приведено назначение кнопок и индикаторов на лицевой панели шкафа.
Проведение испытаний устройства индукционного канального нагревателя
Для электропитания прототипа необходимо подключение к однофазной сети переменного тока частотой 50 Гц и напряжением 220 В. В качестве жидкого металла используется расплав алюминия.
Ниже приведены определяемые показатели в рамках проведения испытаний:
-
– потребляемая активная мощность прототипа, кВт;
-
– полная мощность, кВА;
-
– температура нагрева жидкого металла, °C;
-
– скорость нагрева расплава, °C/мин;
-
– температура перегрева жидкого металла (Ткон-Тнач), °C;
-
– температура обмотки индуктора, °C.
Определение полной мощности, потребляемой активной мощности, температуры нагрева жидкого металла и температуры обмотки индуктора осуществляется путем считывания данных истории работы автоматизированных средств контроля параметров прототипа из СПК.
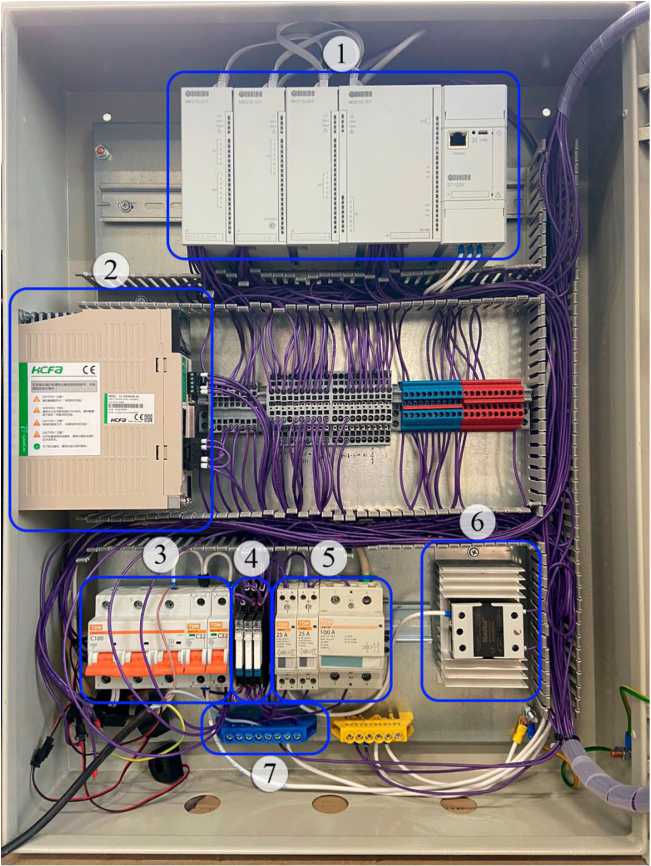
Рис. 3. Элементы шкафа питания и управления: 1 – модули АСУ; 2 – драйвер сервопривода; 3 – автоматические выключатели; 4 – промежуточные реле; 5 – контакторы; 6 – твердотельное реле; 7 – шина нулевая
Fig. 3. Elements of the power supply and control cabinet: 1 – automatic control system modules; 2 – servo driver; 3 – circuit breakers; 4 – intermediate relays; 5 – contactors; 6 – solid-state relay; 7 – neutral bus
Первым этапом в испытаниях прототипа индукционного нагревателя является его включение и проверка работоспособности. По итогам проведенных действий установлено, что все узлы и каналы системы управления работают исправно.
Следующим и основным этапом испытаний является загрузка жидкого металла в желоб огнеупорного канала, его нагрев до заданной температуры и поддержание необходимых параметров. Перед загрузкой жидкого металла бетонная часть и внутреннее пространство желоба огнеупорного канала прогреваются не менее чем до 650 °C. Ленточные каналы желоба перед загрузкой жидкого металла замуровываются огнеупорной ватой. Во время испытаний прогрев осуществлялся встроенным в огнеупорный канал керамическим нагревателем.
Сразу после загрузки жидкого металла осуществляется фиксация его температуры на сенсорном панельном контроллере для дальнейшего определения температуры перегрева и времени нагрева.
Температура перегрева ToverHeat определяется как разница между конечной температурой нагрева T кон, определяемой с помощью прототипа, и температурой загруженного жидкого металла в начальный момент времени T нач.
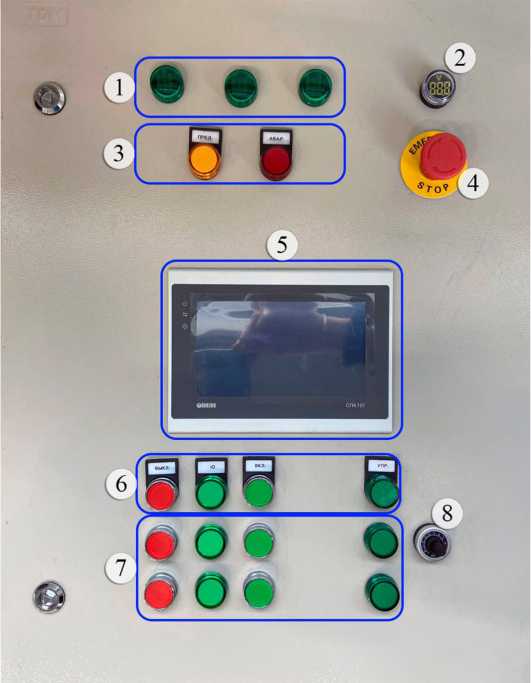
Рис. 4. Лицевая операторская панель шкафа: 1 – параметры сети U/I; 2 – питание модулей АСУ 24V; 3 – состояние системы; 4 – аварийное отключение 2SB 1; 5 – сенсорная панель СПК107; 6 – управление нагревателем; 7 – управление индуктором; 8 – потенциометр
Fig. 4. Front operator panel of the cabinet: 1 – U/I network parameters; 2–24V power supply for the ACS modules; 3 – system status; 4 – emergency shutdown 2SB 1; 5 – SPK107 touch panel; 6 – heater control; 7 – inductor control; 8 – potentiometer
ToverHeat — ^кон ^нач-
Скорость нагрева расплава определяется как отношение температуры перегрева к време- ни нагрева.
dT Т№н — Тнач dt ^кон ^нач
После загрузки жидкого металла и измерения его температуры осуществляется включение нагрузки. Затем устанавливается необходимое значение температуры или мощности в ре- жиме автоматического или ручного управления соответственно.
При проведении испытаний целевая температура по жидкому металлу была установлена на 735 °C. По итогам настройки первичных параметров сервопривод ЛАТРа занимает рабочее положение, соответствующее значению мощности, необходимой для нагрева до целевой температуры.
Начальная температура загруженного в желоб жидкого металла (расплава алюминия) составила 701 °C. На рис. 5 приведено изображение прототипа с жидким металлом, загруженным в огнеупорный желоб. Мощность, потребляемая индуктором в процессе нагрева, составила 2,7 кВт, а полная мощность – 3,9 кВт.
По месту испытаний температура перегрева определяется путем вычисления разности считанных с СПК значений температуры поддержания жидкого металла и температуры загру-
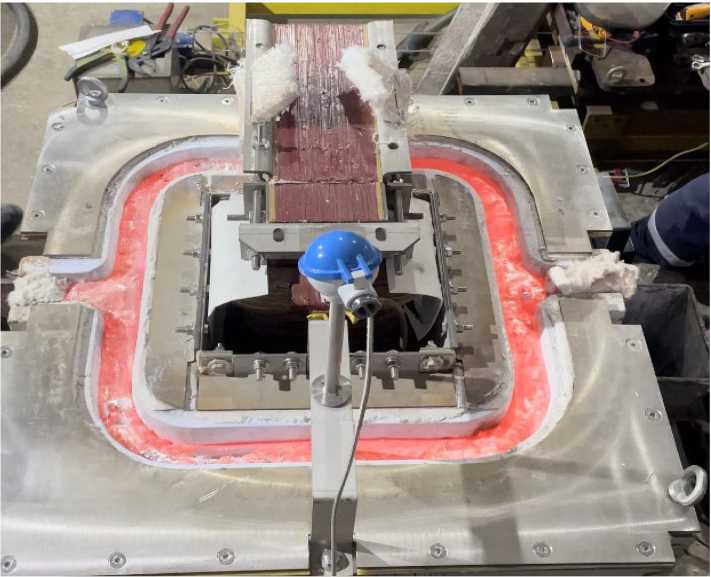
Рис. 5. Вид на огнеупорный канал с жидким металлом и параметры сети в процессе нагрева расплава
Fig. 5. View of the refractory channel with liquid metal and network parameters during melt heating женного жидкого металла согласно формуле (1). Скорость нагрева определяется на основании времени от старта нагрева до достижения жидким металлом температуры поддержания согласно формуле (2). По месту испытаний данные показатели составили 34 °C для температуры перегрева жидкого металла и 5,5 °C/мин – для скорости нагрева.
На рис. 6 показана диаграмма процесса нагрева и поддержания температуры жидкого металла. Из показателей диаграммы видно, что при достижении установленной температуры значение мощности начинает колебаться, что обусловлено работой АСУ для поддержания температуры расплава с перерегулированием не более 1–3 °C.
Для определения точных показателей температуры перегрева и скорости нагрева необходимо провести анализ диаграммы температуры жидкого металла в процессе нагрева, которая была записана в процессе архивации. На рис. 6a виден участок процесса нагрева, крайние точки которого представляют собой начальные и конечные показатели для определения температуры перегрева и скорости нагрева. Участок диаграммы процесса нагрева отдельно показан на рис. 6б, из которого можно точно вычислить необходимые показатели.
Таким образом, температура перегрева составляет 33,13 °C.
Время процесса нагрева, согласно диаграмме, составляет 365 секунд, в результате скорость нагрева будет равна:
dT
— = 0,09°С/сек или 5,4 °С/мин.
Температура обмотки индуктора в процессе испытаний также определялась путем считывания показаний соответствующей термопары в СПК. Как видно из рис. 7, в процессе испытаний температура обмотки индуктора не превышала 45 °C, что также подтверждается диаграммой с архивации, которая показана на рис. 7.
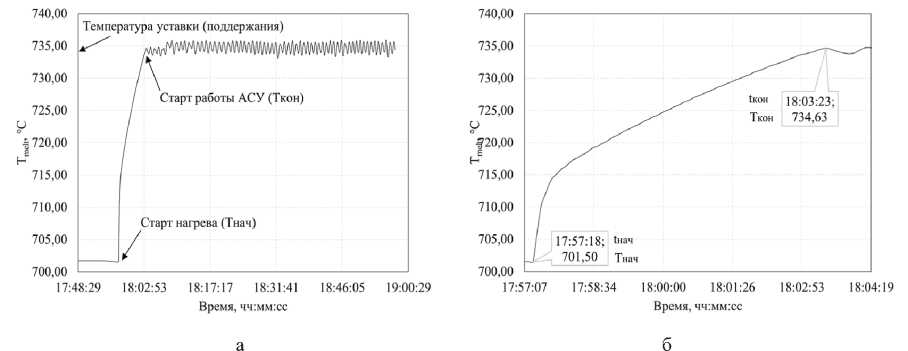
Рис. 6. График температуры жидкого металла в процессе нагрева и поддержания жидкого металла (а) и участок диаграммы в процессе нагрева жидкого металла (б)
Fig. 6. A graph of the temperature of liquid metal during heating and maintenance of liquid metal (a) and a section of the diagram during heating of liquid metal (b)
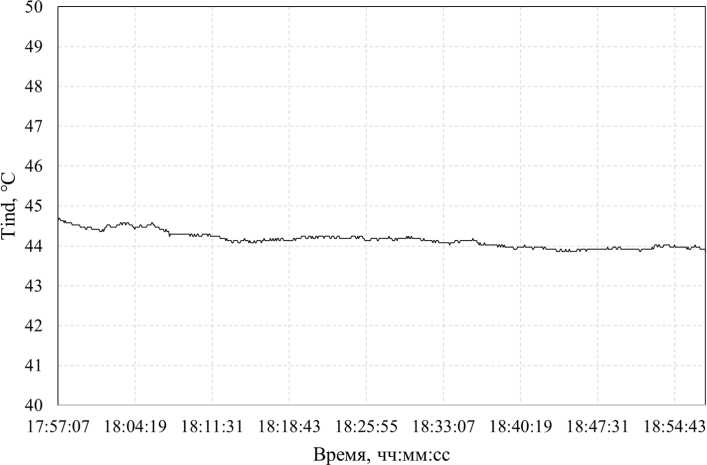
Рис. 7. Диаграмма температуры обмотки индуктора в процессе испытаний
Fig. 7. Temperature diagram of the inductor winding during testing
Испытания прототипа прошли без возникновения нештатных и аварийных ситуаций. В результате испытаний были осуществлены измерения и считывание необходимых параметров прототипа индукционного канального нагревателя. Все параметры, определенные в процессе испытаний, сведены в табл. 1.
В процессе нагрева и поддержания температуры критической деформации расплава в желобе не наблюдалось, а проявления пинч-эффекта в исследуемом диапазоне мощностей выявлено не было, что экспериментально подтверждает возможность индукционного нагрева расплава алюминия в литейных желобах. Однако теоретическое и экспериментальное исследо- – 776 –
Таблица 1. Основные параметры прототипа индукционного канального нагревателя
Table 1. The main parameters of the induction duct heater prototype
Заключение
С помощью экспериментального исследования на прототипе индукционного канального нагревателя определены количественные и качественные характеристики процесса нагрева расплава алюминия, на основании которых можно сделать следующие выводы.
-
1. Экспериментально подтверждена возможность индукционного нагрева расплава алюминия в открытом горизонтальном канале при отсутствии критических деформаций свободной поверхности расплава и возникновения пинч-эффекта.
-
2. Установлено, что при работе прототипа индукционного канального нагревателя средняя скорость нагрева алюминиевого расплава в диапазоне температур от 701 до 735 °C составила 5,4 °C/мин. Полученные динамические характеристики подтверждают, что разработанное устройство способно не только компенсировать тепловые потери при транспортировке расплава по литейному желобу, но и осуществлять дополнительный подогрев до заданных технологических параметров непосредственно в процессе литья.
-
3. Показано, что сочетание предложенного метода индукционного канального нагрева и стандартных алгоритмов регулирования позволяет осуществлять прецизионное поддержание температуры расплава (с точностью 1–3 °C), что является критически важным фактором при получении алюминиевых сплавов ответственного назначения, где строгое соблюдение узкого температурного интервала определяет стабильность структуры и механических свойств готовой продукции.