Качество колесной стали при использовании вторичного металлосырья: контроль и снижение неметаллических включений
Журнал: Вестник Южно-Уральского государственного университета. Серия: Металлургия @vestnik-susu-metallurgy
Рубрика: Металловедение и термическая обработка
Статья в выпуске: 2 т.26, 2026 года.
Бесплатный доступ
Статья посвящена комплексному решению актуальной научно-технологической проблемы повышения качества колесной стали при возрастающей доле использования вторичного металлосырья. В условиях ужесточения требований ГОСТ 10791–2011 к прочности и чистоте металла содержание неметаллических включений (НВ) становится ключевым ограничивающим фактором надежности железнодорожных колес. Работа систематизирует современные представления о природе, механизмах формирования и эволюции НВ на всех стадиях металлургического передела: от раскисления расплава до затвердевания непрерывнолитых заготовок. Авторами предложена интегрированная методология контроля загрязненности стали, основанная на сочетании автоматического анализа частиц (АФА) в СЭМ-ЭДС, многомерного кластерного анализа химического состава включений, статистики экстремальных значений и термодинамического моделирования равновесий. Такой подход позволяет не только классифицировать типы включений (корунд, шпинели, алюминаты кальция, сульфиды и оксисульфиды), но и прогнозировать вероятность появления критически опасных частиц в объеме металла. Особое внимание уделено физико-химическим механизмам образования оксидных включений при алюминиевом раскислении, их росту, коалесценции и взаимодействию с фронтом кристаллизации в различных структурных зонах непрерывнолитой заготовки. Показано, что наиболее неблагоприятные скопления НВ формируются в переходной и центральной эквиаксиальной зонах, что обосновывает необходимость адресного входного контроля НЛЗ. Ключевым технологическим инструментом снижения вредного влияния НВ является модифицирование стали кальцием. На основе термодинамического анализа и производственных экспериментов установлено оптимальное соотношение [Ca]/[Al] = 0,23–0,31, обеспечивающее преобразование остроугольного корунда в глобулярные алюминаты кальция с плакирующим слоем CaS. Разработана оптимизированная схема внепечной обработки (ковш-печь + вакуумная дегазация) и непрерывной разливки с электромагнитным перемешиванием, позволяющая снизить содержание серы, кислорода и водорода, уменьшить долю опасных включений на 60–70 % и повысить выход годного металла до 99 % и выше. Результаты работы имеют прямое промышленное значение для производства высоконадежных железнодорожных колес из переработанного металлосырья и могут быть использованы при разработке новых регламентов контроля качества стали.
Короткий адрес: https://sciup.org/147254871
IDS: 147254871 | УДК: 669.1 | DOI: 10.14529/met260203
Quality of wheel steel when using secondary metal raw material: Control and reduction of non-metallic inclusions
The article addresses a comprehensive scientific and technological solution to the pressing problem of improving wheel steel quality under conditions of an increasing share of secondary metal raw materials in steelmaking. In the context of stricter requirements of GOST 10791–2011 for strength and metal cleanliness, the content of non-metallic inclusions (NMIs) becomes a key limiting factor for the reliability and fatigue resistance of railway wheels. The paper systematizes modern concepts regarding the nature, formation mechanisms, and evolution of NMIs throughout all stages of metallurgical processing, from melt deoxidation to solidification of continuously cast billets. The authors propose an integrated methodology for controlling steel contamination based on a combination of automated particle analysis (APA) using SEM-EDS, multivariate cluster analysis of inclusion chemistry, extreme value statistics, and thermodynamic modeling of phase equilibria. This approach enables not only classification of inclusion types (corundum, spinels, calcium aluminates, sulfides, and oxysulfides) but also prediction of the probability of occurrence of critically dangerous particles in the bulk material. Special attention is given to the physicochemical mechanisms of oxide inclusion formation during aluminum deoxidation, their growth and coalescence, and their interaction with the solidification front in different structural zones of continuously cast billets. It is shown that the most unfavorable accumulation of NMIs occurs in the transition and central equiaxed zones, justifying targeted incoming inspection of billets. A key technological tool for mitigating the harmful effects of NMIs is calcium modification of steel. Based on thermodynamic analysis and industrial experiments, the optimal [Ca]/[Al] ratio of 0.23–0.31 was established, ensuring transformation of angular corundum into globular calcium aluminates coated with CaS. An optimized ladle-furnace treatment combined with vacuum degassing and electromagnetic stirring during continuous casting was developed. This technology reduces sulfur, oxygen, and hydrogen levels, decreases hazardous inclusions by 60–70 %, and increases the yield of acceptable metal to 99 % and above. The results have direct industrial relevance for manufacturing high-reliability railway wheels from recycled metal and can be applied in developing advanced steel quality control standards.
Текст научной статьи Качество колесной стали при использовании вторичного металлосырья: контроль и снижение неметаллических включений
Производство высокопрочной колесной стали для железнодорожного транспорта предъявляет все более жесткие требования к чистоте металла от неметаллических включений (НВ) [1, 2]. За последние десятилетия требуемый предел прочности колесной стали увеличился на 300 МПа и составляет 1000 МПа согласно ГОСТ 10791–2011, что существенно снизило допустимый уровень загрязненности металла включениями. Содержание серы должно быть не более 0,025 %, что в 5 раз строже требований для обычной конструкционной стали.
Одновременно с повышением требований к качеству возрастает доля использования вторичного металлосырья (лома, стружки, железнодорожного лома) при выплавке колесной стали. Экономическая целесообразность и экологические требования требуют переработки до 40–50 % металла из вторичного источника, однако это существенно осложняет достижение требуемого уровня чистоты от неметаллических включений.
Неметаллические включения оказывают значительное отрицательное влияние на технологические, эксплуатационные и сдаточные характеристики колесной стали [3]. Они яв- ляются центрами инициирования усталостных трещин, снижают ударную вязкость, вызывают анизотропию свойств [4]. Крупные включения размером более 140 мкм в соответствии с теорией Мураками [4] становятся источниками хрупкого разрушения.
Классификация неметаллических включений по металлургической природе Классификация включений по В.И. Яво й- скому разделяет НВ на три категории.
– Первичные НВ – формируются при температурах плавления (1700 –1800 °C) в ре зультате пересыщения расплава п ри введении раскислителей. Основные типы: корунд (Al 2 O 3 ), магнезиальная шпинель (MgO·Al 2 O 3 ), герцинит (FeO·Al 2 O 3 ) [3, 5].
– Вторичные НВ – образуются при охл а ждении жидкой стали от температуры пла в ления до ликвидуса за счет движения равн овесных изотерм [3, 6].
– Третичные НВ – формируются в пр оцессе затвердевания стали из - за ликвации се ры и кислорода. Основные типы: сульфиды марганца (MnS), сульфиды кальция (CaS), оксисульфиды кальция [6].
Физико-химические основы формирования неметаллических включений
Механизм образования оксидных включений при раскислении
При введении алюминия в переокисле н- ный расплав происходит быстрое пересыщ е ние по кислороду [5]. Образование оксидных включений имеет три последовательные ст а дии, которые представлены на рис. 1.
Стадия 1 – зарождение новой фазы: при пересыщении S ≈ 10– 100 происходит гом о генное образование зародышей корунда. Кр и тический радиус зародыша определяется формулой
-
Г * = 2^V ^
KTln^
где σ – поверхностное натяжение (~ 1,0– 1,2 Дж/м²); V m – молярный объем включения; R – газовая постоянная; T – абсолютная температура.
При типичных условиях г * ~ 100-500 нм.
Стадия 2 – диффузионный рост: после преодоления энергетического барьера начинается диффузионный рост включения, ограниченный подводом реагентов:
dr _ Р(С ^ -С е )
dt Г(С ^ -Со) .
Интегрирование показывает квадратичную зависимость размера от времени: r 2 ≈ kt . За 2–3 мин размер достигает 5–20 мкм [3, 5].
Стадия 3 – коалесценция: после выравнивания концентраций (через 2 мин) происходит укрупнение за счет столкновений частиц [3, 5]. Продувка аргоном с газовыми пузырями 1–5 мм, движущимися со скоростью 20–50 см/с, существенно усиливает этот процесс [5].
Влияние включений на механические свойства стали
Концентрация напряжений вокруг включений.
Напряженное состояние вокруг жесткого сферического включения описывается упругим решением [5]:
-
^r(r) = О^ (1 +КГ) ).
Для остроугольных включений (корунд, магнезиальная шпинель) коэффициент концентрации напряжений достигает 3–5.
Согласно теории Мураками [4], критический размер включения для высокопрочной колесной стали (σ = 1000 МПа) составляет d crit = 140 мкм.
При превышении этого размера вероятность усталостного разрушения возрастает экспоненциально [4].
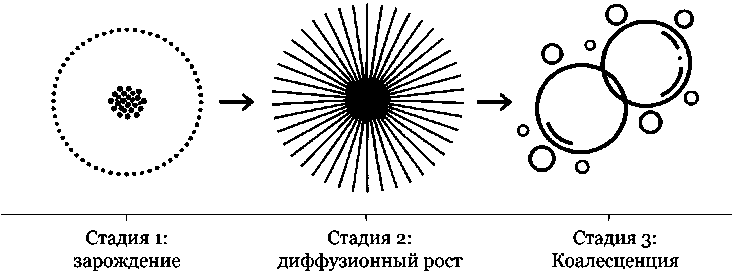
Рис. 1. Стадии образования оксидных включений Fig. 1. Stages of formation of oxide inclusions
Внутренние напряжения при охлаждении
Оксидные включения имеют коэффициент расширения α _inc на 20–40 % меньший, чем сталь ( α _steel ≈ 12 · 10–6 К–1) [5]. При охлаждении на Δ T ≈ 1500 °C возникают растягивающие напряжения: σ thermal ≈ 200-300 Мпа.
Это может привести к разрушению адгезии и образованию опасных микропор на границе раздела.
Инновационные методы контроляи анализа
Автоматический анализ частиц (АФА)
Метод АФА использует сканирующий электронный микроскоп (СЭМ) с энергодисперсионным спектрометром (ЭДС). Процесс включает:
-
1) сканирование поверхности образца по регулярной сетке (шаг 0,5–1 мкм);
-
2) автоматическую локализацию включений при достижении электронным пучком;
-
3) рентгеноспектральный микроанализ каждого включения;
-
4) одновременное измерение размеров и трехмерной морфологии.
Результат: база данных с координатами, размерами и полным химическим составом каждого включения (500–5000 частиц) [7]. Данный метод позволяет преодолеть ограничения традиционных методов оценки, определенных в ГОСТ 1778–70 и ASTM E45.
Кластерный анализ составов неметаллических включений
На основе данных АФА применяется метод k-средних, автоматически группирующий включения в однородные кластеры, что показано на рис. 2.
Каждый кластер соответствует определенному типу включения. При анализе колесной стали обычно выявляется 4–6 типов:
-
– корунд (Al2O3) – чистые оксидные вклю-
- чения;
-
– магнезиальная шпинель (MgO·Al2O3);
-
– герцинит (FeO·Al 2 O 3 );
-
– алюминаты кальция (CaO·Al 2 O 3 ) – модифицированные;
-
– сульфиды марганца (MnS);
– оксисульфиды кальция (CaO·CaS).
Статистика экстремальных значений (EVS)
Статистика экстремальных значений прогнозирует размеры наибольших включений в объеме стали, что представлено на рис. 3.
Распределение Гумбеля применяется согласно теории Эмбрехтса:
F(x) = exp
(-₽(-?)).
Эмпирическое распределение часто соответствует степенному закону (Парето):
P(d > d0) = ( /; ) ■ umax
На основе этого рассчитывается вероятность обнаружения опасных включений размером > 40 мкм.
Комплексная методология
На блок-схеме продемонстрирован интегрированный подход к контролю включений (рис. 4).
Предлагаемый подход включает [7]:
-
1) представительный пробоотбор на разных этапах процесса;
-
2) анализ НВ методом АФА (не менее 500 включений);
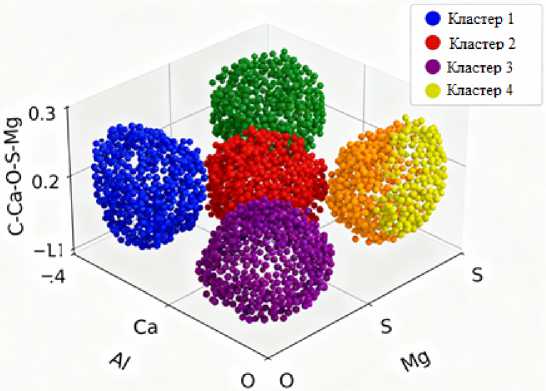
Рис. 2. Кластерный анализ Fig. 2. Cluster analysis
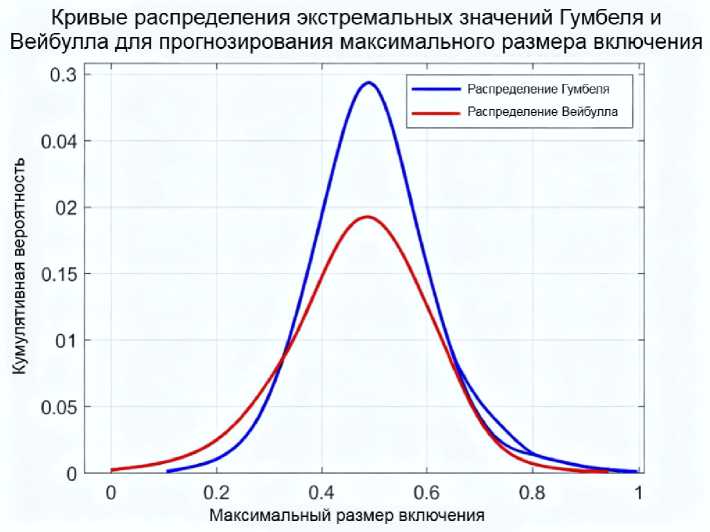
Рис. 3. Статистика экстремальных значений Fig. 3. Extreme value statistics
Пробоотбор
Автоматический анализ частиц (АФА)
Статистика экстремальных значений
Термодинамическое моделирование
Рис. 4. Блок-схема
Fig. 4. Block diagram
-
3) к ла сс ифи ка ц ию к ла с т ерн ым а н а ли зом ;
-
4) при ме н е н ие с та ти с ти ки э к с тре ма льн ы х значений;
-
5) ин те рп ре т ац ию ре зу льта тов с термодин ам и че ск и м мо д е л и ров а н и е м [6] ;
-
6) к орре л яц ию с м е ха н иче с к и ми с в ойствами стали.
Затвердевание и распределение включений
Структурные зоны непрерывнолитой заготовки
При затвердевании в кристаллизаторе МНЛЗ формируются четыре структурные зоны, которые показаны на рис. 5.
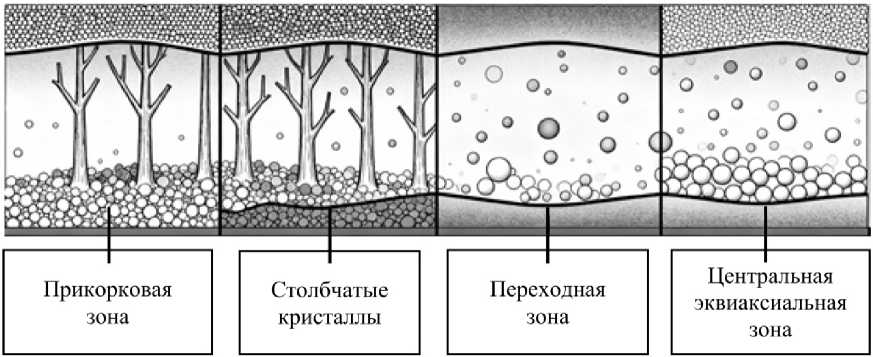
Рис. 5. Структурные зоны Fig. 5. Structural zones
Зона 1 – узкая прикорковая зона (0,5–2 мм): экстремально высокий температурный градиент ( G ≈ 100–300 К/мм) и скорость затвердевания ( v ≈ 100–300 мм/мин). Включения быстро вмораживаются. Размер кристаллитов: 10–50 мкм.
Зона 2 – столбчатые кристаллы (10–30 мм): градиент снижается ( G ≈ 10–50 К/мм) [8, 9]. Рост кристаллов направлен параллельно максимальному градиенту. Начинается взаимодействие НВ с фронтом.
Зона 3 – переходная зона (5–10 мм): концентрационное переохлаждение расплава. Образуются вторичные ветви дендритов.
Зона 4 – центральная эквиаксиальная зона (20–40 мм): разориентированные кристаллиты. Наиболее сложное распределение НВ.
Взаимодействие включений с фронтом кристаллизации
Поведение НВ при затвердевании опреде- ляется их размером относительно межденрит-ного расстояния λ1 (обычно 50–200 мкм).
Малые включения ( d < λ1): могут свободно перемещаться в жидкой фазе, но захватываются фронтом кристаллизации благодаря высокой смачиваемости (контактный угол θ ≈ 0°).
Крупные включения (d > λ1): отторгаются от фронта под действием гидродинамических потоков и концентрируются в центре заготовки, формируя особо опасный центральный дефект.
Критический размер отторжения определяется следующим образом:
, _ 2пТ1(Т т ~Т1)
“ крит 3gV .
Образование третичных сульфидных включений
При затвердевании сера ликвирует в междендритные пространства, где образуются третичные сульфиды марганца (MnS) [6]. Размер зависит от локального времени затвердевания:
т = — в^,
где λ 2 – расстояние между ветвями второго порядка; β – коэффициент ликвации; D S – коэффициент диффузии серы.
С увеличением λ2 размеры третичных сульфидов возрастают, негативно сказываясь на свойствах стали.
Модифицирование кальцием
Механизм преобразования включений
Введение кальция инициирует последовательные превращения первичного корунда.
Этап 1: на поверхности Al 2 O 3 образуется гексалюминат кальция CaO·6Al 2 O 3 (C 6 A) путем поверхностной диффузионной реакции [10]. Фаза имеет кубическую структуру со слегка заостренной морфологией.
Этап 2: с увеличением концентрации кальция образуется биалюминат кальция CaO·2Al 2 O 3 (C 2 A) с улучшенными смачивающими свойствами.
Этап 3: при оптимальных соотношениях Ca/Al образуется моноалюминат кальция CaO·Al 2 O 3 (CA), обычно плакированный сульфидом кальция CaS [10, 11]. Получается округлая глобулярная морфология, существенно снижающая вредное воздействие.
Оптимальное соотношение Ca/Al
Из термодинамического анализа и экспериментальных данных, описанных в работе, выявлено оптимальное соотношение:
lg[Ca] = 0,701-lg[Al] - 0,709 ± 0,125, что соответствует [Ca]/[Al] = 0,23–0,31 с оптимумом при 0,27.
При [Ca]/[Al] < 0,23: недостаточно кальция для полного модифицирования.
При [Ca]/[Al] > 0,31: избыток кальция образует крупные включения CaO (20–50 мкм).
Кинетика модифицирования
Скорость преобразования корунда описы- вается экспоненциальным законом согласно
n(t) = noexp (—), где τ ≈ 8–12 мин. Модифицирование макси-
мально эффективно в течение первых 25 мин внепечной обработки. После этого скорость снижается.
Технология внепечной обработки
Оптимизированный процесс обработки на установке ковш-печь
Операция 1 – снижение интенсивности продувки аргоном: уменьшение барботажа сохраняет защитный слой шлака, предотвращает вторичное окисление и обеспечивает десульфурацию [7]. Результаты:
– содержание серы: ≤ 0,002 % (при норме ≤ 0,025 %);
– кислород: ≤ 20 ppm;
– азот: ≤ 50 ppm.
Операция 2 – введение кальция: использование силикокальция марки SiCa30 в виде порошковой проволоки [10]. Критичные параметры:
– оптимальное соотношение [Ca]/[Al] = = 0,23–0,31;
Таблица 1
Table 1
|
Параметр |
Базовая технология |
Оптимизированная |
|
Содержание серы, % |
0,008–0,012 |
0,002 |
|
Водород, ppm |
2–3 |
≤ 1 |
|
Кислород, ppm |
25–30 |
≤ 15 |
|
Азот, ppm |
70–80 |
≤ 50 |
|
Выход годного, % |
97–98 |
99+ |
|
Дефекты по УЗК, % |
2–3 |
< 1 |
|
Снижение дефектов НВ, % |
– |
60–70 |
Таблица 2
Table 2
|
Метод |
Преимущества |
Ограничения |
|
ГОСТ 1778 (визуально) |
Быстро, дешево |
Не показывает состав |
|
ASTM E1245 |
Объективная оценка размеров |
Требует много времени |
|
АФА + кластеризация |
Полная информация о составе |
Требует оборудование |
|
АФА + EVS |
Прогностический анализ риска |
Нужны большие выборки |
– правильный момент введения (спустя 5–10 мин после раскисления);
– скорость введения: 0,1–0,2 кг/мин;
– время экспозиции: первые 25 мин.
Операция 3 – вакуумная дегазация: выдержка под глубоким вакуумом (до 1 мбар) с интенсивной продувкой аргоном (15–20 мин) [7]. Результаты:
– водород: ≤ 1 ppm;
– кислород: ≤ 15 ppm.
Непрерывная разливка со спецсредствами
Применение электромагнитного перемешивания (ЭМП) с напряженностью 0,1–0,2 Т согласно [7] обеспечивает:
– вынос газовых пузырей и включений;
– выравнивание температуры по сечению заготовки;
– подавление волновых процессов в кристаллизаторе;
– улучшение макроструктуры и качества поверхности.
Входной контроль непрерывнолитых заготовок
Методика включает согласно рекомендациям:
– отбор образцов из четырех радиальных позиций (расстояния 0,25, 0,5, 0,75, 0,95 радиуса);
– анализ НВ методом АФА (не менее 500 включений);
– классификацию по кластерной системе;
– применение статистики экстремальных значений;
– определение допустимого уровня загрязненности.
Результаты и практическое применение
При применении разработанных методик получены следующие результаты согласно экспериментальным данным (табл. 1).
Сравнение методов контроля приведено в табл. 2.
Выводы
-
1. Использование вторичного металло-сырья требует специальных мер по контролю неметаллических включений, что подтверждается экспериментальными данными [12, 13].
-
2. Комплексная методика оценки (АФА + кластерный анализ + статистика экстремальных значений) обеспечивает объективную информацию о составе и размерах НВ, необходимую для оптимизации технологии [7].
-
3. Модифицирование кальцием при оптимальном соотношении [Ca]/[Al] = 0,23–0,31 преобразует хрупкие оксиды в благоприятные глобулярные алюминаты кальция [10, 11].
-
4. Места сопряжения структурных зон непрерывнолитых заготовок наиболее загрязнены НВ, что обосновывает необходимость входного контроля НЛЗ согласно теории затвердевания.
-
5. Применение оптимизированной технологии позволяет снизить загрязненность колесной стали на 60–70 % и повысить выход годного металла до 99+ %, что соответствует требованиям ГОСТ 10791–2011.