
Металлографические исследования дисков сошников посевных машин

Журнал: Вестник аграрной науки Дона @don-agrarian-science
Рубрика: Технологии, машины и оборудование для агропромышленного комплекса
Статья в выпуске: 3 (71), 2025 года.
Бесплатный доступ
Для стабильного развития предприятия и получения конкурентоспособной продукции необходимо постоянно совершенствовать технологические процессы и машины, участвующие в технологических процессах. В сельском хозяйстве в почвообрабатывающих и посевных машинах наиболее подвержены износу их рабочие органы – диски, поэтому особенно актуальным является вопрос об упрочнении рабочих органов. Проведен обзор существующих способов упрочнения деталей с анализом микротвердости, микроструктур, износостойкости. Изучен химический состав образцов дисков серийного и опытных. Образцы опытных дисков в свою очередь вырезались из серийных упрочненных дисков, снятых с эксплуатации упрочненных дисков и восстановленных упрочненных дисков. Химический анализ подтвердил, что все диски изготовлены из стали 65Г. Выполнена пробоподготовка микрошлифа для сравнительной оценки микроструктур образцов. Осмотр изображений микроструктур показывает наличие закаленного слоя у образцов дисков, которые ранее подвергались электромеханическому упрочнению. На поверхности серийных упрочненных образцов дисков и снятых с эксплуатации упрочненных образцов дисков наблюдается высокодисперсная структура мартенсита – смесь малоуглеродистого мартенсита и мелких частиц карбидов. На поверхности восстановленных упрочненных образцов дисков наблюдается формирование мелкоигольчатых кристаллов мартенсита с равномерно распределёнными в нём мелкораздробленными карбидами. Наличие упрочненного слоя подтверждается измеренной микротвердостью на лезвии дисков: у серийных упрочненных дисков она составляет в среднем 566 HV0,2; у снятых с эксплуатации упрочненных дисков – 646 HV0,2; у восстановленных упрочненных дисков – 439 HV0,2, по сравнению с серийными дисками – 276 HV0,2. Данное исследование подтверждает эффективность электромеханического упрочнения дисков.
Короткий адрес: https://sciup.org/140315928
IDS: 140315928 | УДК: 620.18:631.33.024.3 | DOI: 10.55618/20756704_2025_18_3_4-20
Metallographic examination of discs of ploughing machines
For the stable development of an enterprise and obtaining competitive products, it is necessary to constantly improve technological processes and machines involved in technological processes. In agriculture, the working bodies of tillage and sowing machines disks are most susceptible to wear. Therefore, the question of strengthening working bodies is especially relevant. A review of existing methods of strengthening parts with an analysis of microhardness, microstructures, wear resistance was carried out. The chemical composition of samples of serial and experimental disks was studied. Samples of experimental disks, in their turn, were cut from serial hardened disks, decommissioned hardened disks and restored hardened disks. Chemical analysis confirmed that all discs are made of 65G steel. A microslice was prepared for comparative evaluation of microstructures of samples. Examination of microstructure images shows the presence of a hardened layer in samples of disks that had previously undergone electromechanical hardening. The surface of serial hardened samples of disks and decommissioned hardened samples of disks reveals a highly dispersed martensite structure, i.e.a mixture of lowcarbon martensite and small particles of carbides. The surface of the restored hardened disk samples shows the formation of fineneedle martensite crystals with finely divided carbides evenly distributed in it is observed. The presence of a hardened layer is confirmed by the measured microhardness on the blade of the discs: for serial hardened discs it averages 566 HV0,2; for decommissioned reinforced discs it equals to 646 HV0,2; for restored hardened disks it equals to 439 HV0,2, compared with serial disks – 276 HV0,2. This study confirms the effectiveness of electromechanical disc hardening.
Текст научной статьи Металлографические исследования дисков сошников посевных машин
Введение. В Федеральной научнотехнической программе развития сельского хозяйства на 2017–2030 годы предусматривается обеспечение им-портозамещения и повышение эффективности производства в сфере агропромышленного комплекса за счет разработки и внедрения отечественных инно- вационных технологий и достижений, создания конкурентоспособности и соответственно реализации положений Доктрины продовольственной безопасности Российской Федерации, утвержденной Указом Президента Российской Федерации от 21 января 2020 г. № 20 «Об утверждении Доктрины продовольствен- ной безопасности Российской Федерации». Для выполнения доктрины необходимо получение стабильных урожаев и соответственно необходима безотказность рабочих органов сеялок, в нашем случае таких как диски сошников сеялки СЗТ-3,6А [1, 2]. В связи с чем особую актуальность приобретают способы повышения ресурса рабочих органов сеялок как сборочных единиц посевных машин, обеспечивающих заделку семян, ведь заделка семян является важнейшей частью технологического процесса посева, нарушение которого ведет к потере урожая [3]. Наиболее перспективным способом повышения ресурса рабочих органов сеялок является электромеханическое упрочнение (ЭМУ) [4].
На основании обзора научных исследований выполнен критический анализ по микроструктурам и микротвердости образцов с оценкой влияния на износостойкость образцов [5–13]. Например, А.Ф. Пузряков, И.Н. Кравченко и другие, применяя метод газотермического напыления наноструктурированных материалов, получили следующую микроструктуру образцов из стали 45 с плазменным напылением: вблизи подложки игольчатую форму карбидов, у поверхности форму многогранников и глобул, и карбиды вольфрама распределены вблизи поверхности покрытия. Относительная износостойкость опытных в сравнении с эталонными образцами в 2,76–3,25 раза выше [5].
Ф.Х. Бурумкулов, С.А. Величко и другие, применяя наноструктурирован-ные покрытия толщиной 200–220 мкм, получили микроструктуру образцов из стали 40Х и БрОС10-10, состоящую из четырех зон: верхняя зона (1) – тонкий слой, по свойствам близкий к покрытиям, образованным газотермическими мето- дами, диффузионная зона (2) – белый слой, термодиффузионная зона (3) – область диффузионного проникновения элементов материала электрода, зона (4) – основа – проникновения газовой среды в материал детали и термического воздействия искровых разрядов. Микротвердость варьировалась от 182 до 500 Hµ. Интенсивность изнашивания в 2,8–4,5 раза ниже по сравнению с эталонными образцами [6].
Р.А. Латыпов, Е.В. Агеев и А.А. Давыдов, применяя порошок, полученный электроэрозионным диспергированием вольфрамсодержащих отходов, получили микроструктуру образцов в стали 40Х – мелкодисперсную структуру c микротвердостью от 170 до 250 МПА с увеличением относительной износостойкости в 1,4 раза [7]. Л.Г. Толстых, А.Л. Толстых и А.А. Вопнерук, применяя электроискровое легирование, получили микроструктуру образцов из стали 20ХН2 – мелкозернистую структуру микротвердостью с 16000 по 19500 МПа. Глубина упрочненного слоя составила от 200 до 450 мкм [8].
В.И. Серебровский, В.В. Серебров-ский и др., применяя электроосажденный сплав, например, железофосфор, получили микроструктуру железофосфорного сплава для поверхностного слоя в виде монолитного упрочненного диффузионного слоя. Микротвердость составила при нагреве до 200 °С – 7800 МПа, а при 400 °С – 14000 МПа. Толщина слоев колеблется до нескольких десятков и даже сотен микрометров [9].
Ю.Е. Кисель, Г.В. Гурьянов и П.Е. Кисель улучшают свойства износостойких композитов обработкой ТВЧ, получают микроструктуру для образцов из стали 3, на которой нанесены композиты железокар-бид бора, равномерно распределенной дисперсной фазы, в структуре появились крупные кристаллические образования различной формы, образуются карбиды и бориды железа, проникновение бора и углерода в кристаллическую решетку железа также приводит к увеличению её микроискажений, соответственно к увеличению износостойкости в 2 раза, с покрытием толщиной 0,05–1,0 мм, в сравнении с покрытиями без обработки, при этом микротвердость составила от 3 до 7,5 ГПа [10].
В.Р. Эдигаров, Б.Ш. Алимбаева и С.Ю. Анохин повышают износостойкость поверхностного слоя деталей из сталей 38ХС и 40Х комбинированной электромеханической обработкой с отпуском. Получен многослойный модифицированный поверхностный слой, общая толщина которого составляет примерно 250– 350 мкм, при этом верхняя часть представляет собой «белый» слой с микротвердостью в пределах 7500 МПа. Получили снижение изнашивания образцов в 2 раза [11].
С.А. Яковлев и Н.П. Каняев повышают эффективность электромеханической закалки поверхностей деталей из стали 45 двухинструментальной обработкой. Микроструктура упрочненной зоны после двухинструментальной электромеханической поверхностной закалки представляет собой мартенсит и тро-остомартенсит, глубина закалки до 2,0 мм, микротвердость составляет 554–681 HV 0,1 [12].
Л.В. Федорова, С.К. Федоров и другие повышают износостойкость деталей электромеханической поверхностной закалкой, микроструктура свидетельствует о формировании на образцах марок стали 55ПП, 65Г и 22ГЮ в зонах закалки мелкодисперсного мартенсита, в зонах перекрытия поверхностей формируется структура сорбит. Глубина упрочненного слоя составляет 0,8 мм при твердости до 52 HRC. Износостойкость образцов увеличивается в 2,3 раза [13].
Из анализа вышепредставленных работ можно отметить, что существуют различные способы упрочнения, с получением различной микроструктуры, микротвердости, глубины упрочнения и износостойкости деталей. По параметрам технологической простоты и доступности особую перспективу представляет электромеханическое упрочнение с целью получения износостойкого слоя детали.
Цель исследования – изучение химического состава, микроструктур и микротвердости образцов дисков сеялок СЗ-3,6 и СЗТ-3,6А.
Для достижения цели были поставлены следующие задачи:
-
• изучение химического состава образцов серийных и опытных дисков;
-
• анализ микроструктуры образцов серийных и опытных дисков;
-
• сравнение микротвердости в зонах лезвия образцов серийных и опытных дисков.
Материалы и методы исследования. Объектом исследований является вырезанный с помощью углошлифовальной машины Nocord NCG-900.125.V образец диска сошника. Образцы вырезаются из серийного диска (СД), серийного упрочненного диска (СУД), снятого с эксплуатации упрочненного диска (ЭУД) и восстановленного упрочненного диска (ВУД). Образец вырезался так, чтобы лезвие с фаской оставалось на образце. Длина образца составляет 70–150 мм, ширина 20–70 мм. Образцы показаны на рисунке 1.
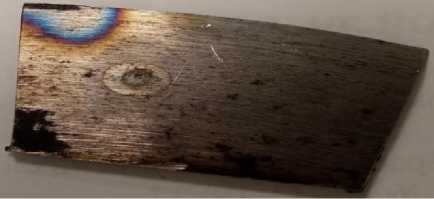
а – образец серийного диска а – serial disc sample
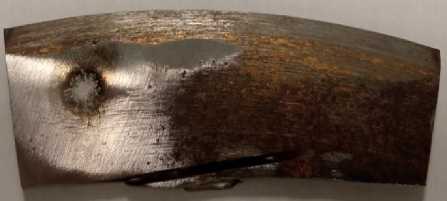
б – образец серийного упрочненного диска b – serial hardened disc sample
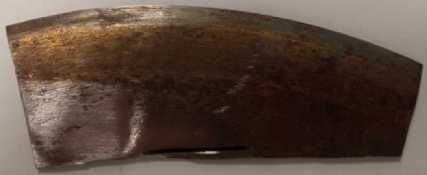
в – образец снятого с эксплуатации упрочненного диска c – decommissioned hardened disc sample
Рисунок 1 – Образцы для определения химического состава Figure 1 – Samples for chemical composition determination
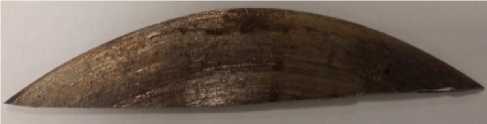
г – образец восстановленного упрочненного диска d – reconditioned hardened disc sample
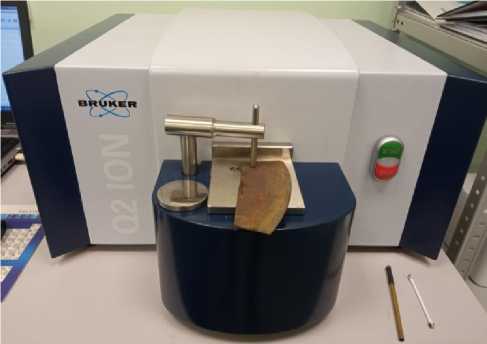
Далее перед определением химического состава образцов дисков проводилась подготовка поверхности под места нанесения зон выжигания для получения точных данных с использованием тарельчатого шлифовального станка JDS-12X-M. Затем, используя настольный оптико-эмисcионный спектрометр Q2 ION, определяли химический состав и марку стали по образцам (рисунок 2) [14].
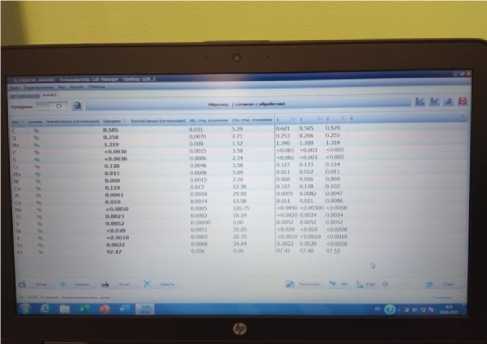
а – данные измерений а – measurement data
б – закрепленный образец b – clamped sample
Рисунок 2 – Определение химического состава образцов дисков Figure 2 – Determination of chemical composition of disc samples
Далее проводим пробоподготовку для создания микрошлифа, устанавливаем размеры отрезаемых полос от образцов дисков – длина 13 мм, ширина 5 мм. Отрезание полос из ранее вырезанных образцов производим с помощью настольного ручного отрезного станка Labotom-5. Для удобства сравнения дис- ков отрезанные полосы запрессовываем в одну форму микрошлифа исследуемыми поверхностями вниз. Перед этим для устойчивого положения и гарантированного зазора между образцами размещаем их на специальной подставке, как показано на рисунке 3 [14].
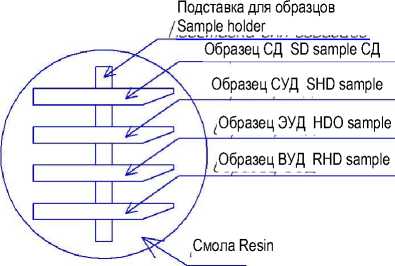
а – схема размещения а – layout
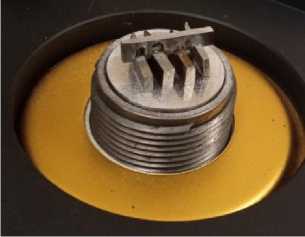
б – размещение образцов на площадке пресса b – sample placement on the press platen
Рисунок 3 – Компоновка микрошлифа Figure 3 – Microsection layout
Запрессовку производим, используя пресс для горячей запрессовки в смолы SitoPress-5. Далее выполняем шлифование и полирование образцов на специальной машине LaboPol-30, при этом технологический процесс включает в себя следующие этапы в соответствии с меню на экране (рисунок 4) [14]:
-
1) SiC Foil #220 – грубая обработка, зернистость поверхности P 220, применялась водостойкая бумага, использовался материал карбид кремния SiC с подачей воды на поверхность, время операции – 3 мин;
-
2) MD-Largo – стальной композиционный диск со специальным покрытием с алмазами размером 9 мкм, сотовой формы для одношагового шлифования с подачей алмазной суспензии
DiaPro Allegro на поверхность, время операции – 4 мин;
-
3) MD-Dac – диск с сукном для полирования с магнитной фиксацией, с алмазами размером 9–3 мкм, с атласной ацетатной тканью средней упругости и с высокой твердостью с подачей алмазной суспензии DiaPro Dac на поверхность, время операции – 4 мин;
-
4) MD-Nap – диск с сукном для заключительного полирования с магнитной фиксацией, с алмазами размером менее 1 мкм, с тафтяной тканью 100% шерстью, высокой упругости и с низкой твердостью с подачей алмазной суспензии DiaPro Nap на поверхность, время операции – 1 мин.
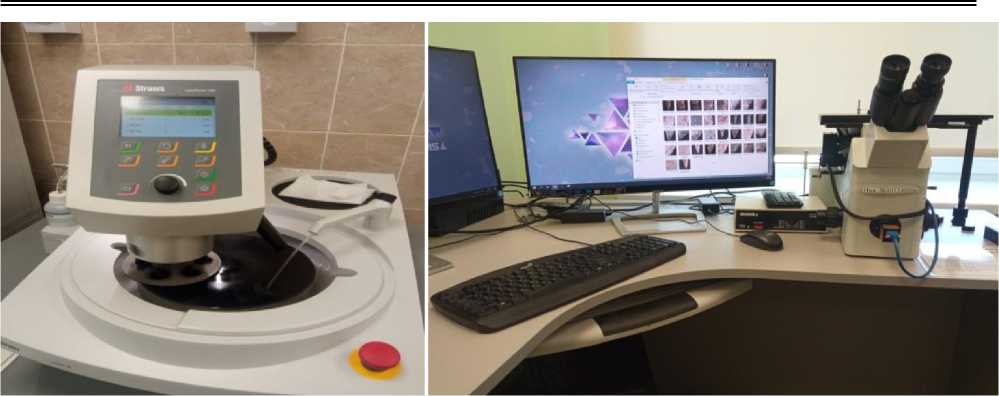
Рисунок 4 – Шлифовально-полировальная Рисунок 5 – Инвертированный металлографический машина LaboPol-30 микроскоп OLYMPUS GX 53
Figure 4 – Grinding and polishing machine Figure 5 – Inverted metallographic microscope
LaboPol-30 OLYMPUS GX 53
Затем проводилось протравливание металла, заключающееся в смачивании поверхности образцов дисков специальным 4% раствором азотной кислоты в спирте, раствор заливался в специальную емкость, перед этим тщательно перемешивался. Образцы окунались на несколько секунд, затем смывались водой, обрабатывались спиртом и насухо вытирались.
Для металлографического анализа образцов использовался инвертированный металлографический микроскоп OLYMPUS GX 53 в комбинации с программным обеспечением ПО OLYMPUS Stream (рисунок 5).
Изучение микроструктур образцов дисков проводили при увеличении ×50, ×100, ×500 крат, с выделением зон в области лезвия: переднего края лезвия, основы лезвия, заднего края лезвия. Исключением являлся образец диска ВУД, где дополнительно производилось увеличение области сварного шва. Определение микротвердости осуществлялось специальным твердомером DuraScan 20 G5.
Измерение микротвердости по Виккерсу проводилось на шлифованных об- разцах в соответствии с положениями ГОСТ Р ИСО 6507-1-2007; величина нагрузки выставлялась F=1,961 Н, что представляло результаты микротвердости по шкале HV0,2. По такой же шкале ранее проводилось измерение микротвердости по цилиндрическим образцам, выполненным из стали 65Г. В качестве индикатора использовался алмазный наконечник в форме правильной четырехгранной пирамиды с углом 136° между противоположными гранями при вершине; расстояния между центром отпечатка и краем образца принимали не менее 2,5 средних длин диагоналей dср, мкм, отпечатка и 3,0 средних длин диагоналей между центрами смежных отпечатков; время выдержки под нагрузкой установлено 10 с; направление дорожек измерения – от края образца к середине c трехкратной повторностью [13, 15].
Результаты исследования и их обсуждение. Полученные данные химического анализа по образцам дисков подтвердили принадлежность образцов к стали 65Г ГОСТ 14959-2016, результаты определения химического состава показаны на рисунке 6 [16].
Название:
Дата, Время: 27.06.2025 10:15:51
|
с [%] |
Si [%] Мп [%] Р [%] S [%] |
|
0 0.658 |
0.344 1.429 >0.108 <0.0030 |
|
Сг [%] |
Мо [%] Ni [%] Си [%] AI [%] |
|
0 0.140 |
0.032 0.074 0.106 0.0084 |
|
Со [%] |
Nb [%] Ti [%] V [%] W [%] |
|
0 0.0095 |
<0.0050 0.0028 0.0052 <0.020 |
|
В [%] |
Sn (%] Fe [%] |
|
0 <0.0010 |
0.0025 96.95 |
Марка: 65Г
Метод: Fe110
Рисунок 6 – Средние значения содержания химических элементов в образцах Figure 6 – Mean values of chemical element content in samples
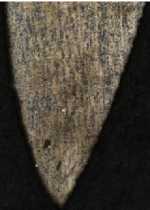
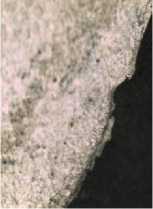
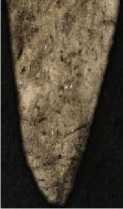
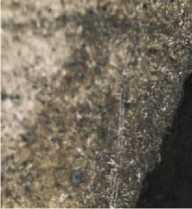
Изображение микроструктур образцов серийных, серийных упрочненных, снятых с эксплуатации упрочненных дисков представлено на рисунке 7.
а – СД увеличение ⨯ 50
а – Serial disc, magnification ⨯ 50
б – СД увеличение ⨯ 500 b – Serial disc, magnification ⨯ 500
в – СУД увеличение ⨯ 50 c – Serial hardened disc, magnification ⨯ 50
г – СУД увеличение ⨯ 500 d – Serial hardened disc, magnification ⨯ 500
д – ЭУД увеличение ⨯ 50 e – Operation of the hardened disc, magnification ⨯ 50
е – ЭУД увеличение ⨯ 500 f – Operation of the hardened disc, magnification ⨯ 500
Рисунок 7 – Микроструктура серийных и опытных дисков Figure 7 – Microstructure of serial and experimental discs
На изображениях микроструктур образца серийного диска мы можем наблюдать его ферритно-перлитную структуру (рисунок 7 а, б), где феррит – светлые участки, перлит – темные участки [17]. На изображениях микроструктуры образца, серийного упрочненного диска и снятого с эксплуатации упрочненного диска мы можем наблюдать ферритноперлитную структуру в основном металле образца на основе лезвия (ОЛ) и заднем крае лезвия (ЗКЛ) (рисунок 7 в, г), феррит – светлые участки, перлит – темные участки. На переднем крае лезвия (ПКЛ) наблюдается высокодисперсная структура мартенсита – смесь малоуглеродистого мартенсита и мелких частиц карбидов (рисунок 7 д, е), мартенсит – темные участки, карбид – светлые участки [18–19].
Также изучена микроструктура восстановленного упрочненного диска и сварного шва восстановленного упрочненного диска (рисунок 8).
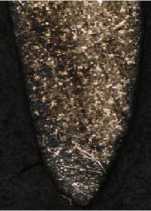
а – ВУД ⨯ 50 а – Restored hardened disc:
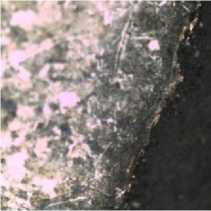
б – ВУД ⨯ 500 b – Restored hardened disc: ⨯ 500
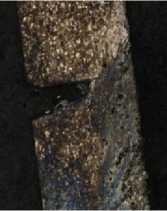
в – ВУД ⨯50 сварной шов c – Restored hardened disc: ⨯50 weld seam
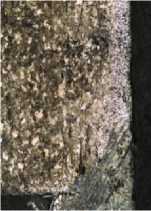
г – ВУД ⨯100 сварной шов d – Restored hardened disc: ⨯100 weld seam
⨯ 50
Рисунок 8 – Микроструктура сварного шва и восстановленного упрочненного диска Figure 8 – Microstructure of the weld seam and restored hardened disc
На изображениях микроструктуры образцов восстановленных упрочненных дисков мы можем наблюдать ферритноперлитную структуру в основном металле образца на основе лезвия (ОЛ) и заднем крае лезвия (ЗКЛ) (рисунок 8 а , б ). Феррит – светлые участки, перлит – темные участки. На переднем крае лезвия (ПКЛ) наблюдается формирование мелкоигольчатых кристаллов мартенсита – темные участки, с равномерно распределёнными в нём мелкораздробленными карбидами – светлые участки (рисунок 8 а , б ) [17–19].
Из изображений (рисунок 8 в, г) мы можем наблюдать микроструктуру сварного шва – белый мелкозернистый слой, у края лезвия, который мог возникнуть из-за быстрого охлаждения металла, и более темный слой ближе к основанию – собственно сама сварка, сформированные кристаллы шва на частично оплавленных зернах основного металла [20].
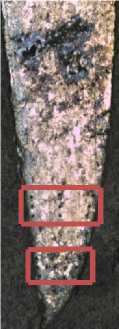
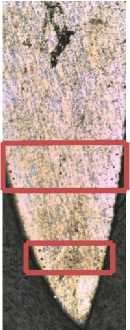
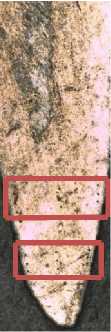
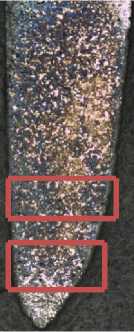
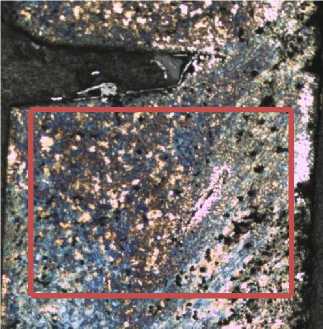
Измерение микротвердости дисков проводится на двух уровнях, от нулевого уровня (острия лезвия) происходит перемещение на первый уровень, где выполняется измерение с трехкратной повторностью у переднего края лезвия (ПКЛ), основы лезвия (ОЛ) и заднего края лезвия (ЗКЛ). Затем происходит перемещение на второй уровень, где действия повторяются. Области измерения показаны красными прямоугольниками на рисунке 9 а – д .
Результаты измерений микротвердости образцов дисков представлены в таблице.
а – СД а – Serial disc б – СУД b – Serial hardened disc в – ЭУД c – Operation of the harde- г – ВУД d – Restored hardened disc д – ВУД сварной шов e – Restored hardened disc: weld seam
ned disc
Рисунок 9 – Общий вид зоны лезвия образцов серийного и опытных дисков ( ⨯ 25) Figure 9 – General view of the blade of serial and experimental disc samples ( ⨯ 25)
Микротвердость образцов дисков, HV0,2
Microhardness measurements of disc samples, HV0.2
|
Обозначение диска Disc |
Уровни Levels |
Расстановка, мкм Spacing, μm |
Область лезвия Blade |
№ замера Meas. No |
Микротвердость Microhardness |
|||
|
1 |
2 |
3 |
Среднее Average |
|||||
|
СД Serial disc |
0 |
0,007 |
Острие Tip |
- |
- |
|||
|
1 |
0,180 |
Передний край Front edge |
1 |
267,0 |
301,0 |
294,0 |
287,3 |
|
|
Основа Base |
2 |
267,0 |
295,0 |
273,0 |
278,3 |
|||
|
Задний край Rear edge |
3 |
273,0 |
286,0 |
268,0 |
276,7 |
|||
|
2 |
0,260 |
Передний край Front edge |
1 |
270,0 |
263,0 |
262,0 |
265,0 |
|
|
Основа Base |
2 |
237,0 |
262,0 |
268,0 |
256,7 |
|||
|
Задний край Rear edge |
3 |
248,0 |
259,0 |
248,0 |
251,7 |
|||
|
Среднее Average |
Передний край Front edge |
1 |
268,5 |
282,0 |
278,0 |
276,2 |
||
|
Основа Base |
2 |
252,0 |
278,5 |
270,5 |
267,0 |
|||
|
Задний край Rear edge |
3 |
260,5 |
272,5 |
258,0 |
263,7 |
|||
|
СУД Serial hardened disc |
т. 0 |
0,045 |
Острие Tip |
- |
- |
|||
|
т. 1 |
0,140 |
Передний край Front edge |
1 |
568,0 |
561,0 |
559,0 |
562,7 |
|
|
Основа Base |
2 |
508,0 |
600,0 |
611,0 |
573,0 |
|||
|
Задний край Rear edge |
3 |
439,0 |
584,0 |
518,0 |
513,7 |
|||
|
т. 2 |
0,220 |
Передний край Front edge |
1 |
642,0 |
529,0 |
537,0 |
569,3 |
|
|
Основа Base |
2 |
502,0 |
508,0 |
568,0 |
526,0 |
|||
|
Задний край Rear edge |
3 |
471,0 |
492,0 |
529,0 |
497,3 |
|||
|
Среднее Average |
Передний край Front edge |
1 |
605,0 |
545,0 |
548,0 |
566,9 |
||
|
Основа Base |
2 |
505,0 |
554,0 |
589,5 |
549,5 |
|||
|
Задний край Rear edge |
3 |
455,0 |
538,0 |
523,5 |
505,5 |
|||
|
ЭУД Operation of the hardened disc |
т. 0 |
0,021 |
Острие Tip |
- |
||||
|
т. 1 |
0,115 |
Передний край Front edge |
1 |
649,0 |
664,0 |
675,0 |
662,7 |
|
|
Основа Base |
2 |
596,0 |
581,0 |
615,0 |
597,3 |
|||
|
Задний край Rear edge |
3 |
611,0 |
594,0 |
627,0 |
610,7 |
|||
|
т. 2 |
0,195 |
Передний край Front edge |
1 |
636,0 |
627,0 |
625,0 |
629,3 |
|
|
Основа Base |
2 |
611,0 |
621,0 |
632,0 |
621,3 |
|||
|
Задний край Rear edge |
3 |
611,0 |
594,0 |
609,0 |
604,7 |
|||
|
Среднее Average |
Передний край Front edge |
1 |
642,5 |
645,5 |
650,0 |
646,0 |
||
|
Основа Base |
2 |
603,5 |
601,0 |
623,5 |
609,3 |
|||
|
Задний край Rear edge |
3 |
611,0 |
594,0 |
618,0 |
607,7 |
|||
|
ВУД Restored hardened disc |
т. 0 |
0,171 |
Острие Tip |
- |
- |
|||
|
т. 1 |
0,261 |
Передний край Front edge |
1 |
497,0 |
424,0 |
401,0 |
440,7 |
|
|
Основа Base |
2 |
351,0 |
352,0 |
337,0 |
346,7 |
|||
|
Задний край Rear edge |
3 |
375,0 |
397,0 |
353,0 |
375,0 |
|||
|
т. 2 |
0,347 |
Передний край Front edge |
1 |
498,0 |
392,0 |
422,0 |
437,3 |
|
|
Основа Base |
2 |
336,0 |
365,0 |
322,0 |
341,0 |
|||
|
Задний край Rear edge |
3 |
310,0 |
316,0 |
344,0 |
323,3 |
|||
|
Среднее Average |
Передний край Front edge |
1 |
497,5 |
408,0 |
411,5 |
439,0 |
||
|
Основа Base |
2 |
343,5 |
358,5 |
329,5 |
343,8 |
|||
|
Задний край Rear edge |
3 |
342,5 |
356,5 |
348,5 |
349,2 |
|||
|
1 |
Приваренный фрагмент Welded fragment |
Основа Base |
1 |
321,0 |
380,0 |
361,0 |
354,0 |
|
|
2 |
Сварной шов Weld seam |
Передний край Front edge |
2 |
337,0 |
336,0 |
324,0 |
332,3 |
|
|
3 |
Диск Disc |
Основа Base |
3 |
334,0 |
339,0 |
351,0 |
341,3 |
|
|
4 |
Задний край Rear edge |
4 |
247,0 |
290,0 |
305,0 |
280,7 |
||
Образцы дисков Disc samples
Рисунок 10 – Среднее значение микротвердости по образцам дисков Figure 10 – Average microhardness of disc samples
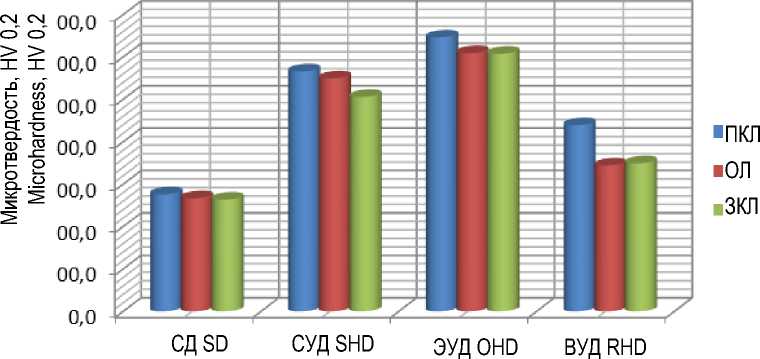
Для представления и графической интерпретации при анализе микротвердости выполнены графики, представленные на рисунке 10.
Из рисунка 10 мы отмечаем, что средняя твердость на переднем крае лезвия, среди зон лезвия, по всем образцам дисков наибольшая. По образцу серийного диска это может свидетельствовать об остаточной твердости, а по другим образцам дисков может свидетельствовать о наличии закаленного слоя, что также подтверждает увеличение твердости по остальным зонам.
У серийного упрочненного диска (СУД) микротвердость увеличилась по всем зонам по сравнению с серийным диском в 2,1 раза. У снятого с эксплуатации упрочненного диска (ЭУД) микротвердость увеличилась по всем зонам по сравнению с серийным диском в 2,3 раза. У восстановленного упрочненного диска (ВУД) микротвердость также увеличилась по всем зонам по сравнению с серийным диском: по переднему краю лезвия (ПКЛ) в 1,6 раза; по основе лезвия (ОЛ) и заднему краю лезвия (ЗКЛ) в 1,3 раза.
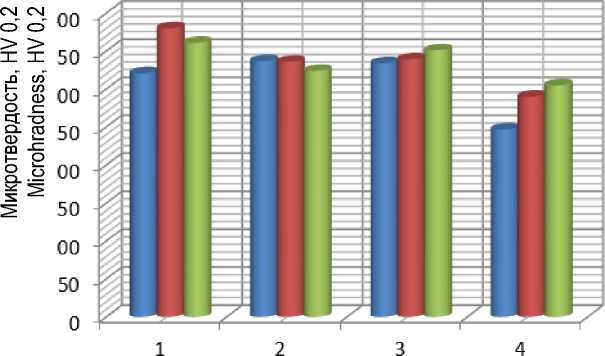
Из рисунка 11 мы отмечаем следующую картину изменения микротвердости: твердость на первом участке у сварного шва выше, а наименьшая у приваренного фрагмента; на втором участке у приваренного фрагмента твердость выше, наименьшая у диска; на третьем и четвертом участках твердость у диска выше, наименьшая у приваренного фрагмента.
В заключение отмечаем, что микротвердость сварного шва меньше микротвердости основного металла, что вполне может наблюдаться при сварке углеродистых низколегированных сталей, где часто наблюдается разупрочнение, в частности из-за обезуглероживания. Так как протяженность разупрочнения участка мала, то на прочность сварного соединения это никак не повлияет [20]. Сопоставительные аналогичные результаты дают сравнение работ по металлографическим исследованиям образцов плунжера гомогенизатора молока после электромеханического поверхностного упрочнения [21, 22].
■ Приваренный фрагмент Welded fragment
■ Сварной шов Weld seam
■ Диск D isc
Уровни Levels
Рисунок 11 – Микротвердость в области сварного шва ВУД
Figure 11 – Microhardness in the weld region of the restored, hardened disc
Выводы. На основании проведенных исследований можно сделать следующие выводы.
-
1. Проведен обзор существующих способов упрочнения деталей, с анализом микротвердости от 170 до 19500 МПа, микроструктуры от мелкодисперсной структуры до монолитной, износостойкости от 1,4 до 4,5 раза и глубины упрочнения от 200 до 450 мкм.
-
2. Изучен химический состав образцов дисков, который подтвердил, что все диски изготовлены из стали 65Г ГОСТ 14959-2016.
-
3. Анализ изображений микроструктур показывает наличие закаленного слоя у образцов дисков, которые ранее подвергались электромеханическому упрочнению.
-
4. Наличие упрочненного слоя подтверждается результатами измерения микротвердости на переднем крае образцов дисков, которая по сравнению с образцом серийного диска увеличилась: серийного упрочненного диска в 2,1 раза, снятого с эксплуатации упрочненного диска – в 2,3 раза, восстановленного упрочненного диска – в 1,6 раза.
