
Моделирование нестационарных тепловых процессов в заготовке при электроконтактном нагреве
Журнал: Вестник Южно-Уральского государственного университета. Серия: Энергетика @vestnik-susu-power
Рубрика: Электротехнические комплексы и системы
Статья в выпуске: 3 т.26, 2026 года.
Бесплатный доступ
В машиностроительном производстве при изготовлении деталей из труднодеформируемых сплавов широко используется предварительный электроконтактный нагрев заготовок. Время и температурный диапазон нагрева для многих материалов нормируются. Для получения качественной детали на этапе подготовки технологической операции целесообразно спрогнозировать процесс нагрева в зависимости от величины протекающего через заготовку электрического тока. Наиболее точные прогнозные результаты можно получить путем моделирования нестационарных тепловых процессов методом конечных элементов в самой заготовке при предварительно заданной величине тока. В работе предложена структура силовой части электротехнического комплекса для электроконтактного нагрева листовых заготовок. Приведено математическое описание динамических тепловых процессов, протекающих в заготовке при нагреве. Моделирование проведено с помощью программы инженерного анализа Elcut. При моделировании нестационарного температурного поля в зоне крепления заготовки к контактному аппарату выявлена необходимость учета локального перегрева с помощью выделения дополнительной области, имитирующей сопротивление контактного перехода. При моделировании, в зависимости от полученной температуры и пластических свойств нагреваемого материала, предложено изменять удельную плотность тепловыделений в этой дополнительной области, которая зависит от протекающего тока и электрического сопротивления контактного перехода.
Короткий адрес: https://sciup.org/147255383
IDS: 147255383 | УДК: 621.365.31 | DOI: 10.14529/power260304
Modeling of non-stationary thermal process in a workpiece during electric contact heating
In machine-building production, preliminary electric resistance heating of workpieces is widely used in the manufacturing of parts from difficult-to-deform alloys. The heating time and temperature range are standardized for many materials. To obtain a high-quality part at the stage of preparation of the technological operation, it is advisable to predict the heating process depending on the amount of electric current flowing through the workpiece. The most accurate predictive results can be obtained by modeling non-stationary thermal processes using the finite element method in the workpiece itself at a preset current value. The paper proposes the structure of the power unit of an electrical complex for contactless heating of sheet blanks. A mathematical description of the dynamic thermal processes occurring in the workpiece during heating is given. The simulation was performed using the Elcut engineering analysis program. In the area of attachment of the workpiece to the contact device, when modeling an unsteady temperature field, it is proposed to take into account local overheating by selecting an additional area simulating the resistance of the contact transition. During modeling, depending on the temperature obtained and the plastic properties of the heated material in this additional region, it is proposed to change the specific heat release density, which depends on the flowing current and the electrical resistance of the contact transition.
Текст научной статьи Моделирование нестационарных тепловых процессов в заготовке при электроконтактном нагреве
На машиностроительных заводах в процессе производства деталей широко используется предварительный электроконтактный нагрев. Особенно актуально использование термической обработки для нагрева труднодеформируемых материалов, таких как титан и титановые сплавы [1–3]. Перед штамповкой для получения нужных свойств материала, обеспечивающих качество конечной детали, заготовку нагревают в течение регламентированного времени в определённом температурном интервале, который зависит от марки сплава [4–7]. Для обеспечения требуемых температурных и динамических параметров нагрева через заготовку необходимо пропускать достаточно большой по величине электрический ток, что при неравномерном его распределении в самой заготовке приводит к локальным перегревам [8, 9] и дополнительным деформациям, снижающим качество изготавливаемой детали.
Другой причиной локального перегрева является наличие переходного контактного сопротивления в зоне токоподвода [10, 11]. Величина такого сопротивления зависит от материала заготовки, качества обработки поверхности в зоне контакта, усилия нажатия [12–14]. Кроме этого, контактные сопротивления являются элементами электрической цепи, по которой протекает ток, нагревающий заготовку, что приводит к дополнительным потерям и ограничению величины этого тока.
В настоящее время стоит проблема предварительной оценки времени нагрева листовых заготовок из титановых сплавов, например, ВТ20. Особенности взаимодействия при больших температурах нагреваемого материала с окружающей средой требуют ограничения времени нагрева. Причем материал должен нагреваться до таких температур, при которых происходит его размягчение, что необходимо для качественной штамповки детали.
Существующие аналитические методики определения времени нагрева, основанные на формулах расчета электрических цепей и теплообмена, дают весьма приближенные результаты, в том числе из-за наличия нестабильных электрических сопротивлений в контактных зонах. Например, в зоне крепления листовой заготовки переходное контактное сопротивление оценивается по приближенным эмпирическим формулам [15], которые не учитывают динамику изменения пластических свойств материала в процессе нагрева. Это приводит к достаточно большим погрешностям в определении переходного сопротивления, следо- вательно, величины проходящего по заготовке тока, количества выделяемой теплоты и времени нагрева до требуемой температуры.
Основополагающая теория электрических контактов [15] позволяет спрогнозировать с помощью достаточно приближенных формул сопротивление контакта и его температуру, вызванную протеканием электрического тока. На основе этой теории создана термоэлектрическая конечно-элементная модель [16] сферического медного контакта для изучения взаимосвязи между силой нажатия на контакт, его температурой и напряжением. В работах [10, 17] использовался метод конечных элементов для изучения взаимного влияния электрических, тепловых и механических процессов в контактах. Результаты этих и других работ можно использовать при расчете и моделировании традиционных контактов и контактных соединений в электрических цепях при рабочих температурах, которые не приводят к появлению остаточных деформаций материала в процессе нагрева. Но эти модели не учитывают изменение пластических свойств материала (размягчение в зоне контакта при достаточно высоких температурах, требуемых при штамповке), что является причиной нестабильности сопротивления. Действие усилия нажатия приводит к деформации материала заготовки в зоне контактных зажимов и снижению контактного сопротивления в процессе нагрева. Неучет этих особенностей приводит к неверному расчету сопротивления контактного перехода, следовательно, пропускаемого тока и времени нагрева заготовки, что является причиной перегрева или недогрева и, в конечном итоге, брака. Так, например, в существующей технологии электроконтакт-ного нагрева при переходе на заготовки со значительно меньшим электрическим сопротивлением (например, увеличение толщины листа с 2 до 3 мм) в некоторых случаях неуправляемый нагрев приводил к срабатыванию защиты электроустановки до окончания процесса, что в 20 % случаев являлось причиной отбраковки изделия.
Комплексно исследовать динамические процессы нагрева с учетом размеров и материала заготовки, оценить влияние дополнительного нагрева в зонах контактного перехода, а также выявить точки локального перегрева в самой заготовке позволяет компьютерное моделирование нестационарного температурного поля методом конечных элементов. Цифровая модель позволит спрогнозировать режимы нагрева на стадии подготовки технологической операции и получить рекомендации о наиболее целесообразных режимах термообработки для сокращения затрат и получения качественных деталей после штамповки. Отличительным признаком предлагаемой модели является учет динамически меняющегося в процессе нагрева сопротивления контактного перехода в зоне токоподвода и крепления заготовки.
Таким образом, целью работы является создание и реализация математической модели температурного поля листовой заготовки и зоны токоподвода с учетом фактора изменения контактного сопротивления, что позволит прогнозировать технологический процесс при электроконтактном нагреве заготовок различных размеров.
Задачи исследования:
-
1) предложить электротехнический комплекс для электроконтактного нагрева заготовки;
-
2) создать математическую модель температурного поля с учетом влияния зоны контактного перехода на процесс нагрева металлической заготовки;
-
3) выполнить анализ полученных результатов моделирования.
Электротехнический комплекс электроконтактного нагрева
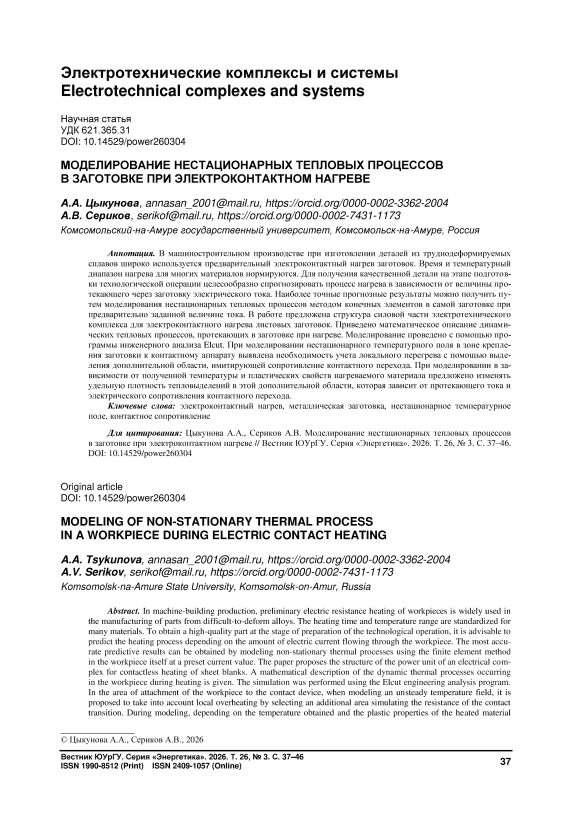
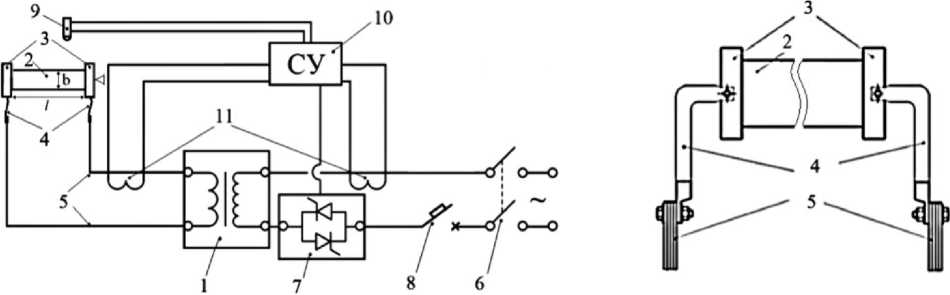
Для нагрева листовых заготовок разных размеров и толщин из титановых сплавов экономически целесообразно использовать существующий электротехнический комплекс (рис. 1а) на основе понижающего трансформатора 1. Заготовка 2 крепится в установке контактными аппаратами 3, которые должны обеспечивать надежный электрический контакт. Рабочий ток от вторичной обмотки трансформатора к контактным аппаратам и к заготовке подводится с помощью токоподводов 4 и шинопроводов 5 (рис. 1b). Подключение к электрической сети осуществляется выключателем 6. Такой электротехнический комплекс обеспечивает нерегулируемый нагрев заготовки. Экономическая целесообразность использования существующего электротехнического комплекса, т. е. используемого в настоящее время на предприятии при подготовке заготовок для штамповки, обусловлена достаточно большими капитальными затратами при его замене (высокой стоимостью трансформатора 1, а также наличием установленной системы шинопроводов 5, требующих затрат при монтаже). Существенным недостатком такой установки является отсутствие возможности регулирования процесса нагрева.
Управление временем нагрева возможно за счет регулирования электрического тока, протекающего по заготовке. Для этого предлагается использовать в первичной цепи трансформатора тиристорный коммутатор 7. Автоматический выключатель 8 реализует защиту от перегрузки. Пирометр 9 обеспечивает контроль температурных параметров нагрева заготовки. Система управления 10 на основании входных данных от трансформаторов тока 11 и пирометра 9 задает управляющие воздействия на силовые тиристоры коммутатора 7 для обеспечения требуемой динамики нагрева.
Все элементы вторичной цепи трансформатора соединяются между собой последовательно, и по ним протекает рабочий ток достаточно большой величины. Значение этого тока определяется напряжением вторичной обмотки трансформатора и суммарным сопротивлением всех элементов цепи, включая переходные контактные сопротивления между этими элементами.
Рабочая температура и время нагрева заготовки определяются физико-химическими и технологическими свойствами материала. Например, температура нагрева титанового сплава ВТ20 должна достигать значений 700…900 °С не более чем за 2 мин. Для обеспечения таких параметров нагрева через заготовку необходимо пропускать достаточно большие токи, которые приводят к дополнительным тепловыделениям во всех контактных сопротивлениях между элементами вторичной цепи трансформатора [18].
Тепловая нестационарная задача
При нагреве возникают достаточно большие градиенты температур в некоторых локальных зонах заготовки, которые влияют на качество
a) b)
Рис. 1. Электротехнический комплекс нагрева заготовки Fig. 1. Electrotechnical complex of workpiece heating
штампуемой детали. Для оценки динамики изменения температуры использовалось моделирование нестационарных температурных полей. Результаты моделирования позволят определить время нагрева заготовки с определенными размерами при протекании заданного тока, что позволит заранее спрогнозировать реальный процесс нагрева в установке для осуществления горячей штамповки. Кроме этого, будут определены температуры во всех точках заготовки в каждый момент времени и выявлены зоны локального перегрева. Методы, основанные на тепловых схемах замещения, не дают возможность комплексно решать поставленную задачу, так как определяют среднемассовые температуры элементов конструкции [19]. Анализ стационарных температурных полей в рассматриваемой задаче, также не позволяет определять скорость изменения температуры в течение всего процесса нагрева. В работе использовалось моделирование двухмерного нестационарного температурного поля в ортогональной системе координат методом конечных элементов [20–22].
Математическое описание задачи осуществлялось в прямоугольной системе координат x , y при следующих допущениях: область исследования кусочно-однородна, коэффициенты теплопроводности материалов и мощности источников тепла не зависят от температуры, источники тепла равномерно распределены в соответствующих областях исследования, т. е. неравномерностью распределения плотности тока пренебрегаем.
С учетом принятых допущений температурное поле описывается двухмерным уравнением теплопроводности:
∂ 2T д2Т ■ дТ
λ +λ + Qv=ρcv~:, , где T – температура; λx, λy – коэффициенты теплопроводности сред по осям x и y соответственно; qV – удельная мощность источников тепла; ρ, сV – плотность и удельная теплоемкость материала; t – время.
На рис. 2 показан фрагмент области моделирования. Заготовка 1 зажата между верхним элементом контактного аппарата 2 и его нижним элементом 3. На внешней поверхности контактного аппарата (линии АВС и А1В1С1) и заготовки (линии СD и С1D1), а также на торцевой поверхности (линия АА1) справедливы граничные условия теплоотдачи в окружающую среду конвекцией и излучением:
дТ дТ
λ * дх ^х +λу ду ^У+α(т- ^о)=0, где lx, ly - направляющие косинусы внешней нормали к граничной поверхности; α - коэффициент теплоотдачи в воздух; Tо - температура окружающей среды.
Поскольку заготовка выполнена из изотропного материала, то λ x = λ y и рассматриваемое граничное условие записывается в виде дТ
λ +α(т-7о)=0, где n – внешняя нормаль к границе области исследования.
На некотором удалении от контактного аппарата температура в заготовке практически не изменяется, так как длина заготовки намного больше ее толщины. Вследствие этого на линии DD1
выполняются граничные условия теплоизоляции (тепловой поток отсутствует)
λ?=0.
При решении задачи важным является правильный учет граничных условий теплообмена с окружающей средой [23]. Расчет коэффициента конвективной теплоотдачи с поверхностей теплообмена производился отдельно для контактного аппарата и для заготовки по методике [24].
Коэффициент теплоотдачи конвекцией:
а - Nu ∙X где Nu – критерий Нуссельта; λ – коэффициент теплопроводности окружающей среды; l – характерный размер теплоотдающей поверхности.
Критерий Нуссельта:
Nu= с ∙(Gr∙ Pr) ,г ∙ к^ , где Gr, Pr – критерии Грасгофа и Прандтля; с , n – коэффициенты, зависящие от режима теплообмена [25]; k θ = 1 - коэффициент для воздуха.
При нагреве теплообмен с окружающей воздушной средой осуществляется не только конвекцией, но и излучением. Причем при повышении температуры поверхности теплообмена (более 200 °С) теплоотдача излучением становится более интенсивной по отношению к теплоотдаче естественной конвекцией.
Коэффициент теплоотдачи излучением:
αиз =5,67∙ε∙(Л+7о)∙(7? +7о!)∙10-8 , где ε – степень черноты материала поверхности; Т1, То – температура нагретой поверхности и температура окружающей среды, К.
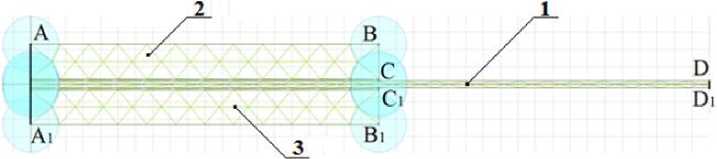
Рис. 2. Область исследования
Fig. 2. Research area
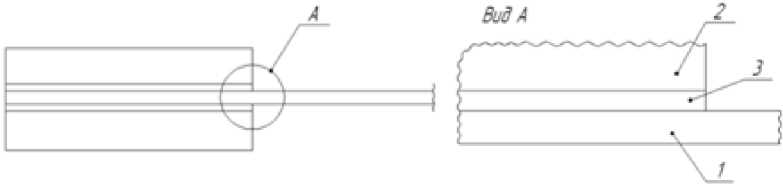
Рис. 3. Область контактного сопротивления Fig. 3. The area of contact resistance
Суммарный коэффициент теплообмена: α=α к +α из .
Электрическое сопротивление элемента электротехнического комплекса:
p = э l_ э
K э= c , э где ρэ – удельное электрическое сопротивление материала элемента системы; l э – длина элемента; S э – площадь поперечного сечения элемента, через которую протекает электрический ток.
Плотность тепловыделений в рассматриваемых элементах электротехнического комплекса (в заготовке и в контактном аппарате):
_ p _ i2r э
Qv = = ∙b∙э, где P – электрические потери в элементе электротехнического комплекса; V – объем элемента; I – ток, протекающий по элементу; l, b, c – длина, ширина и толщина соответствующего элемента комплекса.
Область исследования включает зону прилегания элементов контактного аппарата непосредственно к нагреваемой заготовке (зона переходного электрического сопротивления). Наличие такой области значительно сказывается на нагреве той части заготовки, которая непосредственно контактирует с ней. Интенсивность тепловыделений в этой зоне нагрева зависит от переходного контактного сопротивления, которое в работе определялось по формуле [26]
= пх п=(0,102Ffc)m, где kпх – коэффициент, учитывающий электрические и механические свойства материала контакта; Fk – сила нажатия; m – постоянная, определяемая плоскостной формой поверхности контакта.
На рис. 3 показано расположение нагреваемой заготовки 1 относительно контактного аппарата 2, между которыми размещена дополнительная узкая область 3 для моделирования переходного контактного сопротивления, обусловленного шероховатостью и неплоскостностью контактируемых поверхностей контактного аппарата и металлической заготовки.
Наличие переходной области позволяет при моделировании учесть влияние контактного сопротивления на распределение температуры в зоне крепления заготовки.
Результаты моделирования
Реализация математической модели производилась методом конечных элементов с помощью компьютерной программы инженерного анализа и моделирования Elcut при условии крепления заготовки из сплава ВТ20 в контактном аппарате. При моделировании через листовую заготовку шириной 0,8 м, длиной 2 м и толщиной 2 мм протекал ток величиной 6250 А. Под действием этого тока мощность тепловыделений составила: в заготовке – 53 кВт (объемная плотность тепловыделений 16,78 МВт/м3), в контактном аппарате – 440 Вт (550 кВт/м3) и в зоне контактного перехода – 3 кВт (1855 МВт/м3). Коэффициент теплоотдачи конвекцией (КТК) определялся для температуры заготовки 700 °С. Для верхней поверхности листа он составил 12,1 Вт/(К·м2), а для нижней поверхности – 6,5 Вт/(К·м2). В процессе моделирования КТК оставался неизменным. Коэффициент теплоотдачи излучением (КТИ) рассчитывался в зависимости от температуры и составил 14,4 Вт/(К·м2) при температуре 700 °С. Поскольку КТИ зависит от температуры нагретой поверхности, то при моделировании он определялся в каждый момент времени автоматически с помощью встроенных возможностей программы Elcut.
Состояние температурного поля оценивалось через определенное время нагрева. На рис. 4 представлены результаты моделирования в указанные моменты времени. Наблюдается значительный перегрев в зоне контактного перехода, о чём свидетельствуют достаточно высокие показатели температуры. Например, на момент времени 120 с после начала нагрева температура в зоне контактного перехода составила 2300 °С, что не соответствует реальной температуре. Анализ полученных результатов указывает на необходимость учета размягчения материала в зоне контактного перехода при нагреве. На достаточном удалении от зоны контакта температура листа заготовки составила 629 °С, что полностью соответствует предварительным расчетам с использованием эквивалентной тепловой схемы замещения.
С целью повышения адекватности результатов моделирования использовались деформационные свойства титанового сплава ВТ20 [27]. При нагреве выше температуры 700 °С материал ста-
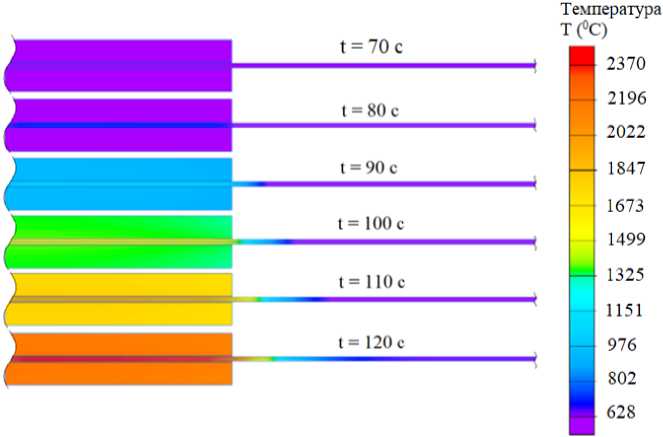
Рис. 4. Результаты моделирования Fig. 4. Simulation results
новится более пластичным, что приводит под действием силы сжатия контактного аппарата к увеличению контактных площадок и, в конечном итоге, к уменьшению электрического сопротивления стягивания в зоне контактного перехода. Следовательно, изменение пластичности материала заготовки влечет за собой уменьшение величины переходного контактного сопротивления благодаря увеличению площади соприкосновения за счёт пластической деформации. Более пластичный материал легче деформируется под давлением, что приводит к сглаживанию шероховатостей на контактной поверхности и увеличению фактической площади контакта. Основываясь на характеристиках титанового сплава ВТ20, были определены значения переходного контактного сопротивления и значения объемной плотности тепловыделений для соответствующей температуры нагрева (см. таблицу).
Переходное контактное сопротивление напрямую влияет на интенсивность тепловыделения при протекании тока через контакт. Чем выше переходное контактное сопротивление, тем больше электрической энергии преобразуется в тепловую в единицу времени в объеме контактной зоны, что приводит к локальному перегреву. Для удобства учета этого влияния выполнена аппроксимация методом среднеквадратичного приближения для зоны контактного перехода прямоугольной конфигурации шириной 0,8 м и длиной 0,1 м с помощью выражения, мкОм:
R = 516 – 0,92 T + 4,18·10–4 T 2.
Влияние температуры на изменение переходного контактного сопротивления при моделировании температурного поля учитывалось посредством изменения объемной плотности тепловыделений q V в зоне контактного перехода, МВт/м3:
q V = 1,2557·104 – 22,395 T + 0,01015 T 2.
На рис. 5 показана аппроксимирующая зависимость, которая учитывалась при моделировании температурного поля.
Изменение объемной плотности тепловыделений в зоне контактного перехода учитывалось путем задания в программе моделирования Elcut для области 3 (см. рис. 3) тепловых нагрузок, соответствующих температуре нагрева. На рис. 6 приведены результаты моделирования температурного поля с учетом изменения контактного сопротивления. Наблюдается значительное снижение температуры в зоне контактного перехода. На момент времени 120 с температура нагрева составила 1093 °С в зоне контактного перехода и 629 °С на удалении от этой зоны.
Данные для учета сопротивления контактного перехода при моделировании Data for incorporating contact resistance into the simulation
|
Температура, °С |
Сопротвление деформации, МПа |
Переходное контактное сопротивление, мкОм |
Объемная плотность тепловыделений в зоне контактного перехода, МВт/м3 |
|
700 |
457 |
75,98 |
1850 |
|
800 |
278 |
46,22 |
1128 |
|
900 |
157 |
26,11 |
637,2 |
|
1000 |
70 |
11,64 |
284,2 |
|
1100 |
50 |
8,31 |
202,9 |
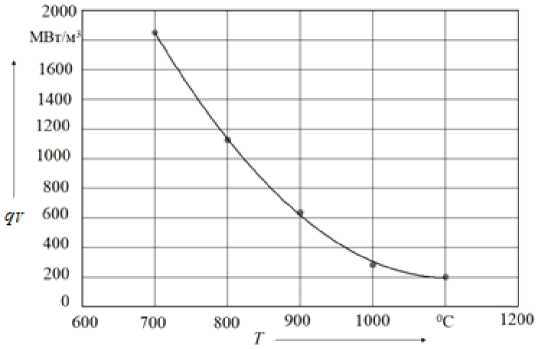
Рис. 5. Зависимости переходного контактного сопротивления от температуры нагрева Fig. 5. Dependence of the transient contact resistance on the heating temperature
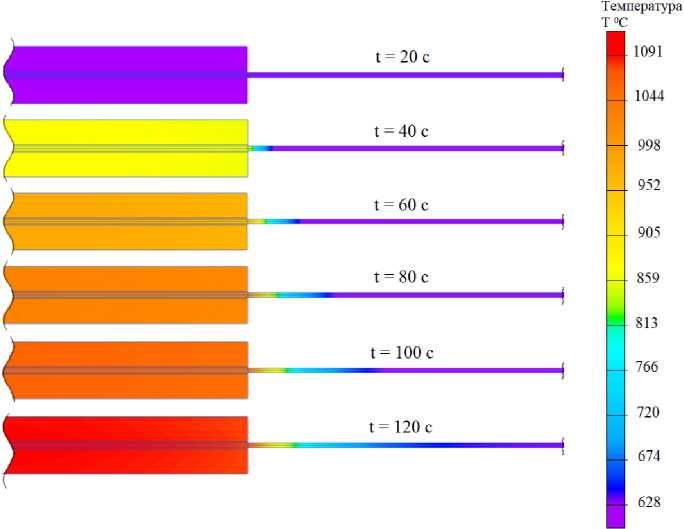
Рис. 6. Результаты моделирования с учетом изменения контактного сопротивления Fig. 6. Simulation results based on changes in contact resistance
Анализ моделирования температурного поля в зоне контактного аппарата для крепления заготовки показал, что для получения адекватных результатов требуется учитывать динамику изменения пластичности материала при нагреве, а саму зону контактного перехода необходимо моделировать с помощью дополнительной области, в которой изменение свойств материала при нагреве приводит к улучшению контакта, уменьшению переходного сопротивления и, следовательно, уменьшению задаваемой в программе моделирования объемной плотности тепловыделений для дополнительной области контактного сопротивления.
Практическими выгодами от применения созданной модели является то, что на этапе подготов- ки технологической операции можно заранее получить время нагрева заготовки до регламентированной температуры с учетом изменения величины пропускаемого тока, зависящего, в том числе, от динамики изменения сопротивления контактного перехода. Это позволит предварительно подобрать нужное значение тока (или напряжения) и задать его с помощью коммутатора 7 (см. рис. 1а). Так, например, экспериментальное время нагрева заготовки из титанового сплава ВТ20 с размерами листа 2 х 0,8 м и толщиной 2 мм при величине тока 6,25 кА до температуры 600 °С в действующей установке составило 83 с. В результате аналитического расчета процесса нагрева заготовки с такими же размерами с учетом теплообмена с окружающей средой, но без учета динамики изменения сопротивления получено время 93,2 с (отклонение 12,3 %). При использовании разработанной модели с учетом динамики изменения сопротивления и, следовательно, тока, протекающего через заготовку, время нагрева составило 85,8 с (отклонение от экспериментального значения 3,4 %). При моделировании ток изменялся от первоначального значения 6,25 кА, до величины 7,24 кА в конце периода нагрева, в том числе из-за изменения сопротивления контактного перехода. Точность прогнозирования времени нагрева с использованием модели повысилась в 3,6 раза по отношению к расчету по формулам.
Заключение
Таким образом, в работе приведено описание электротехнического комплекса для электроконтакт-ного нагрева листовых заготовок. Показана необходимость моделирования нестационарного температурного поля в заготовке и контактном аппарате для предварительной оценки времени нагрева до заданной температуры на этапе подготовки технологической операции, что позволяет рекомендовать величину тока, пропускаемого через заготовку. Выявлено, что необходимо учитывать пластические свойства нагреваемого материала для получения адекватных результатов моделирования в зоне крепления заготовки к контактному аппарату.
