
Оптимизация параметров процесса обрезки швейных ниток

Журнал: Вестник Витебского государственного технологического университета @vestnik-vstu
Рубрика: Технология и оборудование легкой промышленности и машиностроения
Статья в выпуске: 2 (17), 2009 года.
Бесплатный доступ
В статье рассмотрена установка для исследования процесса резания швейных ниток механизмах обрезки на швейных машинах. Описан процесс планирования и проведения эксперимента. Получены модели зависимости вероятности обрезки ниток от параметров технологического процесса.
Похожие статьи в разделе Технология обработки без снятия стружки в целом: процессы, инструмент, оборудование и приспособления
Короткий адрес: https://sciup.org/142184601
IDS: 142184601
Текст научной статьи Оптимизация параметров процесса обрезки швейных ниток
Резание нитки в автоматизированных швейных машинах является необходимой составной частью технологического процесса. Механизмы обрезки включаются в цикл работы машины и их несрабатывание приводит к нарушению технологического процесса, снижению качества изделия, понижению производительности труда. Как показывает анализ существующих конструкций механизмов обрезки игольной и челночной нитки на швейных машинах в качестве инструментов используются лезвия с клиновой заточкой, работающие по принципу ножниц. Изучение литературы, посвященной резанию, показало, что процесс резания нитки лезвием недостаточно исследован, а проектированию механизмов обрезки ниток не уделялось должного внимания [1,2,3,4,5].
На качественную работу механизма обрезки ниток влияет достаточно большое число факторов. Основные из них: материал, из которого изготовлена нитка, линейная плотность нитки, натяжение ее в момент обрезки, количество перерезаемых ниток, геометрия инструмента механизма обрезки, материал ножей, термообработка ножей, чистота обработки лезвий, скорость смыкания ножей , сила прижатия ножей друг к другу.
Десятифакторный эксперимент достаточно сложен, поэтому на начальном этапе проведено ранжирование факторов с целью упрощения эксперимента.
Исходя из того, что конструкция лезвий ножей, материал и термообработка на сегодняшний день достаточно хорошо известна и у разных производителей мало чем отличаются друг от друга, решено эти параметры принять постоянными, а переменными принять факторы, относящиеся к свойствам ниток и параметры процесса обрезки ниток (сила прижатия ножей друг к другу, скорость смыкания ножей ,сила натяжения швейной нитки).
Для определения влияния факторов на процесс обрезки, изготовлен и смонтирован экспериментальный комплекс, включающий в себя экспериментальную установку, тензоусилитель и самописец.
Режущий инструмент в данной установке изготовлен из стали ХВГ и его геометрические параметры приняты постоянными [2].
Исследуемая величина – вероятность обрезки (P).
ОПИСАНИЕ ЭКСПЕРИМЕНТАЛЬНОЙ УСТАНОВКИ
Установка представляет собой плиту 1, на которой расположен неподвижный нож 2 и подвижный нож 3. Подвижный и неподвижный нож соединены винтом 4. На ножи наклеены тензодатчики. Движение подвижный нож получает от пружины 7 и жесткой вставки 8. Разведение ножей осуществляется вручную тягой 9. Спусковой механизм представляет собой рычаг 11 и кронштейн 10.
На плите неподвижно закреплена скоба 12. В отверстие скобы вставляется исследуемая нитка 12. Фиксацию нитки сверху осуществляет зажим 13.
Механизм имеет следующие регулировки:
-
1. Сила прижатия ножей. Осуществляется винтом 4. Величина деформации лезвий ножей измеряется тензодатчиками.
-
2. Скорость обрезки определяется величиной интервала процесса перемещении лезвия ножа из начальной точки в конечную на ленте самописца.
-
3. Натяжение нитки. Регулируется с помощью изменения массы 15.
В ходе работы решались следующие задачи:
-
1. Получение математических зависимостей физико-механических свойств процесса обрезки от параметров технологического процесса.
-
2. Установление характера и степени влияния технологических параметров на вероятность обрезки швейных ниток.
-
3. Разработка оптимальных технологических параметров процесса обрезки швейных ниток на полуавтоматах с МПУ.
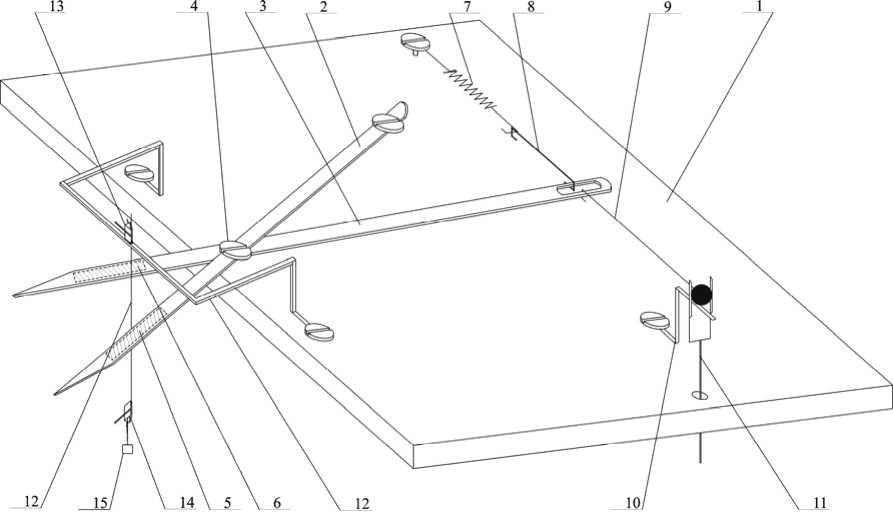
Рисунок 1 – Схема экспериментальной установки
Построение матрицы планирования и проведение эксперимента
Объектом исследования выбраны швейные нитки наиболее востребованных торговых номеров Sulky 40 фирмы Gunold и Экстра 40 РУПП «Гронитекс». Исследованы свойства швейных ниток (установлена их точная линейная плотность), Sulky 40 фирмы Gunold (14,5текс х 2) и Экстра 40 РУПП «Гронитекс» (16,5 текс×3).
Для поиска оптимальных значений наиболее значимых параметров технологического процесса обрезки швейных ниток, обеспечивающих наилучшие показатели качества, использовали математические методы планирования и анализа эксперимента. Для этого проведен полный факторный эксперимент на три фактора [8,9].
Как известно, процесс обрезки ниток зависит от соотношения таких технологических параметров, как сила прижатия ножей друг к другу и скорости смыкания. Поэтому они приняты в качестве входных факторов эксперимента. Так же был добавлен параметр натяжения нитки:
-
Х 1 – сила прижатия ножей друг к другу, Q 1 , н;
Х 2 – скорость смыкания ножей, V 1 , м/с,
Х 3 – сила натяжения швейной нитки, P , н.
Критерии оптимизации:
-
У – вероятность обрезки нитки Р .
Выбор этого параметра обусловлен следующим. Вероятность обрезки нитки в работе механизма обрезки является ключевым фактором, так как именно он влияет на качество изделия.
С учетом результатов предварительных исследований установлены уровни и интервалы варьирования факторов, представленные в таблице 1.
Эксперимент проведен в лабораторных условиях кафедры Машины и аппараты легкой промышленности УО «Витебский государственный технологический университет».
Таблица 1 – Уровни и интервалы варьирования факторов
|
Наименование фактора |
Условное обозначение |
Структура нити |
Уровень варьирования |
Интервал варьирова ний |
||
|
-1 |
0 |
+1 |
||||
|
Сила прижатия ножей друг к другу, Q 1 , н; |
Х 1 |
14,5текс х 2 |
0,40 |
0,60 |
0,80 |
0,40 |
|
16,5 текс×3 |
0,40 |
0,60 |
0,80 |
0,40 |
||
|
Скорость смыкания ножей, V 1 , м/с |
Х 2 |
14,5текс х 2 |
0,02 |
0,024 |
0,03 |
0,01 |
|
16,5 текс×3 |
0,02 |
0,024 |
0,03 |
0,01 |
||
|
Сила натяжения швейной нитки, P , н |
Х 3 |
14,5текс х 2 |
0 |
0,35 |
0,7 |
0,7 |
|
16,5 текс×3 |
0 |
0,35 |
0,7 |
0,7 |
||
В случае плана на три фактора регрессионная модель имеет вид, представленный уравнением:
У i = А 0 + А 1 Х 1 + А 2 Х 2 + А 3 Х 3 +А 12 Х 1 Х 2 +А 13 Х 1 Х 3 +А 23 Х 2 Х 3 +А 123 Х 1 Х 2 Х 3 +А 11 Х 12 +
А 22 Х 22 + А 33 Х 32 , (1)
где У i – критерий оптимизации;
-
Х 1 , Х 2 , Х 3 – управляемые независимые переменные;
А 0 , А 1 , ... , А 33 – теоретические коэффициенты регрессии.
В результате обработки экспериментальных данных с помощью пакета программ «Statistica for Windows» на ЭВМ получены математические модели исследуемых показателей.
Зависимость вероятности обрезки ниток Экстра 40 РУПП «Гронитекс» (16,5 текс×3) от параметров технологического процесса:
Y = 0,808967+0,387050 Х 1 + 0,02402 Х 2 +0,022152 Х 3 - 0,203423 Х 2 2 (2)
Для ниток Sulky 40 фирмы Gunold (14,5текс х 2) полученная модель имеет следующий вид:
Y = 0,92499 – 0,25335 Х 1 + 0,21333 Х 3 – 0,1875 Х 1 Х 3 -0,271671 Х 32 (3)
Анализируя полученные математические модели, было установлено, что на исследуемый показатель качества обрезки швейных ниток Экстра 40 и Sulky 40 оказывает влияние сила прижатия ножей друг к другу (Х1), скорость смыкания ножей (Х2) и сила натяжения швейной нитки (Х3).
Значения коэффициентов уравнений регрессии показывают, что увеличение силы прижатия (Х1) оправдано только для ниток с большим номером, тогда как для вышивальных ниток будет достаточно отсутствие зазора между ножами и прижатие 0,60 Н. Скорость смыкания ножей (Х2) оказывает влияние при резании ниток с большими номерами, тогда как для вышивальной нитки данный параметр не имеет большого значения. Особое внимание привлек третий параметр – сила натяжения швейной нитки (Х3). Его увеличение оказывает положительное влияние на вероятность обрезки, но его корреляция с силой прижатия ножей может повлечь обрезку нитки в стадии более ранней (обрыв), чем это необходимо в механизме, что приводит к ухудшению качества изделия.
Результаты исследования применены при проектировании механизма обрезки на многоголовочном вышивальном полуавтомате [10]. Сила прижатия ножей друг к другу принята 1 Н; скорость смыкания ножей принята 0,2 м/с; сила натяжения швейной нитки – 0,1 Н. Исследование на надежность механизма обрезки для вышивального многоголовочного полуавтомата показало его высокую эффективность [11] .
ВЫВОДЫ
Получены зависимости вероятности обрезки ниток от параметров технологического процесса. Определены оптимальные значения параметров технологического процесса обрезки вышивальных ниток.
Список литературы Оптимизация параметров процесса обрезки швейных ниток
- Резание материалов. Механизмы и инструменты обувных машин./В. П. Зыбин. -Ленинград: Гизлегпищепром, 1953. -Гл.2. -С. 29-62.
- Капустин, П. П. Резание и режущий инструмент в кожевенно-обувном производстве/П. П. Капустин. -Москва: Гизлегпром, 1950. -191 с.
- К вопросу проектирования ножниц для резания нити/В. А. Козлов//Известия вузов. «Технология текстильной промышленности». -1974. -№5. -С.122-125.
- Экспериментальное исследование усилия при резании ножницами свободно висящей пряжи/В. А. Козлов//Известия вузов. «Технология легкой промышленности». -1974. -№ 5. -С.131-134.
- Технология и моделирование процессов резания в швейном и обувном производстве: монография/В. Ф. Абрамов [и др. ]. -Москва: Московский государственный университет дизайна и технологии, 2003. -384 с.
- Исследование процесса резания швейной нитки/С.Ю. Краснер//Молодые ученые -развитию текстильной и легкой промышленности (ПОИСК -2009): сборник материалов межвузовской научно-технической конференции аспирантов и студентов. Часть 1/ИГТА. -Иваново, 2009. -С. 313 -314
- Тихомиров, В. Б. Планирование и анализ эксперимента (при проведении исследований в легкой и текстильной промышленности)/В. Б. Тихомиров. -Москва: «Легкая индустрия», 1974. -264 с.
- Экспериментальные исследования процесса резания ниток лезвием ножа/В. А. Козлов, Г. Б. Молчанова//Известия вузов. «Технология легкой промышленности». -1974. -№ 5. -С.131-134.
- Севостьянов, А. Г. Методы и средства исследования технологических процессов текстильной промышленности: учеб. для вузов текст. промышленности/А. Г. Севостьянов. -Москва: Легкая индустрия, 1980. -392 с.
- Пат. 1927 Республика Беларусь, МКИ D 05B 65/00. Механизм обрезки на многоголовочном вышивальном полуавтомате/Б. С. Сункуев, С. Ю. Краснер, И. Л. Шнейвайс, А. П. Давыдько, О. В. Дервоед: заявитель и патентообладатель Витебский государственный технологический университет. -№ u 20040456; заявл. 04.10. 2004. -3 с.: ил.
- Экспериментальное исследование надежности работы механизма автоматической обрезки ниток многоголовочного вышивального полуавтомата/С. Ю.Краснер, А. С. Ситов//Новое в технике и технологии текстильной и легкой промышленности: сборник статей международной научно-технической конференции/УО «ВГТУ». -Витебск, 2005. -С. 340-342.
