
Получение антифрикционных покрытий методом диффузионной сварки в вакууме
Журнал: Сибирский аэрокосмический журнал @vestnik-sibsau
Рубрика: Технологические процессы и материалы
Статья в выпуске: 3 т.27, 2026 года.
Бесплатный доступ
Развитие применения современных устройств в космической технике, которые работают в экстремальных условиях, связано с применением новых антифрикционных покрытий. Эти покрытия обладают высокими антифрикционными и механическими свойствами и включают в себя новые составы различных антифрикционных материалов с наполнителями. Статья содержит результаты исследований получения антифрикционного покрытия на основе порошка (X10H13 + CaF2 + MoS2) к нержавеющей стали 12X18H10T методом диффузионной сварки в вакууме (0,13 * 10–3 Па). Разработан совмещенный технологический процесс диффузионной сварки получения антифрикционного материала из порошковой смеси (X20H13 + CaF2 + MoS2) с нержавеющей сталью 12X18H10T. Процесс включает совмещение процессов формования, спекания, сварки антифрикционных порошков. Отработаны режимы сварки нержавеющей стали 12X18H10T и порошка (X10H13 + CaF2 + MoS2), режимы сварки T = 1203 K; P = 27 МПа; t = 1600...1800 с. Проведены исследования на адгезию антифрикционного покрытия, прочность покрытия и трибологические испытания полученных образцов. Полученные покрытия на оптимальных режимах были исследованы в различных средах трения после приработки поверхностей. По результатам проведенных опытов сделан вывод о малом значении интенсивности изнашивания In при трении композиционного материала (X20H13 + CaF2 +MoS2) с контробразцом из стали 12X18H10T и покрытием из Al2O , рабочая среда испытания бензин Б-70. Износостойкость полученного композиционного материала за время 1200 с составила 3,3 * 10–8 после приработки поверхностей. Проведены исследования интенсивности изнашивания образцов при длительных испытаниях по времени (в диапазоне 900, 1200, 2700, 3600 с) с давлением на образец 1 МПа и скорости трения 0,23 м/c. Проведен металлографический и микроанализ переходной зоны соединения антифрикционного материала с нержавеющей сталью.
Короткий адрес: https://sciup.org/148334413
IDS: 148334413 | УДК: 621.791.4 | DOI: 10.31772/2712-8970-2026-27-3-553-563
Obtaining anti-friction coatings using the method vacuum diffusion welding
The development of the use of modern devices in space technology that operate in extreme conditions is associated with the use of new anti-friction coatings. These coatings have high antifriction and mechanical properties and also include new compositions of various antifriction materials with fillers. The article contains the results of studies of obtaining an anti-friction coating based on powder (X10H13 + CaF2 + MoS2) to stainless steel 12X18H10T by diffusion welding in a vacuum (0.13 * 10–3 Pa). A combined technological process of diffusion welding for producing antifriction material from a powder mixture (X20H13 + CaF2 + MoS2) with stainless steel 12X18H10T has been developed. The process includes a combination of molding, sintering, and welding processes of antifriction powders. The welding modes of stainless steel 12X18H10T and powder (X10H13 + CaF2 + MoS2) have been developed, welding modes T = 1203 K; P = 27 MPa; t = 1600...1800 sec. Studies were carried out on the adhesion of the antifriction coating, the strength of the coating and tribological tests of the resulting samples. At optimal conditions The resulting coating at optimal conditions was studied in various friction environments, after running-in of the surfaces. Based on the results of the experiments, it was concluded that the wear rate In during friction is low: a composite material (X20H13 + CaF2 + MoS2) with a counter-specimen made of steel 12X18H10T and a coating of Al2O3, the test working environment is gasoline B-70. The wear resistance of the resulting composite material for 1200 s was 3.3 * 10–8 after running-in of the surfaces. Research was carried out on the wear rate of samples during long-term time tests (in the range of 900, 1200, 2700, 3600 s) with a pressure on the sample of 1 MPa and a friction speed of 0.23 m/s. Metallographic and microanalysis of the transition zone between the antifriction material and stainless steel was carried out.
Текст научной статьи Получение антифрикционных покрытий методом диффузионной сварки в вакууме
В промышленности существует проблема нанесения антифрикционного покрытия на нержавеющую сталь 12Н18Н10Т, работающую в тяжелых условиях высоких скоростей и вакуума. Композиционный материал X20H13+CaF2 +MoS2 ранее спекали отдельно и использовали в виде вставок в подлинниках сухого трения. Цель данной работы – проработка технологии получения антифрикционного покрытия методом диффузионной сварки.
Обзор источников информации позволил определить методы, с помощью которых получают износостойкие покрытия на нержавеющих сталях. Эти методы отличаются прочностью покрытия и адгезией получаемого материала к нержавеющей стали. Более простые – это склеивание, напыление антифрикционного покрытия. Другие трудоёмкие и надежные – горячее прессование и затем механическое крепление антифрикционного материала, а также сварка [1].
Наполненные композиции перерабатываются в изделия или заготовки, по размеру близкие размеру изделия. После предварительной подготовки происходит их запрессовка в изделие с последующей термической обработкой [2–6].
Основным недостатком метода прессования и спекания являются микродефекты, образующиеся в узлах после их свободного спекания в результате воздействия внешних сил. Микродефекты на поверхности покрытия при их работе в узлах трения ведут к ухудшению триботехнических характеристик и являются причиной недолговечности.
Существует метод для изготовления изделий, работающих в экстремальных условиях и вакууме. Он основан на вставках из порошка на основе сплава железа, которые обладают износостойкими свойствами. По предлагаемой технологии порошок сплава прессуют, спекают и подвергают обработке водяным паром. Потом закаливают на воздухе. Закалку осуществляют с помощью ТВЧ либо лазером. В приведенном способе к порошку Fr-Ni-Cu-Mo сплава добавляют 1 % (масса) графита, прессуют при давлении 4–6 кгс/см2, спекают при 1000–1200 ºС 15–60 мин, при 500–600 ºС обрабатывают паром при давлении 1–2,5 кгс/см2. Закалку проводят в ВЧ-печи 3–5 мин [7].
Диффузионная сварка имеет несколько преимуществ: отсутствие коробление деталей, дорогостоящих флюсов, припоев, защитных газов, получение соединений с высокой размерной точностью. При диффузионной сварке (ДС) получают соединения разнородных материалов с заданными свойствами. При ДС возможно совмещение процессов сварки с термообработкой. Данный метод не имеет вредных излучений и не загрязняет атмосферу [8].
Сравнивая способы получения антифрикционных покрытий, чаще используются спекание, сварка, прессование. Покрытия, получаемые этими способами, имеют высокую прочность соединения с металлом, высокое качество и возможность применения этих методов там, где нельзя воспользоваться механическим креплением или склеиванием. Особое внимание заслуживает способ горячего прессования. Предложенный метод позволяет совместить процессы формования, прессования, спекания. Получаемые покрытия изготовляют по данной технологии с высокими антифрикционными и прочностными характеристиками [9].
По химическому составу антифрикционные покрытия разнообразны. Прочные антифрикционные покрытия получают на основе порошков железа. Высокая прочность получаемого материала на основе порошков железа дает возможность широкого применения как основы для антифрикционных покрытий. Порошки на основе железа имеют небольшую температуру спекания, что важно при диффузионной сварке. При использовании с железным порошком различных легированных антифрикционных присадок улучшаются антифрикционные характеристики покрытия.
На основе железа созданы антифрикционные материалы, которые могут работать при низких и высоких температурах. Добавление к составу нержавеющей стали, химических элементов Cr, Ni, N, Mo влияет на работу антифрикционного покрытия при высоких температурах [10].
Особое внимание следует уделить составам, работающим в экстремальных условиях, таких как высокая температура, трение материалов, различные среды. Лучшими физикомеханическими свойствами обладает материал, содержащий 50 % (масса) Ст P6M5 с коэффициентом трения 0,12 и интенсивностью изнашивания 54 мкм на км.
Хорошую износостойкость при высоких температурах, сопротивление окислению и коррозии имеет сплав, в структуре которого присутствуют твердые частицы интерлидов Co, Mo, Si, Cr или двойных карбидов.
По области применения можно выделить различные составы: для поршневых колец и уплотнителей двигателей внутреннего сгорания хорошо применять составы из 70 % порошка железа, содержащего 0,1–2,1 % бора, 1–2 % молибдена, 2–4 % фосфора; для рабочих органов землеройных машин, вкладышей подшипников – сплав, содержащий Mo – 50–77 %, Fe – 17–38 %, B – 5–13 %.
Патентно-технический поиск позволил сделать вывод о возможности получения антифрикционных покрытий методом диффузионной сварки. В данной технологии использовалась возможность совмещения процесса формования, прессования покрытия и сварки получаемого покрытия с нержавеющей сталью. Процесс изготовления и нанесения покрытия на основе предлагаемых материалов не составляет больших затруднений и не требует специальных затрат на оборудование.
Одно из самых важных достоинств этого способа – высокое качество сварных соединений при сохранении исходных свойств свариваемых материалов и размеров соединяемых деталей. При правильно выбранном режиме сварки прочность и пластичность материала на стыке и около него почти не отличаются от прочности и пластичности во всем объеме.
Материалы
При выполнение данной работы нами сварилась сталь 12X18H10T и антифрикционный материал X10H13+CaF 2 +MoS 2 .
Рассмотрим наиболее важные физические и механические свойства композиционного материала:
X10H13+CaF 2 +MoS 2 OCT92-1311-77 [11]
предел прочности σв ≥ 11 МПа; σ02 ≥ 2 МПа твердость HRc = 30–43; δ ≥ 10 %; Ψ ≥ 40 %
Для ограниченного применения содержание остаточных элементов не должно превышать Cu-0,2 %, Ti-0,05 %, содержание остальных элементов допускается не определять. Процентное содержание приведено в табл. 1.
Таблица 1
Содержание легирующих элементов в антифрикционном материале (%)
|
C |
Cr |
Ni |
Mo |
W |
Ba |
Nb |
не более |
P |
||
|
Mn |
Si |
S |
||||||||
|
0,05–0,08 |
13,5–15,0 |
5,2–5,7 |
0,8–1,0 |
0,7–1,0 |
0,15–0,25 |
0,008–0,15 |
0,6 |
0,6 |
0,02 |
0,03 |
Качество поверхности и микроструктура материала должны соответствовать требованиям ГОСТ 7350–77 [12].
Сталь 12X18H10T – сортовая, коррозионностойкая, жаростойкая и жаропрочная (по ГОСТ 5632-2014).
Механические свойства стали:
предел прочности при растяжении σ в = 510 МПа;
предел текучести σ 02 = 196 МПа;
относительное удлинение δ – 40 %;
относительное сужение Ψ – 50 %;
рекомендуемая температура применения – 600 оС;
срок работы – 50000–100000 ч;
температура интенсивного окалинообразования – 850 оС;
химический состав стали по ГОСТ 5632–2014 [13].
Для диффузионной сварки в вакууме использовали установку А.306.13. Данная установка применяется для изготовления неразъемных соединений разнородных материалов. Сварка производится в вакуумной камере. Процесс ведут при нагреве и одновременном приложении давления к свариваемым деталям. Фотография установки для диффузионной сварки показана на рис. 1.
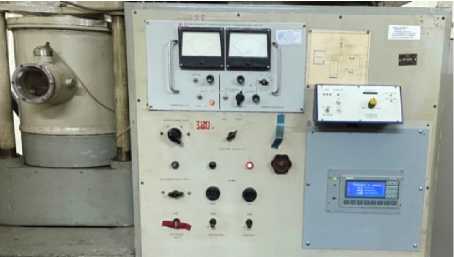
Рис. 1. Установка для диффузионной сварки А.306.13
Fig. 1. Installation for diffusion welding A.306.13
При проведении исследований использовались кольцевые цилиндрические образцы из стали 12X18H10T. Между ними делали насыпку из порошка антифрикционного материала определенного состава (X10H13+CaF 2 +MoS 2 ).
Для экспериментов было спроектировано и изготовлено приспособление, показанное на рис. 2.
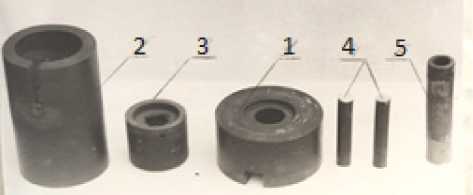
Рис. 2. Приспособление для сварки кольцевых образцов: 1 – основание; 2 – корпус; 3 – втулка; 4 – образцы; 5 – шток
Fig 2. Device for welding ring samples:
1 – base; 2 – body; 3 – bushing; 4 – samples; 5 – rod
Для проведения серии экспериментов по прочности соединения и композиционного материала, полученных диффузионной сваркой в вакууме, выбраны размеры образцов диаметром 14 мм и длиной 60 мм. Такие размеры образцов выбирались для вытачивания из полученных заготовок стандартных образцов для механических испытаний.
Порядок подготовки приспособления для сварки образцов с композиционным материалом выполняется по следующей технологии. На основание 1 устанавливают вставку 3 , в нее вставляется один из образцов 4 , затем на образец надевается корпус 2, и в него засыпается порошок композиционного материала X10H13+CaF 2 +MoS 2 (5 г). После этого во втулку вставляется второй образец 4 и на него надевается шток 5 . Приспособление готово для сварки образцов.
Образцы испытывались на машине статических испытаний на растяжение с усилием разрыва в 2 т.
Триботехнические испытания полученных образцов проводились на машине торцевого трения (МТТ). Для усреднения полученных результатов износостойкости было спроектировано и изготовлено 3-местное приспособление (рис. 3).
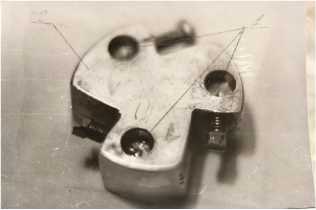
Рис. 3. Многоместное приспособление для испытания образцов на трение
Fig 3. Multi-site device for testing samples for friction
Торцевые поверхности образцов, установленных в приспособление, должны находиться на одном уровне по отношению к поверхности приспособления.
Разработанный технологический процесс совмещает в себе процесс формования, прессования и диффузии материалов друг в друга. Указанные процессы протекают в рабочей среде, которой служит вакуум. Вакуум позволяет очистить и держать в чистоте свариваемые поверхности.
Сварка в вакууме (0,13*10–5 Па) лучше, чем в технически чистом аргоне [6].
Основанный на принципе диффузии атомов свариваемых материалов совмещенный процесс зависит от таких параметров режимов, как температура, давление, время. Температура необходима для ускорения всех процессов, происходящих при сварке. Функция давления заключается в более плотном контакте и разрушении окислов при обеспечении чистоты соединяемых материалов и поверхностей.
После совмещенного процесса диффузионной сварки готовая деталь не нуждается в дальнейшей термической обработке. Она обладает достаточной твердостью и прочностью. Всё это достигается особенностями совмещенного процесса, а именно режимами этого процесса.
С технологической точки зрения, для получения соединений методом диффузионной сварки необходимо:
-
а) очистить свариваемые поверхности и предотвратить их дальнейшее окисление;
-
б) нагреть до необходимой температуры;
-
в) приложить оптимальное давление;
-
г) обеспечить изотермическую выдержку при оптимальных режимах совмещенного технологического процесса.
Результаты
Температура является важным фактором диффузионной сварки в вакууме. Повышение температуры ускоряет взаимную диффузию элементов в материалах по поверхностям. Поверхностная деформация и смятие неровностей происходит в результате формования соединяемых материалов и более плотного контакта.
Экспериментально установлена зависимость прочности сварного соединения и композитного материала от температуры сварки. Увеличение температуры в тех же интервалах времени и других одинаковых условиях увеличивает прочность. При увеличении температуры и времени выше выбранных пределов прочность возрастает незначительно.
Оптимальное значение при сварке композиционного материала X10H13+CaF2+MoS2 со сталью 12X18H10T определено из проведенных экспериментов и равно 1203 K.
Величина прилагаемого давления должна обеспечить деформацию свариваемых поверхностей и более полный контакт. Дополнительно происходит разрушение окисных слоев на поверхности свариваемых материалов, при этом деформации свариваемых деталей не происходит. При сварке существует определенная минимальная зона диффузии, обеспечивающая прочность получаемого сварного соединения. Это зона равна 2,1–2,8 мм. Для ее создания необходим промежуток времени. Время данного совмещенного процесса выбрано экспериментальным путем – изотермическая выдержка по времени в пределах 600–1800 с.
Прочность получаемого соединения зависит от четырех факторов процесса диффузионной сварки: температуры, давления, времени и вакуума. Монолитное соединение при диффузионной сварке получается при локальной деформации свариваемых поверхностей, повышенной температуре и взаимной диффузии поверхностных слоев контактирующих поверхностей порошкового материала в подложку нержавеющей стали.
Результаты испытания полученных образцов на прочность покрытия с нержавеющей сталью приведены на рис. 4– 6.
Образцы для испытания на износостойкость выбирали согласно техническим требованиям для машины торцевого трения [14]. В опытах применялись образцы цилиндрической формы, получаемые из экспериментальных образцов, сваренных на оптимальных режимах.
Из сваренных заготовок были изготовлены образцы для испытаний на трение (рис. 7.)
В качестве контртела применялись дисковые образцы из нержавеющей стали 12X18H10T (рис. 8) с покрытием Al2O3 и без. Покрытие Al2O3 на контробразец наносилось ионноплазменным методом [15].
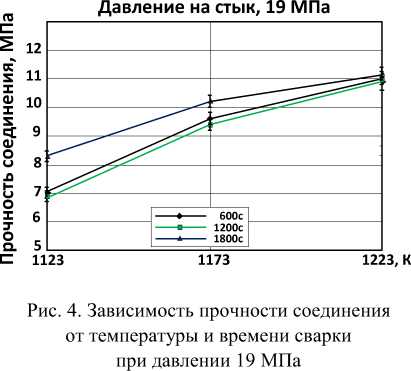
Fig. 4. Dependence of joint strength on welding temperature and time at a pressure of 19 MPa
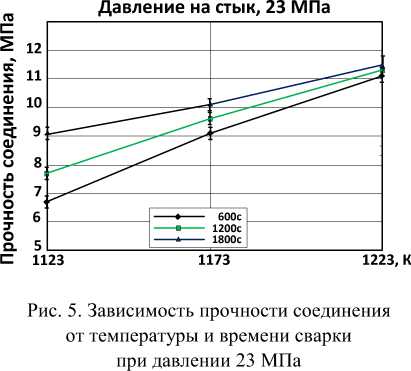
Fig. 5. Dependence of joint strength on welding temperature and time at a pressure of 23 MPa
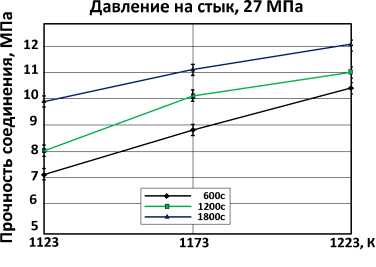
Рис. 6. Зависимость прочности соединения от температуры и времени сварки при давлении 27 МПа
Fig. 6. Dependence of joint strength on welding temperature and time at a pressure of 23 MPa
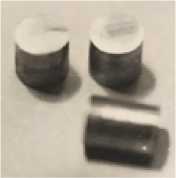
Рис. 7. Образцы для исследования на трение
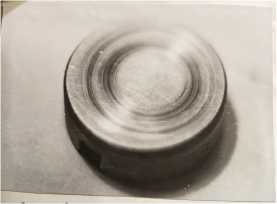
Рис. 8. Контробразец сталь 12X18H10T
Fig. 7. Samples for friction testing
Fig. 8. Counter-sample steel 12X18H10T
Первоначальные исследования триботехнических характеристик композиционного материала X20H13+CaF 2 +MoS 2 проводились с контробразцами без покрытия и смазки. Далее проводились испытание полученных образцов с контробразцами с покрытием Al 2 O 3 , но в контакте с водой и бензином Б-70.
На основе экспериментов по получению материала в различных условиях трения, после приработки поверхностей, была построена гистограмма по износостойкости. Условия проведения испытаний на машине торцевого трения Р = 1 МПа, V = 0,23 м/c. Исследовалось влияние среды и времени на износостойкость образцов, показанной на рис. 9.
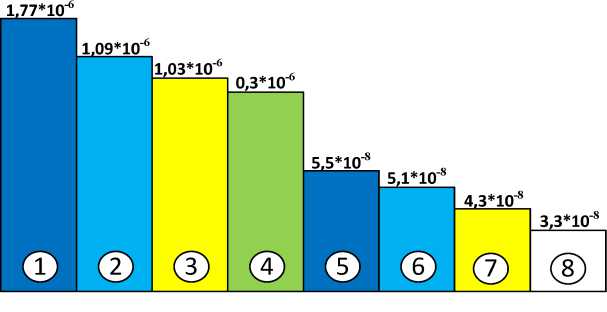
Рис. 9. Гистограмма износостойкости композиционного материала от среды трения и времени:
1 – контробразец, без среды, время испытания 900 c;
2 – контробразец, среда вода, время испытания 900 c;
3 – контробразец, среда бензин, время испытания 900 c;
4 – контробразец с покрытием Al2O3, без среды, время испытания 900 c;
5 – контробразец с покрытием Al2O3, среда вода, время испытания 900 c;
6 – контробразец с покрытием Al2O3,среда бензин, время испытания 900 c;
7 – контробразец с покрытием Al2O3, среда вода, время испытания 1200 c;
8 – контробразец с покрытием Al2O3, среда бензин, время испытания 1200 c
Fig 9. Histogram of wear resistance of the composite material depending on the friction environment and time:
-
1 – counter sample, without medium, test time 900 s;
-
2 – counter sample, water medium, test time 900 s;
-
3 – counter sample, gasoline medium, test time 900 s;
-
4 – counter sample with Al2O3 coating, without medium, test time 900 s;
-
5 – counter sample with Al2O3 coating, water medium, test time 900 s;
-
6 – counter sample with Al2O3 coating, gasoline medium, test time 900 s;
-
7 – counter sample with Al2O3 coating, water medium, test time 1200 s;
-
8 – counter sample with Al2O3 coating, gasoline medium, test time 1200 s
По результатам проведенных исследований сделан вывод о малом значении интенсивности изнашивания I n при трении композиционного материала (X20H13+CaF 2 +MoS 2 ) с контробразцом из стали 12X18H10T+ Al 2 O 3 + бензин.
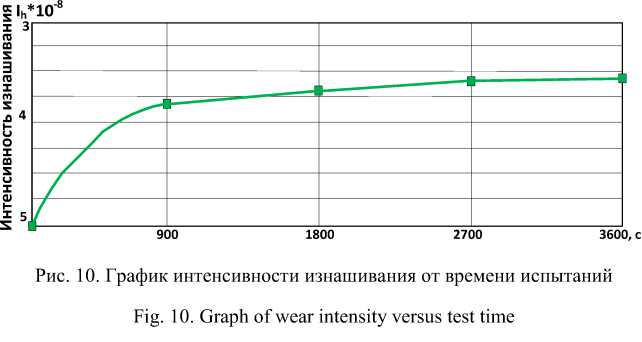
Испытание на трение и замер интенсивности изнашивания I n проводилось с образцами, сваренными на оптимальных режимах, при давлении на образец 1 МПа, скорости трения 0,23 м/c и замеров I n по времени испытания 900, 1200, 2700, 3600 с. Результаты данных испытаний приведены на рис. 10.
Из приведенного графика видно, что I n быстро возрастает лишь впервые 15–20 мин. В дальнейшем после приработки I n изменяется незначительно.
Нержавеющая сталь 12X18H10T и композиционный материал X20H13+CaF 2 +MoS 2 значительно различаются по прочностным характеристикам и по текстурам.
Для соединения данных материалов отработанный процесс диффузионной сварки проходит при температуре T = 1203 K; P = 27 МПа; t = 1600...1800 с.
Применение математического планирования экспериментов процесса нанесения антифрикционного покрытия позволило сократить количество экспериментальных работ. Рассмотрение физической модели процесса диффузионной сварки дает наиболее широкое представление о характере протекания процесса и взаимодействии между соединяемыми материалами.
По построенным графикам испытания видно, что интенсивность изнашивания антифрикционного покрытия зависит от среды трения и контробразца.
Металлографические исследования позволили изучить структуру переходной зоны соединения [16]. Также проведенный микроанализ переходной сварной зоны показал переходные процессы диффузии как между частицами порошковой смеси, так и диффузионных процессов с поверхностью нержавеющей стали.
Заключение
В результате патентно-технического поиска сделан вывод о возможности получения антифрикционных порошковых покрытий методом диффузионной сварки в вакууме.
Разработан совмещенный технологический процесс диффузионной сварки получения антифрикционного материала (X20H13+CaF2 +MoS2) из порошка с нержавеющей сталью.
Определены режимы диффузионной сварки композиционного материала X20H13+CaF2 +MoS2 со сталью 12X18H10T, режимы сварки T = 1203 K; P = 27 МПа; t = 1600...1800 с.
На основе проведенных экспериментов построены зависимости прочности композиционного материала, его адгезии с нержавеющей сталью от режимов процесса диффузионной сварки. Определены триботехнические характеристики материала X20H13+CaF2 +MoS2, полученные при оптимальных режимах диффузионной сварки.
