
Получение углеродминеральных сорбентов из отходов АБС-пластика и их применение для глубокой доочистки сточных вод
Журнал: Бюллетень науки и практики @bulletennauki
Рубрика: Технические науки
Статья в выпуске: 9 т.12, 2026 года.
Бесплатный доступ
В условиях роста объёмов промышленного производства и потребления полимерных материалов проблема накопления пластиковых отходов приобретает глобальный характер. Одновременно с этим актуальной является проблема загрязнения водных ресурсов сточными водами, содержащими тяжёлые металлы, нефтепродукты, поверхностно-активные вещества и другие токсичные компоненты. Эффективная очистка сточных вод требует применения современных, экономически оправданных и экологически безопасных технологий. Одним из перспективных подходов является применение сорбентов, изготовленных из промышленных отходов пластмасс, в частности акрилонитрилбутадиенстирольного (АБС) пластика. Рассматриваются принципы формирования сорбентов на основе отходов АБС-пластика, механизмы сорбции загрязнителей из сточных вод и анализируются существующие научные исследования по созданию адсорбционных материалов из полимерных отходов. Такой подход позволяет одновременно решать задачи утилизации пластиковых отходов и очистки сточных вод, что соответствует принципам устойчивого развития и циркулярной экономики. Рассмотрены физико-химические характеристики полученного материала, его сорбционные свойства по отношению к ионам тяжёлых металлов и органическим загрязнителям.
Короткий адрес: https://sciup.org/14139021
IDS: 14139021 | УДК: 620.1 | DOI: 10.33619/2414-2948/130/25
Wastewater Treatment Using Sorbent from Waste Plastics
With the growing volume of industrial production and consumption of polymer materials, the problem of plastic waste accumulation is becoming a global issue. Simultaneously, the pollution of water resources by wastewater containing heavy metals, petroleum products, surfactants, and other toxic components has become urgent. Effective wastewater treatment requires the use of modern, economically viable, and environmentally friendly technologies. One promising approach is the use of sorbents made from industrial waste plastics, specifically acrylonitrile butadiene styrene (ABS). This article discusses the principles of forming sorbents based on ABS plastic waste and the mechanisms of pollutant sorption, while analyzing existing scientific research on creating adsorption materials from polymer waste. This approach simultaneously addresses plastic waste disposal and wastewater treatment, aligning with the principles of sustainable development and the circular economy. The physicochemical characteristics of the material and its sorption properties regarding heavy metal ions and organic pollutants are also considered.
Текст научной статьи Получение углеродминеральных сорбентов из отходов АБС-пластика и их применение для глубокой доочистки сточных вод
Бюллетень науки и практики / Bulletin of Science and Practice
УДК 620.1
Интенсивное развитие промышленности сопровождается образованием значительных объёмов сточных вод, содержащих ионы тяжёлых металлов, органические соединения и другие токсичные загрязнители. Одновременно возрастает количество полимерных отходов, в том числе акрилонитрил-бутадиен-стирольного пластика, широко применяемого в машиностроении, электротехнике и производстве потребительских товаров. Акрилонитрил-бутадиен-стирол (АБС) представляет собой термопластичный полимерный материал, включающий 70–80% сополимера стирола и акрилонитрила (САН) и 20–30% полибутадиенового каучука [1-3].
Благодаря высокой термостойкости, твёрдости, глянцевой поверхности и технологичности обработки АБС широко применяется при изготовлении корпусов автомобильных узлов, систем кондиционирования, компьютерной техники и электронных приборов [1-5].
Увеличение объёмов производства АБС-пластиков закономерно приводит к росту количества производственных и постпотребительских отходов. Отходы АБС являются значительной составляющей потоков отходов электрического и электронного оборудования (WEEE) [2-5].
По оценкам, доля пластиков в структуре WEEE достигает около 20%, а общий объём таких отходов в 2019 г. составил 53,6 млн т. Традиционные методы обращения с пластиковыми отходами — захоронение и сжигание — не отвечают современным экологическим требованиям. Захоронение способствует загрязнению почв и грунтовых вод, тогда как термическое уничтожение WEEE сопровождается образованием токсичных выбросов, содержащих тяжёлые металлы, диоксины и другие опасные соединения. В связи с этим разработка устойчивых и ресурсосберегающих технологий переработки отходов АБС является актуальной задачей [1-5].
В научных исследованиях рассматриваются различные направления вторичного использования АБС-отходов. В частности, они применяются в качестве модифицирующих добавок к битумным вяжущим, используются при создании катализаторов для извлечения нефти и металлов, перерабатываются в нити для повторного применения в 3D-печати, а также вводятся в состав эпоксидных композиционных материалов. В последние годы особое внимание уделяется получению нановолоконных мембран из переработанного АБС для систем фильтрации воздуха. Такие мембраны демонстрируют эффективность задержания частиц PM2.5 на уровне около 95%, что обусловлено развитой взаимосвязанной пористой структурой и высокой удельной поверхностью материала, обеспечивающими эффективный захват аэрозольных частиц [2-5].
Методика синтеза сорбента из обводнённых отходов АБС-пластика. Отход производства АБС представляет собой пастообразную массу, образующуюся в процессе коагуляции латексных частиц с применением гидроксида алюминия Al(OH)₃. Получение промышленного углеродминерального адсорбента осуществлялось методом термической переработки отходов акрилонитрилбутадиенстирола (АБС) — пиролизом в инертной атмосфере ( в среде азота) [6-9].
Отходы производства АБС, представляющие собой коагулированную полимерную массу, содержащую гидроксид алюминия и древесную муку, предварительно: обезвоживались при температуре 100–105°C до остаточной влажности не более 5%; измельчались до фракции 1–3 мм) [6, 7].
Наличие минеральной и органической фаз создаёт предпосылки для формирования углеродминерального композитного сорбента. Процесс синтеза включает следующие стадии. Термическая переработка осуществлялась в трубчатом реакторе в атмосфере азота при следующих условиях: скорость нагрева — 10°C/мин; t — 500–600°C; время изотермической выдержки — 40–60 мин; расход инертного газа — 100–150 мл/мин [6-9].
При повышении температуры происходила термическая деградация полимерной структуры, карбонизация органической фазы, дегидратация гидроксида алюминия с образованием оксида алюминия (Al₂O₃) и в конце выделение летучих продуктов и формирование развитой поровой структуры [6-9].
Выход твёрдого углеродминерального остатка составил 35–40% от массы исходного сырья. Для повышения удельной поверхности и развития микропористости проводилась физическая активация водяным паром при 800 °C в течение 30 минут [6-9].
Полученный адсорбент представляет собой углерод-алюмооксидный композит с развитой микро- и мезопористой структурой [8-11].
Основные характеристики адсорбента: удельная поверхность (BET): 220–350 м²/г; объём пор: 0,45–0,70 см³/г; средний диаметр пор: 3–20 нм; зольность: 15–25%; pH водной вытяжки: 6,5–7,5. Образование пористой структуры обусловлено протеканием процессов термолиза с выделением летучих соединений, термической деструкцией древесного наполнителя и дегидратацией гидроксида алюминия [9-12].
Синтезируемый из отходов производства АБС-пластика углеродминеральный адсорбент характеризуется выраженными ионообменными свойствами, обусловленными присутствием на его поверхности функционально-активных центров различной природы. К таким центрам относятся кислородсодержащие группы углеродной матрицы, а также гидроксильные группы минеральной фазы (Al₂O₃), образующейся в процессе термической обработки [8-11].
Результаты определения обменной ёмкости образцов, полученных при различных температурах пиролиза, представлены в Таблице 1.
Анализ данных свидетельствует о том, что исследуемые адсорбенты обладают амфотерными свойствами, проявляя как катионообменную, так и анионообменную активность. Это обусловлено одновременным присутствием кислотных и основных поверхностных групп.
Таблица 1 ОБМЕННАЯ ЁМКОСТЬ УГЛЕРОДМИНЕРАЛЬНЫХ АДСОРБЕНТОВ, ПОЛУЧЕННЫХ ПРИ РАЗЛИЧНЫХ ТЕМПЕРАТУРАХ ПИРОЛИЗА
|
Температура пиролиза, °C |
Обменная ёмкость, мг- экв/г |
|
|
(H⁺-форма) (OH⁻ |
-форма) |
|
|
400 |
1,8 |
1,3 |
|
500 |
2,6 |
1,4 |
|
700 |
2,5 |
2,1 |
|
800 |
1,4 |
1,8 |
|
900 |
1,3 |
1,6 |
Анализ полученных результатов
Максимальная катионообменная ёмкость (2,6 мг-экв/г) наблюдается при температуре пиролиза 500 °C, что может быть связано с оптимальным соотношением углеродной и минеральной фаз и сохранением активных функциональных групп.
При повышении температуры до 700°C происходит развитие микропористости и увеличение анионообменной ёмкости (до 2,1 мг-экв/г), что свидетельствует о формировании дополнительных основных центров на поверхности. Дальнейшее увеличение температуры пиролиза до 800–900°C приводит к частичной деструкции поверхностных функциональных групп и снижению общей обменной ёмкости, несмотря на рост удельной поверхности. Таким образом, температурный интервал 500–700°C является оптимальным для получения адсорбента с выраженными амфотерными и ионообменными свойствами
Определение сорбционной ёмкости проводится в статических условиях путём контакта известной массы адсорбента с раствором загрязнителя заданной концентрации. После установления равновесия измеряется остаточная концентрация вещества в растворе, и по разности концентраций рассчитывается количество поглощённого компонента. В настоящей работе сорбционная ёмкость углеродминерального адсорбента, полученного из отходов АБС-пластика, определялась в статическом режиме на модельных растворах ионов меди (Cu2+) и свинца (Pb2+). Опыты проводились следующим образом: объём раствора: 0,1 л; масса адсорбента: 1,0 г; начальная концентрация Cu²⁺: 100 мг/л; время контакта: 120 мин; pH среды: 6,0. При начальной концентрации 100 мг/л получены следующие значения максимальной сорбционной ёмкости: по Cu2+: 26–32 мг/г; по Pb2+: 30–38 мг/г. Установлено, что равновесная адсорбционная ёмкость по органическим красителям находится в диапазоне 60–110 мг/г.
Высокая сорбционная активность материала обусловлена синергетическим действием его структурных компонентов: углеродной матрицы, обеспечивающей развитую поверхность и механизмы физической адсорбции; минеральной фазы Al₂O₃, содержащей поверхностные гидроксильные группы, способные к комплексообразованию и ионному обмену; остаточных функциональных групп полимерной природы, участвующих в химическом связывании загрязнителей. Такое сочетание фаз формирует комбинированный механизм сорбции, включающий физическую адсорбцию, поверхностное комплексообразование и хемосорбцию.
Полученные значения сорбционной ёмкости по ионам тяжёлых металлов (25–38 мг·г⁻¹) подтверждают высокую эффективность разработанного материала и свидетельствуют о его способности конкурировать с традиционными промышленными сорбентами [9, 10].
Сравнительный анализ показал, что синтезированный углеродминеральный адсорбент по показателям извлечения ионов металлов не уступает активированным углям и оксидным материалам, а по ряду параметров (стоимость сырья, технологическая доступность, возможность регенерации) обладает дополнительными преимуществами. Это расширяет перспективы его практического применения в системах глубокой доочистки промышленных сточных вод [8-12].
Для сравнения были рассмотрены: активированный уголь, цеолиты (природные алюмосиликаты), ионообменные смолы, биосорбенты (лигноцеллюлозные материалы).
Таблица 2
СРАВНИТЕЛЬНЫЙ АНАЛИЗ СИНТЕЗИРОВАННОГО АДСОРБЕНТА
С ТРАДИЦИОННЫМИ СОРБЕНТАМИ
|
АБС-адсорбент (синтезированный композит)) |
Активированный Цеолит уголь |
Ионообменная смола |
Биосорбент |
|
Тип структуры |
|||
|
Углеродминеральный композит |
Аморфный Кристаллический углерод алюмосиликат |
Полимерная матрица |
Органическая биомасса |
|
Удельная поверхность, м²/г |
|||
|
180–320 (после пиролиза) |
600–1500 100–400 |
20–60 |
5–50 |
|
Сорбция Cu2+, мг/г |
|||
|
25–32 |
20–30 15–25 |
40–120 |
10–20 |
|
Сорбция Pb2+, мг/г |
|||
|
30–38 |
25–35 20–30 |
60–150 |
15–25 |
|
Сорбция органических соединений |
|||
|
Средняя/высокая |
Высокая Низкая |
Низкая |
Низкая |
|
Селективность |
|||
|
Средняя |
Низкая Средняя |
Высокая |
Низкая |
|
Регенерация |
|||
|
3–5 циклов |
5–10 циклов 3–6 циклов |
10–20 циклов |
1–3 цикла |
|
Стоимость |
|||
|
Низкая(вторичное сырьё) |
Средняя Средняя |
Высокая |
Низкая |
|
Экологический эффект |
|||
|
Утилизация пластиковых отходов |
Нет Ограниченный |
Нет |
Частичный |
Как видно из Таблицы 2 синтезированный углеродминеральный адсорбент на основе отходов АБС по сорбционной активности приближается к активированному углю; уступает ионообменным смолам по селективности; превосходит биосорбенты по стабильности и ёмкости; обладает значительным экологическим преимуществом за счёт вторичной переработки полимерных отходов [13, 14].
Таким образом, предложенный материал является конкурентоспособной альтернативой традиционным сорбентам для очистки промышленных сточных вод, особенно при необходимости утилизации пластиковых отходов. Разработанная технологическая схема предназначена для глубокой доочистки сточных вод после механической и биологической очистки на промышленных предприятиях [13-16].
-
I. Подача сточных вод. Сточные воды после вторичных отстойников поступают в усреднитель (1), где обеспечивается стабилизация расхода и концентрации загрязняющих веществ. Для условий СЭЗ «Бишкек» объём усреднителя принимается из расчёта 6–8 чв
гидравлического удерживания. Производительность блока: СЭЗ «Бишкек» — 8 500 м³/сут.
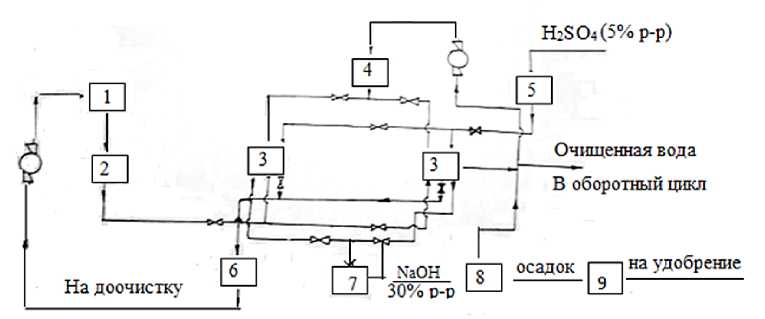
Рисунок 1. Технологическая схема блока доочистки промышленных стоков углерод-минеральным адсорбентом: 1 – усреднитель точных вод, 2 - фильтры предварительной механической очистки (полистирольные), 3 - фильтры сорбционные с углеродминеральным адсорбентом, 4 -напорный бак очищенной воды, 5 – емкость промывных стоков, 6- емкость для промывных вод 7 -емкость с концентрированными загрязнителями, 8-теплообменник,9 – метантенки
-
II. Корректировка pH. Перед сорбционной обработкой осуществляется автоматическая корректировка pH: при щелочной реакции среды подаётся 5%-ный раствор H₂SO₄; при кислой среде дозируется 30%-ный раствор NaOH. Поддерживается оптимальный диапазон pH 6,5–7,5.
-
III. Предварительная фильтрация. На стадии предварительной доочистки вода проходит через полистирольные фильтры (2), обеспечивающие: удаление остаточных взвешенных веществ; снижение мутности; предотвращение заиливания сорбционного слоя.
-
IV. Сорбционная очистка. Основная стадия реализуется в фильтрах (3), загруженных углеродминеральным адсорбентом, полученным пиролизом отходов АБС-пластика.
Удаляются: тяжёлые металлы (Cu2+, Ni2+, Zn2+, Cr3+), фенолы, нефтепродукты, СПАВ, часть растворённых органических соединений.
-
V. Отвод очищенной воды. Очищенная вода поступает в резервуар (4), после чего:направляется в оборотный цикл предприятия; либо сбрасывается в систему водоотведения при соблюдении ПДС.
-
VI. Промывка и регенерация. Периодическая обратная промывка направляется в ёмкость (5). Регенерационные растворы поступают в ёмкость (7), после чего: направляются на нейтрализацию (6); либо подвергаются концентрированию.
-
VII. Обработка осадка. Осадок после реагентной обработки подаётся в метантенк (9), где происходит: стабилизация, анаэробное сбраживание, снижение объёма осадка. После обезвреживания возможно использование в качестве органоминерального удобрения (при соответствии санитарным нормам). После очистки были проведены химические и токсикологические ого анализы сточных вод. Проведённые физико-химические исследования подтвердили высокую эффективность углеродминерального адсорбента при глубокой доочистке промышленных сточных вод [13-16].
После прохождения сорбционной стадии наблюдалось существенное уменьшение концентраций загрязняющих веществ. Наиболее выраженный эффект был достигнут в отношении: ионов тяжёлых металлов, поверхностно-активных веществ, трудноокисляемых органических соединений. Снижение показателей ХПК и остаточных концентраций металлов свидетельствует о комплексном механизме очистки, включающем адсорбцию, ионный обмен и поверхностное комплексообразование. Дополнительным важным результатом стало уменьшение токсикологической активности очищенной воды. По данным биотестирования, после сорбционной обработки вода соответствует требованиям, предъявляемым к оборотным системам водоснабжения. Это обеспечивает возможность её повторного использования в технологических циклах без негативного воздействия на оборудование и производственный персонал. Известно, что даже после биологической очистки в сточных водах сохраняется значительное микробное загрязнение. Общее микробное число может достигать 2·10⁶ КОЕ/мл, а коли-индекс — порядка 10⁵, что создаёт потенциальные санитарно-гигиенические риски. Результаты бактериологического анализа показали, что применение углеродминерального адсорбента приводит к существенному сокращению: общего микробного числа; содержания бактерий группы кишечной палочки.
СОСТАВ ОБРАБАТЫВАЕМОЙ СТОЧНОЙ ВОДЫ
ПО ОСНОВНЫМ ВИДАМ ЗАГРЯЗНЕНИЙ СЭЗ «БИШКЕК»
Таблица 2
|
Компоненты |
ПДС |
5 ° g s s ? и ° g |
^ И О 3 й * 2“\;< о £ о о |
® о s" 3 « Q |
^S О |
|
ХПК |
20 |
304 |
200 |
4,0 |
96,7 |
|
БПК |
- |
121,6 |
4,5 |
2,0 |
98,4 |
|
Взвешенные вещества |
10,8 |
183 |
19 |
5 |
97,3 |
|
Взвешенные прокаленные вещества |
- |
96 |
8 |
2 |
97,9 |
|
Сухой остаток |
- |
1790 |
1740 |
14290 |
14,8 |
|
Сухой прокаленный остаток |
- |
892 |
874 |
1206 |
36,3 |
|
рН |
- |
7,3 |
7,2 |
7,15 |
- |
|
Оптическая плотность |
- |
1,32 |
0,08 |
0,01 |
99,2 |
|
Фосфаты |
- |
12,8 |
4,63 |
2,13 |
83,4 |
|
Нитраты |
- |
3,59 |
0,09 |
0,04 |
96,8 |
|
Нитриты |
- |
10,8 |
10,8 |
8,4 |
82,5 |
|
Сульфаты |
- |
587 |
325 |
179 |
69,5 |
|
Аммоний |
- |
14,8 |
3,59 |
2,59 |
82,5 |
|
Хлориды |
- |
181 |
127 |
118 |
34,8 |
|
Железо |
- |
0,9 |
0,49 |
Не обн. |
100 |
|
Хром |
2,0 |
0,52 |
0,32 |
следы |
100 |
|
Никель |
0,04 |
0,6 |
0,5 |
Не обн. |
100 |
|
Цинк |
0,08 |
0,2 |
0,2 |
Не обн. |
100 |
|
Кадмий |
0,01 |
0,01 |
0,01 |
Не обн. |
100 |
|
Медь |
0,01 |
0,91 |
0,48 |
-//- |
100 |
|
Фенол |
0,0002 |
0,41 |
0,21 |
-//- |
100 |
|
Нефтепродукты |
2,5 |
2,3 |
0,2 |
-//- |
100 |
|
СПАВ |
5,8 |
5,2 |
0,55 |
0,22 |
95,8 |
|
Сахара |
- |
78,5 |
45,7 |
32,8 |
58,42 |
|
Микробное число |
- |
204500 |
104200 |
-//- |
100 |
Снижение микробной контаминации наблюдалось на протяжении всех циклов эксплуатации, включая стадии регенерации адсорбента, что свидетельствует о стабильности его функциональных свойств. Полученные данные позволяют предположить, что на поверхности адсорбента реализуются не только физико-химические механизмы связывания загрязнений, но и процессы, связанные с биологической инактивацией микроорганизмов. В связи с этим сорбционную доочистку можно рассматривать как элемент биосорбционной технологии.
Сравнительный анализ показал, что предложенная технология превосходит традиционные методы биохимической очистки по эффективности удаления ПАВ, ионов металлов и устойчивых органических загрязнений. В Таблице 2 представлены результаты полного химического и бактериологического анализов на промышленной воде, поступающей на блок доочистки и прошедшей сорбционную очистку с применением УМА. Необходимо отметить, что наряду с адсорбцией токсических веществ на поглотителе происходит и биологические процессы на поверхности адсорбента, поэтому такой способ очистки можно назвать биосорбционным. По сравнению с традиционной биохимической очисткой — биосорбция способна эффективнее удалить ПАВ, ионы металлов и другие органические вещества, о чем свидетельствуют результаты анализа, приведенные в Таблице 2.
Внедрение стадии сорбционной доочистки с использованием углеродминерального адсорбента, синтезированного из отходов АБС-пластика, позволило обеспечить: снижение ХПК на 96–97%;снижение БПК₅ более чем на 98%;практически полное удаление тяжёлых металлов (Fe, Cu, Ni, Zn, Cd, Cr); удаление фенолов и нефтепродуктов до уровня следовых концентраций; снижение фосфатов на 83%; снижение аммонийного азота более чем на 8%.
Заключение
Проведённые исследования подтверждают высокую эффективность технологии глубокой доочистки сточных вод с применением углерод-минерального адсорбента, синтезированного из обводнённых отходов АБС-пластика. Внедрение сорбционного блока после традиционных стадий механической и биологической очистки обеспечивает существенное снижение ХПК, БПК₅, взвешенных веществ, ПАВ, нефтепродуктов, фенолов и ионов тяжёлых металлов до значений, соответствующих требованиям ПДС для водных объектов рыбохозяйственного назначения. Установлено, что сорбционная стадия характеризуется не только выраженным физико-химическим, но и бактериологическим эффектом, обеспечивая значительное уменьшение общего микробного числа и содержания бактерий группы кишечных палочек. Стабильность адсорбционных и бактерицидных свойств материала в циклах «адсорбция–регенерация» свидетельствует о его технологической надёжности и ресурсоэффективности. Предложенная схема регенерации с последующей утилизацией концентратов в метантенках формирует замкнутый цикл обращения загрязняющих веществ и соответствует принципам циркулярной экономики и наилучших доступных технологий (НДТ). Использование отходов полимерного производства в качестве сырья для сорбента снижает нагрузку на полигоны, уменьшает себестоимость очистки и решает задачу комплексной переработки промышленных отходов. Таким образом, разработанная технология является экологически обоснованным, экономически целесообразным и промышленно реализуемым решением для модернизации очистных сооружений промышленных предприятий, а также для обеспечения устойчивого водопользования в условиях ужесточения природоохранных требований.
