
Повышение эффективности процесса зубофрезерования
Журнал: Известия Самарского научного центра Российской академии наук @izvestiya-ssc
Рубрика: Машиностроение и машиноведение
Статья в выпуске: 4 т.28, 2026 года.
Бесплатный доступ
Основным способом изготовления зубчатых колес в серийном производстве является обкатка – механическая обработка металлических заготовок на специальных станках с применением зуборезного инструмента: инструментальной рейки, долбяка или червячной фрезы. При таком способе изготовления, инструмент и заготовка совершают относительное движение, аналогичное реальному зацеплению: реечному, зубчатому или червячному. Кроме того, инструменту дополнительно сообщается технологическое движение (движение резания), которое формирует впадины между зубьями нарезаемого колеса за счет снятия материала (стружки) с заготовки. Для каждого зуба нарезаемого колеса, эвольвентный профиль получается как огибающая профиля инструмента в нескольких последовательных его положениях. То есть в процессе резания инструмент как бы обкатывается относительно оси заготовки. Недостатками существующих технологий нарезания зубчатых колес являются низкая производительность рабочего процесса и неточность эвольвентного профиля зубьев. Приведенные недостатки объясняются сложностью кинематики станочного зацепления инструмента и заготовки, а также несовершенством станочного оборудования и зубообрабатывающего инструмента. Наибольшие перспективы для совершенствования, ввиду наилучших эксплуатационных показателей, имеет зуборезный инструмент, выполненный в виде многозаходной червячной фрезы. Целью настоящих исследований является повышение эффективности процесса зубофрезерования, за счет совершенствования конструкции и выбора рациональных геометрических параметров многозаходных червячных фрез. Автором проанализированы аналитические выражения, устанавливающие характер влияния технологических параметров процесса зубофрезерования, а также конструктивных и геометрических параметров червячных фрез на производительность рабочего процесса и качество механической обработки заготовок. На основе проведенных теоретических исследований разработаны практические рекомендации по выбору рациональных значений геометрических параметров усовершенствованной конструкции многозаходной червячной фрезы, обладающей высокими эксплуатационными свойствами. Применение усовершенствованных фрез на машиностроительных предприятиях позволит значительно повысить производительность зубофрезерования и качество механической обработки зубьев.
Короткий адрес: https://sciup.org/148334320
IDS: 148334320 | УДК: 621.7.01 | DOI: 10.37313/1990-5378-2026-28-4-18-25
Increasing the Effi ciency of the Gear Milling Process
The main method for manufacturing gears in serial production is rolling – mechanical processing of metal blanks on special machines using gear-cutting tools: a tool rack, a cutter or a worm cutter. With this manufacturing method, the tool and the workpiece perform relative motion similar to a real gear: rack, pinion, or worm. In addition, the tool is additionally given a technological movement (cutting movement), which forms cavities between the teeth of the cut wheel by removing material (chips) from the workpiece. For each tooth of the cut wheel, the involute profi le is obtained as the envelope of the tool profi le in several consecutive positions. In other words, during the cutting process, the tool rolls around the workpieces axis. The disadvantages of existing gear cutting technologies are low productivity of the work process and inaccuracy of the involute tooth profi le. The above mentioned shortcomings are explained by the complexity of the kinematics of the machine engagement of the tool and the workpiece, as well as the imperfection of the machine equipment and gear cutting tool. The gear-cutting tool made in the form of a multi-start worm cutter has the greatest potential for improvement, due to its best performance indicators. The aim of this research is to increase the effi ciency of the gear milling process by improving the design and selecting rational geometric parameters of multi-start hobbing cutters. The author analyzed analytical expressions that establish the nature of the infl uence of technological parameters of the gear milling process, as well as the design and geometric parameters of hobbing cutters on the productivity of the work process and the quality of mechanical processing of workpieces. Based on the conducted theoretical research, practical recommendations have been developed for selecting rational values of geometric parameters of an improved design of a multi-start worm cutter with high performance properties. The use of improved milling cutters in mechanical engineering enterprises will signifi cantly increase the productivity of gear milling and the quality of mechanical processing of teeth.
Текст научной статьи Повышение эффективности процесса зубофрезерования
Зубчатые передачи – основной вид передач, широко применяемый в современных машинах. Назначение зубчатых передач, как и любого другого вида передаточных механизмов, – согласование кинематических и силовых параметров двигателя с исполнительным (рабочим) органом машины.
Зубчатые колёса являются подвижными звеньями, образующими зубчатые передачи. В современной России ежегодная потребность машиностроения в зубчатых колёсах исчисляется десятками миллионов штук. Зубчатые колеса устанавливаются в редукторах, мультипликаторах, трансмиссиях автомобилей и тракторов, а также в приводах станков и промышленного оборудования [1, 2].
Производство зубчатых колес тесно связано с рядом важнейших отраслей машиностроения России: станкостроение, автомобилестроение, тракторостроение, аэрокосмическая промышленность; подъемно-транспортное и сельскохозяйственное машиностроение и т. д.
Основным способом изготовления зубчатых колес в серийном производстве является обкатка – механическая обработка (резание) металлических заготовок на специальных станках с применением зуборезного инструмента, выполненного в виде инструментальной рейки, долбяка или червячной фрезы.
При таком способе изготовления, инструмент и заготовка совершают относительное движение, аналогичное реальному зацеплению: реечному, зубчатому или червячному. Кроме того, инструменту дополнительно сообщается движение резания, которое формирует впадины между зубьями нарезаемого колеса за счет снятия материала (стружки) с заготовки.
Для каждого зуба нарезаемого колеса, эвольвентный профиль получается как огибающая профиля инструмента в нескольких последовательных его положениях. То есть в процессе резания инструмент как бы обкатывается относительно оси заготовки.
Несмотря на столь значительный объем выпуска зубчатых колес, технологии их изготовления имеют ряд недостатков, снижающих эффективность процесса нарезания.
Основным недостатком является низкая производительность рабочего процесса, в сравнении с другими видами механической обработки металлов с применением скоростного и силового резания. Существующие технологии изготовления зубчатых колес не обеспечивают высокую точность эвольвентного профиля зубьев и постоянство их шага по делительной окружности [3-7].
Приведенные недостатки объясняются особенностями кинематики станочного зацепления инструмента и заготовки, сложностью технологического процесса (станочного оборудования), а также несовершенством зубообрабатывающего инструмента, в том числе фрез с твердосплавными режущими кромками.
Наибольшие перспективы для совершенствования, вследствие наилучших эксплуатационных показателей (производительность процесса, стойкость, качество обработки профиля зубьев), имеет зуборезный инструмент, выполненный в виде многозаходной червячной фрезы.
Целью настоящих исследований является повышение эффективности процесса зубофрезерования, за счет совершенствования конструкции и выбора рациональных геометрических параметров многозаходных червячных фрез.
МЕТОДИКА ИССЛЕДОВАНИЙ
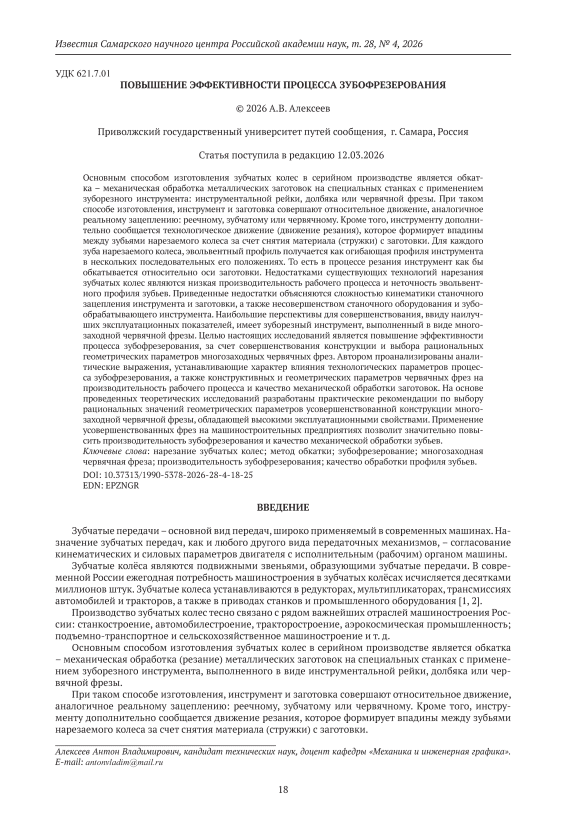
Рассмотрим вначале известные аналитические зависимости, характеризующие процесс зубофрезерования (рис. 1) [8, 9].
Машинное время зубофрезерования определяется по формуле, с
T m = ^.
SО n к где b - длина зуба, м;
5 - величина врезания, м;
n к - частота вращения нарезаемого колеса, об/с;
S
0 - осевая подача инструмента, м/об.
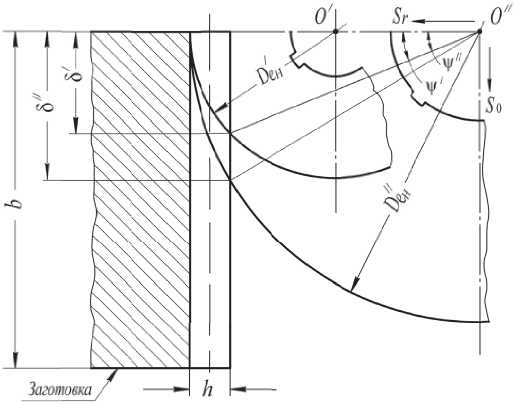
Рис. 1. Расчетная схема определения осевого и радиального врезания при зубофрезеровании:
D ен ' D ен - диаметры червячных фрез; h - высота зуба нарезаемого колеса;
5 / , 5 / - величины осевого врезания фрезы;
S 0 - направление осевой подачи;
Sr. - направление радиального врезания; b - длина зуба колеса (ширина зубчатого венца колеса);
5 / =5 / = h - величина радиального врезания фрезы
Анализ выражения (1) показывает, что уменьшение машинного времени TM возможно за счет уменьшения значений параметров b и 5 , а также за счет увеличения величины S 0 . Длина зуба b зависит от конструкции колеса, поэтому ее можно считать константой: b = const .
Величина осевого врезания 5 находится в зависимости от диаметра фрезы D eH и рассчитывается по формуле
8 = J h ( D ен - h ) ■ (2)
где D ен - диаметр фрезы, м;
h – высота зуба нарезаемого колеса. Величина h характеризует конструкцию колеса, поэтому ее, как и параметр b , можно считать постоянной: h = const .
Из формулы (2) следует, что уменьшение величины 5 может быть достигнуто за счет применения фрез меньшего диаметра D ен . Однако уменьшение D ен ограничено минимально допустимой жесткостью системы «станок-приспособление-инструмент-деталь».
В формуле (1) частота вращения n к нарезаемого колеса определяется по формуле, об/с
n
к
= n ф
Z зах
Z k
VZ
зах
nDe hZk , ен к
где n ф - частота вращения фрезы, об/с;
V – скорость резания, м/с;
Zk - число зубьев нарезаемого колеса;
Z зах - число заходов фрезы.
Учитывая выражения (1), (3), получим, с
T = ( b + 8 ) n D eн Z к
M 1000 VS 0 Z зах ,
Анализ формулы (4) показывает, что уменьшение времени T M , при постоянных значениях Zk , b , D ен , 5 , возможно за счет увеличения скорости резания V , увеличения осевой подачи S 0 , а также за счет увеличения числа заходов фрезы Z зах .
Увеличение скорости резания V , к ак с ледует из формулы (3), возможно за счет увеличения частоты вращения n ф . Это требует применения дорогостоящих фрез из твердосплавных материалов или качественных марок быстрорежущей стали. Увеличение n ф также возможно за счет внесения изменений в используемые на станке методы и средства охлаждения в зоне резания заготовки.
В настоящее время одним из основных путей повышения производительности зубофрезерования (уменьшения времени TM ) является увеличение осевой подачи S 0 инструмента.
Однако чрезмерное повышение S 0 вызывает неравномерность загрузки и чрезмерный износ зубьев фрезы. Известно, что наиболее загруженными являют 3 – 4 зуба фрезы, которые первыми входят в зацепление с заготовкой. Характер работы этих зубьев регламентирует величину осевой подачи S 0 при зубофрезеровании [10].
Чрезмерное увеличение S 0 вызывает также вибрацию технологической системы «станок – приспособление – инструмент – деталь», снижает качество обработки боковой поверхности зубьев (отклонение от эвольвентной формы), а также способствует преждевременному износу (затуплению) рабочих кромок зубьев фрезы и может вызвать их поломку.
Различают следующие обработочные неровности зубьев: огранка профиля f , волнистость зуба по боковой поверхности f Б , волнистость по впадине f i зубьев (рис. 2).
Увеличение S 0 сопровождается ростом значений указанных обработочных неровностей, а поэтому не может рассматриваться способом повышения эффективности процесса зубофрезерования. Следовательно, для заметного увеличения осевой подачи S 0 , требуются внесения изменения в конструкцию и геометрические параметры существующих фрез.
Например, некоторого увеличения значения S 0 , при сохранении значений f Б и f , можно достигнуть путем уменьшения профильного угла а д исходной рейки [11, 12].
Формула волнистости зуба по его бо ковой повер хности имеет вид, м
_ S o 2sin а д f Б = 4 D eH cos2 в , ен
где в - угол подъема винтовой линии червячной фрезы; а д - профильный угол исходного контура рейки.
а б
Рис. 2. Обработочные неровности при зубофрезеровании: а) огранка f профиля и волнистость f Б боковой поверхности зубьев; б) волнистость fi поверхности впадин зубьев
Следовательно,
S 0 = cos р IDf . . (6)
sin а д
Если считать, что фрезерование производится фрезой с постоянной величиной волнистости f Б , то можно считать, что cos в J 4 D ен f Б = const = C . Тогда формула (6) запишется в более простом виде:
S 0 = C — . sin а д
Примем для фрезы с а д = 20 0 величину осевой подачи S 0 за единицу. В таблице приведены значения отношения S 0 / S $ , где S 0 - осевая подача фрезы при а д = 20 0 (формула 7)); S 0 - осевая подача фрезы при 0 < а д < 200 (формула (7)).
Таблица. Расчетные значения подачи S 0 при варьировании профильного угла а д
|
а д , градусы |
20 |
15 |
12 |
10 |
8 |
6 |
3 |
2 |
1 |
0,5 |
0 |
|
s 0 Л0 |
1.00 |
1.15 |
1.28 |
1.40 |
1.57 |
1.81 |
2.56 |
3.13 |
4.43 |
6.28 |
го |
Анализ табличных значений показывает, что значения отношения S 0 S 0 ∗ становятся значительными только при а д = ( 10 ^ 12 ) 0 . Однако такое уменьшение а д влечет резкое уменьшение заднего бокового угла заточки зуба фрезы а Б = ( 2 ^ 2.5 ) 0 , что, в свою очередь, значительно снижает стойкость ее боковых режущих кромок. При этом оптимальное значение угла а д находится в диапазоне 8°–10°.
Следовательно, червячные фрезы с уменьшенным профильным углом исходного контура рейки не могут применяться для повышения эффективности зубофрезерования.
По мнению автора, наибольшие перспективы для совершенствования имеют многозаходные червячные фрезы. Такие фрезы, в сравнении с однозаходными, имеют бо́льшую производительность зубофрезерования. Однако они имеют ряд недостатков.
Так, увеличение числа заходов червячной фрезы, при сохранении постоянного числа зубьев по окружности, вызывает резкое увеличение нагрузки на все ее зубья (особенно на входные зубья). При этом неравномерность процесса зубофрезерования и вибрации в зоне резания возрастают. В результате, снижается стойкость фрезы и качество обработки боковых профилей зубьев нарезаемо- го колеса. Для устранения этих недостатков, фрезеровщику приходится снижать величину осевой подачи S0 . А это, как следует из формулы (4), вызывает снижение производительности зубофрезерования.
Связь числа заходов червячной фрезы и качества обработки профилей зубьев находят свое подтверждение и при анализе известной формулы для определения величины огранки f эвольвентного профиля зуба у делительного диаметра заготовки в сечении, перпендикулярном ее оси [13–15], м f = п 2 Zз^х^^П a д
,
4 ■ IO3 Z H2 ZK н К где Z зах - число заходов фрезы;
Z н - число зубьев фрезы.
Формула (8) получена для случая m = 1 мм.
Анализ формулы (8) показывает, что значения f возрастают пропорционально квадрату заходов фрезы Z ^. Следовательно, известные конструкции многозаходных червячных фрез не обеспечивают стабильно вы сокую производительность зубофрезерования и высокое качество обработки боковых профилей зубьев нарезаемого колеса, а поэтому требуют совершенствования.
РЕЗУЛЬТАТЫ И ИХ ОБСУЖДЕНИЕ
Влияние приведенных недостатков может быть заметно уменьшено за счет выбора рациональных геометрических параметров и совершенствования конструкции многозаходных червячных фрез.
Автором, на основе проведенных теоретических исследований, были разработаны практические рекомендации по совершенствованию многозаходных червячных фрез. Критериями оценки эффективности процесса зубофрезерования, при проведении исследований, были производительность рабочего процесса и качество обработки боковых поверхностей зубьев колеса (минимизация значений величин f , f Б и f i ).
Для обоснования рациональных геометрических параметров усовершенствованной червячной фрезы вновь обратимся к приведенным ранее аналитическим зависимостям.
Анализ формулы (4) показывает, что машинное время TM зубофрезерования, при сохранении неизменными значений величин b , д , Z„ , Z , S „, V , прямо пропорционально диаметру фрезы к зах 0
ен . То есть с увеличением диаметра фрезы D ен во столько же раз увеличивается машинное время T M . При этом, если диаметр фрезы DeH увеличить в целое число раз (например, в 2, 3, 4 раза) и в это же число раз увеличить и число заходов фрезы ( Z зах = 2, 3, 4 раза), то машинное время T M останется без изменения.
Однако увеличение диаметра D ен фрезы влечет за собой примерно пропорциональное возрастание числа ее зубьев. При одинаковой величине осевой подачи фрезы на один зуб, подача S 0 на полный оборот фрезы увеличенного диаметра, по сравнению со стандартной фрезой, будет значительно выше. А это, в свою очередь, ведет к уменьшению машинного времени TM , то есть повышает производительность зубофрезерования [16].
Величина диаметра D ен фрезы, как следует из формулы (2), связана прямой зависимостью с величиной осевого врезания 5 фрезы. Для уменьшения 5 , зубофрезерование необходимо проводить, не осевым, а радиальным врезанием фрезы. В этом случае справедливо равенство 5 = h , то есть величина врезания равна высоте зуба нарезаемого колеса и не зависит от диаметра фрезы D ен (рис. 1).
Таким образом, значительное увеличение диаметра фрезы (в 2 – 5 раз), применение многоза-ходности ( Z зах = 2 ^ 5 ) и радиальной подачи инструмента при врезании открывают широкие возможности повышения производительности зубофрезерования.
Например, для червячной фрезы с модулем m = 5 мм, увеличение диаметра с
D ен = 0,112 м до D ен = 0,336 м при соответствующем увеличении числа заходов с Z зах = 1 до Z = 3 может обеспечить повышение производительности процесса примерно в 2 раза.
Теперь рассмотрим, как предлагаемые автором изменения геометрических параметров фрезы влияют на качество обработки бокового профиля зубьев.
Из формулы (8) следует, что величина огранки f пропорциональна квадрату числа заходов фрезы Z зах и обратно пропорциональна квадрату числа ее зубьев Z 2, при сохранении постоянными значений параметров Z к , а д . Следовательно, применение опытной червячной фрезы увеличенного диаметра D ен , с соответствующим пропорциональным увеличением Z зах и Z н , не будет практически влиять на величину огранки f профиля зубьев нарезаемого колеса.
Анализ формулы (5) показывает, что увеличение DeH уменьшает волнистость fБ зубьев по боко- вой поверхности. Это позволяет увеличить величину осевой подачи S0 , при сохранении или даже снижении величины fБ.
Если считать постоянными значения параметров р , f Б и а д , то в формуле (6) можно принять
C = cos в 4 f?
\ sin а д
= const и записать ее в более простом виде:
S о = CD .
Из формулы (9) следует, что при заданной величине f Б , осевая подача S 0 фрезы может быть увеличена в ^ D eH раз.
Волнистость fi поверхности впадин зубьев, также как и величина f Б , зависит от осевой подачи S 0 и диаметра D eH червячной фрезы, что следует из известной аналитической зависимости [17]:
откуда
f.=
V2
S о
4 D eH cos2 у , ен
S о = 74 D ен Z cos 2 Y ,
где у - угол наклона зубьев нарезаемого колеса.
Анализ формулы (10) показывает, что увеличение D ен уменьшает волнистость f i зубьев по поверхности впадин. Это, как и в случае с f Б , позволяет увеличить значение S 0 , при сохранении или даже снижении величины fi .
Введя в формулу (11) константу С 1 = -^ 4 f i cos2 у = const , запишем
S о = C ! 7 D T .
Следовательно, при заданных значениях fi , f Б , осевая подача S 0 фрезы может быть увеличена в V D ен раз. В случае пониженных требований по величинам f Б и f , осевая подача S 0 фрезы может быть увеличена еще больше.
ЗАКЛЮЧЕНИЕ
Таким образом, по результатам теоретических исследований автором разработаны практические рекомендации по выбору рациональных значений геометрических параметров усовершенствованной конструкции многозаходной червячной фрезы, обладающей высокими эксплуатационными свойствами.
Предлагаемое автором техническое решение, при реализации в производство, целесообразно выполнять в виде сборной конструкции со вставными режущими гребенками. Последние лучше проковываются, что увеличивает их стойкость.
Усовершенствованная автором конструкция червячной фрезы, как и применяемые в настоящее время одно- и многозаходные аналоги, может быть стандартизирована. Это позволит сократить типоразмеры выпускаемых фрез, а также снизить сроки их проектирования и изготовления. Кроме того, стандартизация обеспечит взаимозаменяемость образующих фрезу элементов (деталей), упростит их ремонт и обслуживание, а также позволит использовать стандартный режущий и измерительный инструмент при изготовлении и ремонте.
К достоинствам предлагаемой червячной фрезы также относятся возможность осевой передвижки вдоль оси вращения (в целях выравнивания износа ее зубьев) , повышенная стойкость (ввиду увеличения жесткости системы «станок – приспособление – инструмент – деталь»), улучшенное охлаждение зубьев фрезы (они более продолжительное время находятся вне зоны резания), а также повышенная плавность процесса зубофрезерования.
Задачами дальнейших исследований является конструктивная проработка предлагаемой фрезы, а также изучение кинематики и динамики процесса зубофрезерования. Для этого требуется проведение дополнительных теоретических и экспериментальных исследований.
Подводя итог выполненных исследований, можно сделать следующие выводы:
-
- применяемые в настоящее время инструменты для нарезания зубчатых колес имеют ряд недостатков, основные из которых низкая производительность рабочего процесса, невысокая точность эвольвентного профиля нарезаемых зубьев и непостоянство их шага;
-
- наибольшие перспективы для совершенствования, в качестве инструмента для нарезания зубчатых колес, имеют многозаходные червячные фрезы;
-
- на основе проведенных теоретических исследований разработаны практические рекомендации по совершенствованию многозаходных червячных фрез;
-
- применение усовершенствованных многозаходных червячных фрез позволяет значительно повысить производительность зубофрезерования и качество механической обработки зубьев;
-
- для реализации в производство усовершенствованных фрез требуется проведение дополнительных теоретических и экспериментальных исследований, с целью изучения кинематики и динамики процесса зубофрезерования и назначения рациональных конструктивных и геометрических параметров режущих кромок.
