Структурообразование при прокатке биметаллической полосы «Д16 – ВТ1-0»
Журнал: Вестник Южно-Уральского государственного университета. Серия: Металлургия @vestnik-susu-metallurgy
Рубрика: Металловедение и термическая обработка
Статья в выпуске: 2 т.26, 2026 года.
Бесплатный доступ
Биметаллы – это вид сравнительно новых материалов, относящихся к сложным композитам, состоящих из двух и более металлических слоев, соединенных между собой прочной неразъемной связью. Их свойства при этом существенно превосходят свойства составляющих. В настоящей работе приводятся результаты микроструктурного исследования многослойного металлического материала «Д16 – ВТ1-0», который является легким, к тому же коррозионностойким и износостойким биметаллическим материалом и может применяться, например, в авиационной и других областях промышленности. Основой этого биметалла является алюминиевый сплав Д16, плакирующий слой изготовлен из технического титана ВТ1-0; между ними – очень тонкая прослойка из чистого алюминия марки А5. Исходные листы соединены в композит сваркой взрывом и далее подвергались последовательной горячей прокатке с целью получения листа разной толщины. Методом сканирующей электронной микроскопии были изучены структурные составляющие всех слоев материала после сварки и дополнительных деформационных обработок. Особое внимание уделялось зоне сопряжения слоев: установлению микродефектов, микротрещин, образованию новых соединений. В настоящей работе определены также химические составы фаз, включений и целых участков биметалла методом микрорентгеноспектрального анализа. Установлено, что шов является наиболее уязвимым местом в биметаллической полосе, так как именно здесь обнаружены микротрещины и хрупкие включения, что приводит на определенном этапе деформирования (до 0,5 мм) к разрушению биметаллического листа.
Короткий адрес: https://sciup.org/147254872
IDS: 147254872 | УДК: 669.1 | DOI: 10.14529/met260204
Structure formation in the rolling of titanium-aluminium bimetallic strip
Bimetals are a type of relatively new materials related to complex composites consisting of two or more metal layers interconnected by a strong permanent bond. At the same time, their properties significantly exceed the properties of the components. This paper presents the results of a microstructural study of a multilayer metal material “D16 – VT1-0”, which is a lightweight, corrosion-resistant and wear-resistant bimetallic material and can be used, for example, in aviation and other industries. The basis of this bimetal is aluminum alloy D16, the cladding layer is made of technical titanium VT1-0; between them is a very thin layer of pure aluminum grade A5. The initial sheets were joined into a composite by explosion welding and then subjected to sequential hot rolling in order to obtain a sheet of different thicknesses. The structural components of all layers of the material were studied by scanning electron microscopy, both in the initial state, i.e. after welding, and after additional deformation treatments. Special attention was paid to the interface zone of the layers: the establishment of microdefects, microcracks, and the formation of new compounds. In this work, the chemical compositions of phases, inclusions, and entire sections of bimetal were also determined by the method of microrentgenospectral analysis. It was found that the seam is the most vulnerable place in the bimetallic strip, because it is here that microcracks and brittle inclusions are found, which leads to the destruction of the bimetallic sheet at a certain stage of deformation (up to 0.5 mm).
Текст научной статьи Структурообразование при прокатке биметаллической полосы «Д16 – ВТ1-0»
Биметаллическая полоса, состоящая из слоев титана ВТ1-0 и алюминиевого деформируемого стареющего сплава Д16 системы Al–Cu–Mg, может найти применение во многих отраслях, прежде всего таких как авиационная, автомобильная и медицинская промышленность. Данный материал может работать в условиях повышенных температур, интенсивных механических нагрузок, агрессивных сред.
Температура – один из важных факторов, влияющих на эксплуатационные характеристики биметаллической полосы. При этом известно, титан обладает высокой термической устойчивостью и механической прочностью до 450 °С [1, 2]. Основа биметалла – сплав
Д16, относящийся к сплавам средней прочности, может разупрочняться при 200–250 °С [3].
В процессе эксплуатации биметаллическая полоса подвергается различным нагрузкам, сопровождающимся сжатием, растяжением и изгибом, что может служить причиной образования усталостных трещин при циклических нагрузках [4]. Известно [5, 6], что сплав Д16 в состаренном состоянии имеет следующие механические характеристики: σ в = 345…420 МПа, σ т = 245…275 МПа, а технический титан ВТ1-0: σ в = 370…570 МПа.
Материал в процессе своего использования может длительное время контактировать с воздухом, содержащим повышенное количество влаги. В связи с этим биметаллическая полоса «титан – алюминий» должна обладать высокой коррозионной стойкостью. Сам по себе алюминиевый сплав Д16 обладает невысокой стойкостью к коррозии. Однако титан ВТ1-0, из которого изготовлен плакирующий слой, обладает превосходной устойчивостью к влажной среде, поэтому при эксплуатации предпочтительнее расположить слои так, чтобы титановый слой контактировал с окружающей средой [1, 7].
Исходные биметаллические образцы изготавливались из листов Д16, алюминия А5 (алюминий чистоты 99,5 %) и ВТ1-0, предварительно подвергнутых термической обработке. Химические составы по ГОСТ сплава Д16, титана ВТ1-0 и алюминия А5 приведены в табл. 1, 2, 3 соответственно. Чаще термическая обработка сплава Д16 включает в себя закалку от 500 °С в воде и искусственное старение с длительностью 2–3 ч при температуре 100 °С [8]. Для титана ВТ1-0 использовалась нормализация, включающая в себя нагрев до температуры 650–700 °С, выдержку 20–30 мин и охлаждение на воздухе [9].
В настоящее время при соединении исходных листов в композит используются горячая и холодная прокатки, литье и сварка взрывом.
Метод изготовления биметалла прокаткой подразумевает совместную пластическую деформацию разнородных металлов либо путем холодной прокатки с последующей термиче- ской обработкой, либо с помощью горячей прокатки пакета. Данный метод подходит для изготовления биметаллов небольшой толщины (4–5 мм).
При литейном методе исходную биметаллическую заготовку получают заливкой сплава одного состава в изложницу, в которой установлены одна или две плиты из металла или сплава другого состава. Наиболее простой способ литейного плакирования – заливка жидкого металла в форму из плакируемого металла или непосредственно на плакируемую пластину, к которой приварены бортики из листового металла [10].
Метод сварки взрывом заключается в метании пластины одного металла на пластину другого металла с большой скоростью, которая обеспечивается энергией взрыва взрывчатого вещества [11–13].
Для изготовления биметалла «Д16 – ВТ1-0» был выбран метод сварки взрывом. Из-за большой разницы механических и теплофизических характеристик составляющих данного биметалла (основной слой из Д16 уже в исходном состоянии более пластичен) и разной степени наклепа (она больше у плакирующего слоя ВТ1-0) возникают микротрещины в титановом слое. К тому же длительные нагревы (горячая деформация и литье) способствуют перестариванию сплава Д16 с понижением его прочности и пластичности
Таблица 1
Таблица 2
Таблица 3
Химический состав сплава Д16 [ГОСТ 4784–2019]
Table 1
Chemical composition of alloy D16 [GOST 4784–2019]
|
Элемент |
Fe |
Si |
Mn |
Cr |
Ti |
Al |
Cu |
Mg |
Zn |
Пр. |
|
Содерж., масс. % |
< 0,5 |
< 0,5 |
0,3–0,9 |
< 0,1 |
< 0,15 |
90,9–94,7 |
3,8–4,9 |
1,2–1,8 |
< 0,25 |
< 0,15 |
Химический состав ВТ1-0 [ГОСТ 19807–91]
Table 2
Chemical composition of VT1-0 [GOST 19807–91]
|
Элемент |
Fe |
C |
Si |
N |
Ti |
O |
H |
Пр. |
|
Содерж., масс. % |
< 0,25 |
< 0,07 |
< 0,1 |
< 0,04 |
99,24–99,7 |
< 0,2 |
< 0,1 |
< 0,3 |
Химический состав А5 [ГОСТ 11069–2019]
Table 3
Chemical composition of A5 [GOST 11069–2019]
Пара «Д16 – ВТ1-0» относится к трудно-свариваемым металлическим материалам [16], в связи с чем используется дополнительная прослойка из алюминия марки А5.
После сварки взрывом полученный биметалл проходит ультразвуковой контроль на предмет дефектов, правку и зачистку.
Материал и методика исследования
Проведение деформации прокаткой
Полученный сваркой взрывом биметаллический полуфабрикат толщиной 38 мм (рис. 1) с соотношением слоев Д16/ВТ1-0 – 30/8 и прослойкой из А5 толщиной 1 мм в промышленных условиях далее будет подвергаться пластической деформации для придания ему нужных размеров (длины, толщины, ширины).
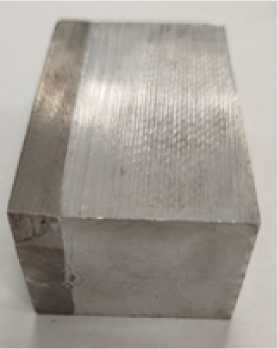
Рис. 1. Исходный образец биметалла толщиной 38 мм
Fig. 1. Initial bimetal sample 38 mm thick
Из него фрезеровкой были получены три образца общей толщиной по 10 мм каждый с разным соотношением слоев сплава Д16 и титана: 8/2, 5/5 и 2/8, условно обозначенные № 1, № 2, № 3 соответственно. Эти соотношения были выбраны для оценки возможностей дальнейшего горячего деформирования полуфабриката.
Деформация проводилась в семь этапов на лабораторном прокатном стане ДУО-200 до толщины 1,5 мм. При этом степень деформации каждого этапа составляла ~ 10–20 %.
Выбор температурного режима прокатки предполагал полное (для Д16) или частичное (для ВТ1-0) уменьшение наклепа в процессе дробной горячей деформации. Исходный на- грев: 450 °С в течение 15 мин, перед каждым последующим проходом заготовка подогревалась до этой же температуры в течение 10 мин.
Пробоподготовка
Из каждого из трех подготовленных образцов биметаллической полосы для исследования в поперечном сечении вырезались заготовки на станке Buehler абразивным диском с водяным охлаждением во избежание изменения микроструктуры.
Полученные заготовки запрессовывались в пластмассовые таблетки на установке SimpliMet1000. Далее таблетки с образцами шлифовались, полировались на аппарате AlliedTwinPrep под струей воды во избежание нагрева шлифуемых поверхностей.
Травление образцов проводилось разными составами: реактивом Келлера (вода + 2,5 % HNO 3 + 1,5 % HCl + 1 % HF) – сплав Д16 и (вода + 30 % HNO 3 + 3 % HF) – ВТ1-0 [17].
С помощью сканирующего электронного микроскопа JEOL JSM-7001F при разных увеличениях 30…1500-крат изучалась микроструктура образцов. Дополнительно на основании микрорентгеноспектрального анализа, выполненного с помощью специальной приставки к микроскопу (Oxford «INCA X-max 80»), оценен поэлементный состав отдельных участков шлифа и включений, имеющихся на изучаемых объектах.
Результаты исследования
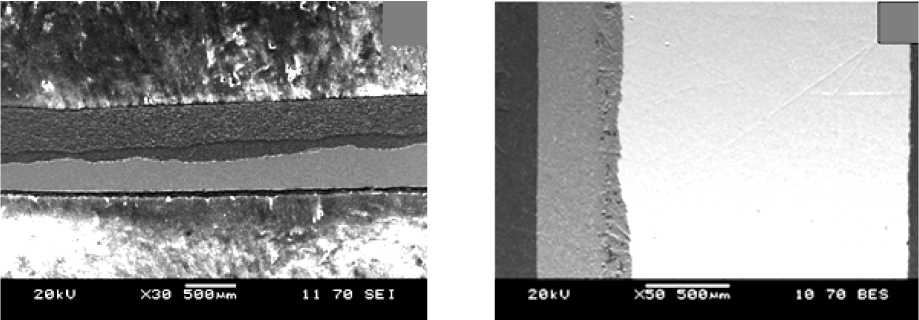
В электронных лучах сканирующего микроскопа дюралевая и особенно алюминиевая прослойки выглядят темными, а более тяжелый плакирующий слой из ВТ1-0 – светлым, что связано с атомными весами их основных элементов.
Интерметаллидные включения в слое Д16 выглядят как белые хлопьевидные и круглые: атомная масса меди в составе этих включений еще больше, чем у титана (рис. 2).
Для определения среднего химического состава разных областей биметалла в участках, выделенных прямоугольниками (см. рис. 2), были сняты рентгеновские спектры 1, 2, 3. Результаты съемки приведены в табл. 4.
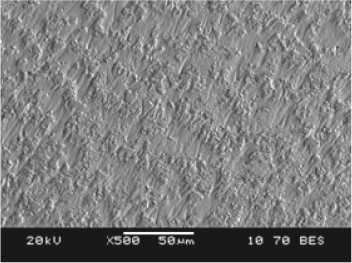
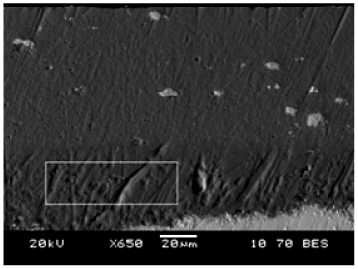
На рис. 4 приведены снимки микроструктуры для образца № 1, имеющего отношение слоев ВТ1-0/Д16 – 2/8.
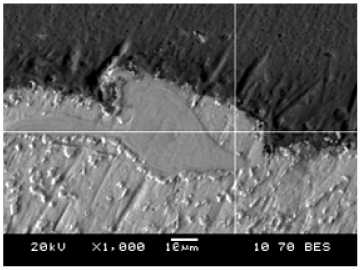
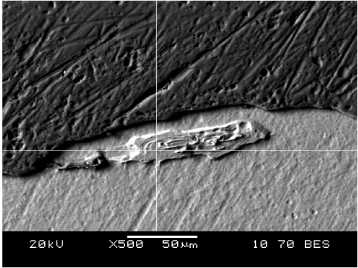
В титановом (светлом) слое образца № 1 дефектов не обнаружено. В темном слое Д16 присутствует множество интерметаллидных светлых включений, имеющих разную форму и размеры; включения распределены неравномерно. Самое крупное найденное включение имеет диаметр, приблизительно равный 10 мкм. Самые мелкие включения – размером не более 1 мкм. Сварной шов имеет волни- стую форму, что является особенностью сварки взрывом. Рядом с границей шва в прослойке титана обнаружено крупное вытянутое включение протяженностью около 90 мкм. Такие включения нежелательны, так как они охрупчивают материал в области сварного шва.
а) b)
Рис. 2. Структура деформируемого образца № 1 при увеличениях х 30 (а) и х 50 (b) Fig. 2. Structure of deformed sample No. 1 at magnifications of x 30 (а) and x 50 (b)
Таблица 4
Поэлементный состав композита «Д16 – ВТ1-0» (образец № 1) по данным микрорентгеноспектрального анализа (рис. 3)
Table 4
Elemental composition of the composite “D16 – VT1-0” (sample No. 1) according to X-ray microanalysis data (Fig. 3)
|
№ Спектра |
Химический состав, масс. % |
Описание слоя |
||||
|
Mg |
Al |
Ti |
Mn |
Cu |
||
|
1 |
1,77 |
92,91 |
0,20 |
0,46 |
4,66 |
Сплав Д16 |
|
2 |
100,00 |
А5 |
||||
|
3 |
100,00 |
ВТ1-0 |
||||
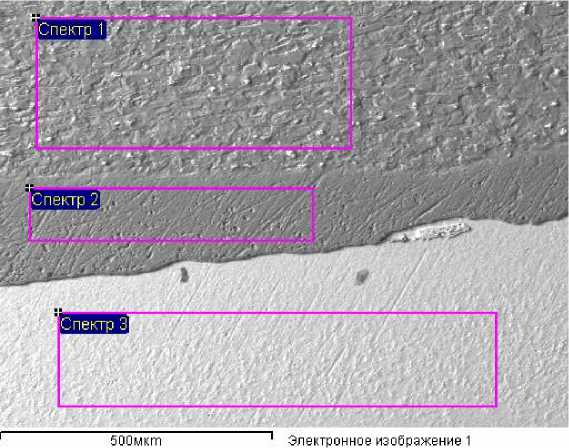
Рис. 3. Места сбора рентгеновских отражений в слоях образца № 1
Fig. 3. Locations of X-ray reflections in the layers of sample No. 1
а)
b)
c)
d)
e)
f)
g)
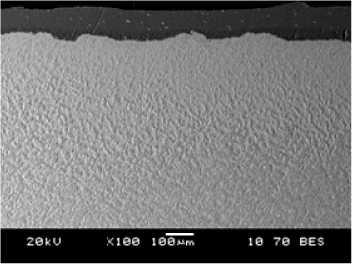
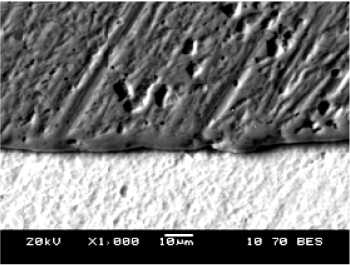
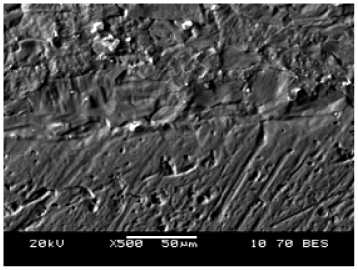
Рис. 4. Микроструктура образца № 1: прослойка дюраля – общий вид (a); место сбора рентгеновского спектра (b); волнистая граница стыковки при сварке взрывом Д16 – ВТ1-0 (c); место сбора спектра в слое ВТ1-0 (d); граница стыковки слоя ВТ1-0 и алюминиевой прослойки (e); граница между слоем Д16 и алюминиевой прослойки (f); место сбора спектра на вытянутом включении вблизи границы ВТ1-0 и алюминиевой прослойки (g) Fig. 4. Microstructure of sample No. 1: duralumin interlayer – general view (a); location of X-ray spectrum collection (b); wavy junction boundary during explosion welding of D16 – VT1-0 (c); location of spectrum collection in the VT1-0 layer (d); junction boundary of the VT1-0 layer and the aluminum interlayer (e); boundary between the D16 layer and the aluminum interlayer (f); location of spectrum collection on an elongated inclusion near the boundary of VT1-0 and the aluminum interlayer (g)
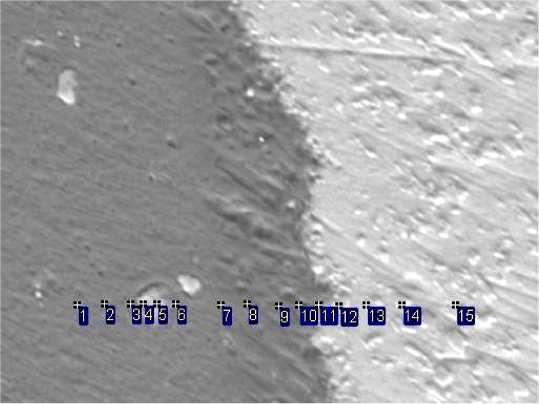
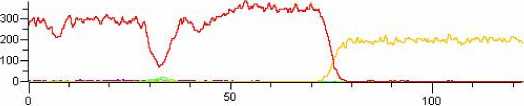
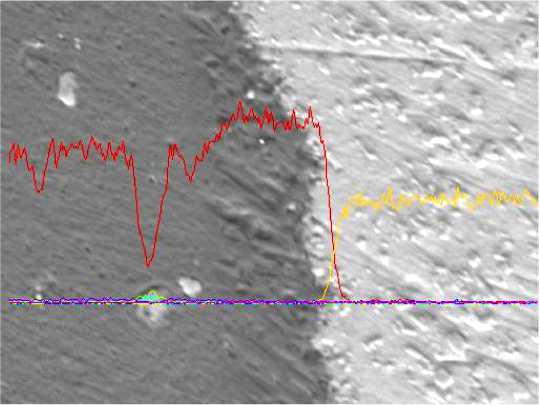
Для оценки изменения химического состава биметалла образца № 1 при переходе из одного слоя в другой перпендикулярно линии сопря- жения был снят ряд спектров от № 1 до № 15 (рис. 5). Результаты микрорентгеноспектрального анализа приведены на рис. 6 и в табл. 5.
бОмкт 1 Электронное изображение 1
Рис. 5. Микрорентгеноспектральная съемка по точкам поперек слоев биметалла от алюминиевого сплава через алюминиевую прослойку к плакирующему слою ВТ1-0 (образец № 1)
Fig. 5. Micro-X-ray spectral imaging at points across the bimetal layers from the aluminum alloy through the aluminum interlayer to the VT1-0 cladding layer (sample No. 1)
мкт
Calcium Ка1, Magnesium Ka1 _2, Silicon Ka1, . . Manganese Ka1, . Alumir
а)
бОмкт 1 Электронное изображение 1
b)
Рис. 6. Результаты рентгенографического исследования: рефлекс от Al – красный цвет, от Ti – желтый
Fig. 6. X-ray diffraction results: Al reflection – red, Ti reflection – yellow
Таблица 5
Поэлементный состав композита (образец № 1) согласно результатам микрорентгеноспектрального анализа, снятого по точкам поперек слоев биметаллической полосы (см. рис. 5)
Table 5
Elemental composition of the composite (sample No. 1) according to the results of X-ray microanalysis, taken at points across the layers of the bimetallic strip (see Fig. 5)
|
№ спектра |
Химический состав, масс. % |
|||||||
|
Mg |
Al |
Si |
Ca |
Ti |
Mn |
Fe |
Cu |
|
|
1 |
1,83 |
94,43 |
0,19 |
3,54 |
||||
|
2 |
1,63 |
94,55 |
0,15 |
0,32 |
3,36 |
|||
|
3 |
1,70 |
93,31 |
0,43 |
4,56 |
||||
|
4 |
0,96 |
68,44 |
1,47 |
0,27 |
0,54 |
2,81 |
5,95 |
19,55 |
|
5 |
0,51 |
62,35 |
0,20 |
0,60 |
3,31 |
6,03 |
27,02 |
|
|
6 |
1,66 |
93,91 |
0,53 |
0,34 |
3,56 |
|||
|
7 |
0,59 |
97,45 |
0,32 |
1,64 |
||||
|
8 |
99,53 |
0,47 |
||||||
|
9 |
99,52 |
0,48 |
||||||
|
10 |
99,28 |
0,72 |
||||||
|
11 |
86,12 |
0,75 |
13,13 |
|||||
|
12 |
14,97 |
0,49 |
84,54 |
|||||
|
13 |
0,63 |
99,37 |
||||||
|
14 |
1,06 |
98,94 |
||||||
|
15 |
100,00 |
|||||||
Первым трем точкам (спектры 1, 2, 3 табл. 5) соответствует, как и следовало ожидать, сплав Д16, где кроме рентгеновских отражений от Al-основы присутствуют еще отражения Mg, Cu и Ti (ГОСТ 4784–2019). Точки 4, 5 (см. рис. 5) попадают в светлые выделения с повышенным количеством Cu и по- ниженным содержанием Al. Очевидно, это фаза ϴ – Al2Cu или фаза S – Al2CuMg (см. табл. 5). Далее вновь начинает расти количество Al; рефлексы от Cu и Mg постепенно пропадают – начинается прослойка технически чистого алюминия темного цвета. Со спектра 11 увеличивается содержание Ti
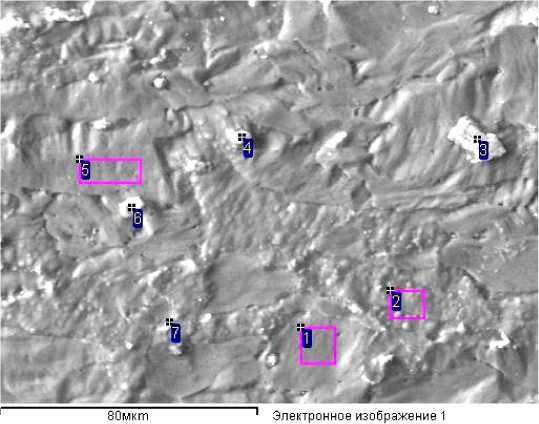
Рис. 7. Микроструктура дюралевого слоя биметалла в образце № 1: темный α-раствор (спектр 1, 2, 5, 6, 7), светлые выделения упрочняющих фаз (спектры 3, 4)
Fig. 7. Microstructure of the duralumin bimetal layer in sample No. 1: dark α-solution (spectra 1, 2, 5, 6, 7), light precipitates of strengthening phases (spectra 3, 4)
Таблица 6
Поэлементный состав композита (образец № 1) согласно результатам микрорентгеноспектрального анализа, снятого по точкам в слое из сплава Д16 (см. рис. 7)
Table 6
Elemental composition of the composite (sample No. 1) according to the results of X-ray microanalysis, taken at points in the D16 alloy layer (see Fig. 7)
|
№ спектра |
Химический состав, масс. % |
|||||
|
Mg |
Al |
Si |
Mn |
Fe |
Cu |
|
|
1 |
1,66 |
94,28 |
0,59 |
3,47 |
||
|
2 |
1,55 |
94,52 |
0,43 |
3,49 |
||
|
3 |
54,69 |
0,93 |
4,32 |
10,34 |
29,73 |
|
|
4 |
0,40 |
54,87 |
1,76 |
10,79 |
32,18 |
|
|
5 |
1,74 |
94,16 |
0,68 |
3,42 |
||
|
6 |
1,53 |
94,27 |
0,56 |
3,64 |
||
|
7 |
2,48 |
90,76 |
0,40 |
6,37 |
||
(начинается светлая титановая прослойк а). Глубина диффузии титана (желтая линия) в прослойку чистого алюминия составляет пр иблизительно 10–12 мкм (рис. 6а). Примерно на ту же глубину проникает Al (красная линия) в плакирующий слой.
На рис. 6 выделено несколько точек для определения химическог о состава в слое из сплава Д16. Спектры 1, 2, 5, 6 и 7 (рис. 7, табл. 6) сняты в областях твердого р -ра на ос нове Al. В спектре 7 наблюдается повыше н ное содержание легирующих элементов (Mg, Cu), что указывает на начальный этап образ ования в этой точке инте рметаллидного вкл ю чения. Точки 3 и 4 лежат на интерметалли д- ных включениях. Анализ химического состава указывает, что во включения кроме Al и Cu входят также такие элементы, как Fe и Mn.
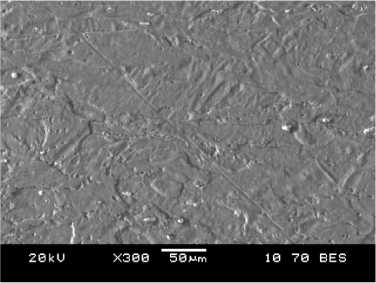
Согласно данным рис. 7 и табл. 6, в точках 1, 2, 5, 6, 7, лежащих в темной части фото шлифа, располагается α-твердый раствор на основе Al с добавками Mg, Mn, Cu, по составу соответствующий сплаву Д16 (ГОСТ 4784–2019). Спектры 3, 4 по составу совпадают с частицами упрочняющих фаз ϴ (CuAl 2 ) и S (CuMgAl 2 ), а также соединение Fe 2 Si в данном сплаве.
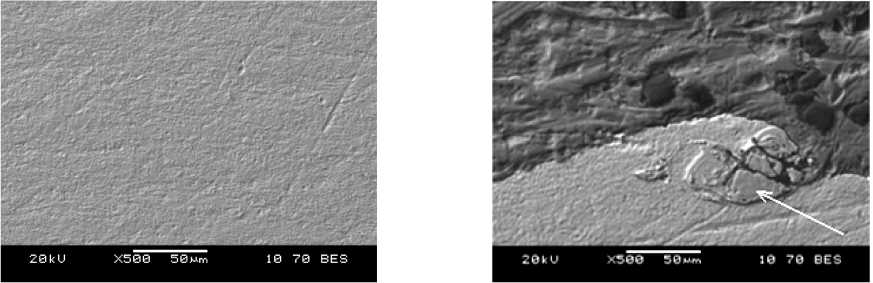
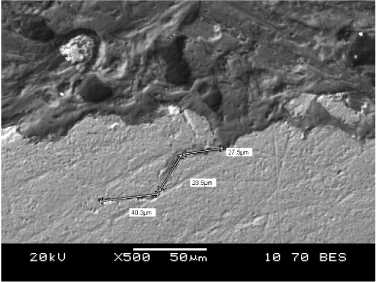
Аналогичная картина характерна и для образцов № 2, № 3 с соотношениями толщин основного и плакирующих слоев соответственно 5/5 и 2/8. Но здесь чаще встречаются микротрещины, распространяющиеся от зоны сварки в сторону титановой прослойки протяженностью до 180 мкм (рис. 8b, c; рис. 9b, c, d). Кроме того, с трещинами связаны пограничные частицы неметаллических включений в титане (рис. 8b и рис. 9c).
а) b)
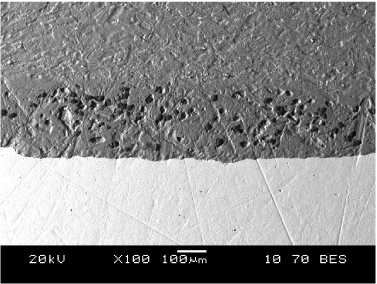
Рис. 8. Микроструктура образца № 2 с соотношением слоев Д16/ВТ1-0 – 5/5: плакирующий слой ВТ1-0 (а); частица с трещинами на границе во впадине сварного шва указана стрелкой (b); трещина от впадины вглубь титана (c); поры в прослойке из А5 (d); дюраль со светлыми включениями (e)
(см. также с. 46)
Fig. 8. Microstructure of sample No. 2 with a D16/VT1-0 layer ratio of 5/5: VT1-0 cladding layer (a); a particle with cracks at the boundary in the weld seam depression is indicated by an arrow (b); a crack from the depression into the titanium (c); pores in the A5 interlayer (d); duralumin with light inclusions (e) (see also p. 46)
c)
d)
e)
Рис. 8. Окончание
Fig. 8. End
а) b)
c)
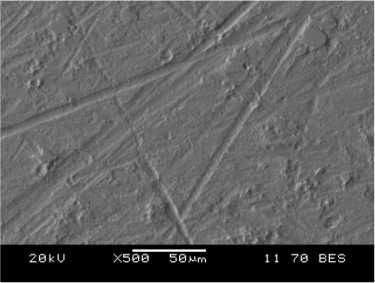
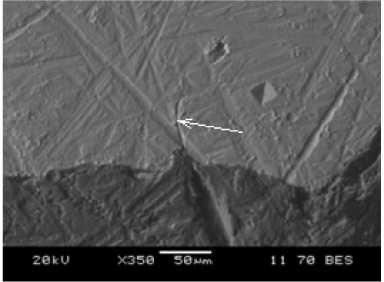
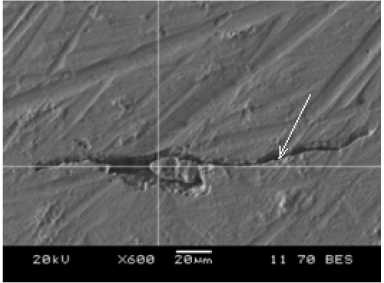
Рис. 9. Микроструктура образца № 3 с соотношением слоев Д16/ВТ1-0 2/8: ВТ1-0 – общий вид (а); микротрещина вблизи линии стыковки ВТ1-0 и алюминия (b); микротрещина и включение (c) Fig. 9. Microstructure of sample No. 3 with a layer ratio of D16/VT1-0 2/8: VT1-0 – general view (a); microcrack near the junction line of VT1-0 and aluminum (b); microcrack and inclusion (c)
Основное количество снятых с дюрал евого слоя образца № 2 спектров (3, 4, 5, 8, 9, 10, 11, 12) относится к α- твердому ра створу; остальные (1, 2, 6, 7) – соединения с участием атомов тяжелой Cu (рис. 10, табл. 7).
Нередки микротрещины в титановом слое образца № 3 (указаны стрелками) (см. рис. 9).
Причем они могут быть связаны с новообразованиями (см. рис. 9с).
Кроме того, в данной работе опробовали с целью облегчения процесса деформирования повышение температуры горячей прокатки до 550 °С, что сопровождалось растрескиванием основного слоя полосы сплава Д16 и окислением титановой прослойки (рис. 11).
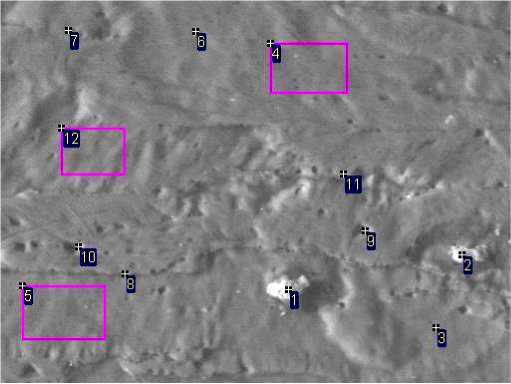
60мкт 1 Электронное изображение 1
Рис. 10. Точки и области снимков спектра в слое из сплава Д16 в образце № 2
Fig. 10. Spectrum points and regions in the D16 alloy layer of sample No. 2
Таблица 7
Поэлементный состав композита (образец № 2) согласно результатам микрорентгеноспектрального анализа, снятого по точкам в слое из сплава Д16 (см. рис. 10)
Table 7
Elemental composition of the composite (sample No. 2) according to the results of X-ray microanalysis, taken at points in the D16 alloy layer (see Fig. 10)
|
№ спектра |
Химический состав, масс. % |
||||||
|
Mg |
Al |
Ca |
Ti |
Mn |
Fe |
Cu |
|
|
1 |
57,04 |
2,81 |
10,63 |
29,52 |
|||
|
2 |
54,98 |
3,83 |
7,87 |
33,31 |
|||
|
3 |
1,78 |
94,08 |
0,33 |
3,81 |
|||
|
4 |
1,27 |
95,70 |
3,03 |
||||
|
5 |
1,92 |
93,14 |
0,61 |
4,32 |
|||
|
6 |
58,94 |
0,56 |
0,46 |
1,07 |
35,31 |
||
|
7 |
1,44 |
56,71 |
0,53 |
0,36 |
0,40 |
38,54 |
|
|
8 |
3,10 |
92,65 |
0,41 |
3,85 |
|||
|
9 |
1,17 |
95,02 |
0,15 |
3,66 |
|||
|
10 |
1,89 |
92,36 |
0,15 |
5,61 |
|||
|
11 |
1,85 |
94,26 |
0,87 |
3,02 |
|||
|
12 |
1,76 |
93,18 |
0,63 |
4,42 |
|||
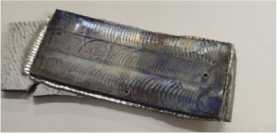
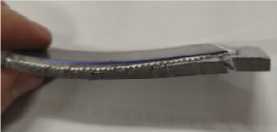
Рис. 11. Дефекты биметалла при температуре прокатки 550 °С
Fig. 11. Bimetal defects at a rolling temperature of 550 °С
а)
b)
c)
d)
e)
f)
g)
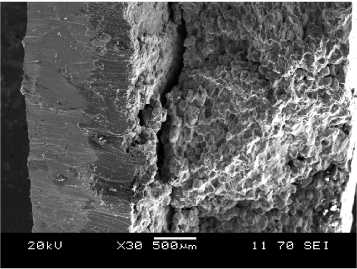
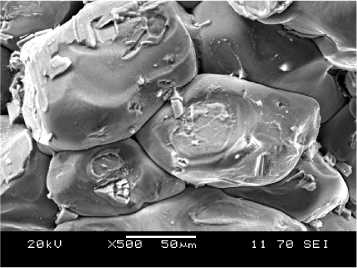
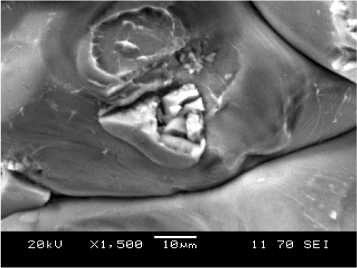
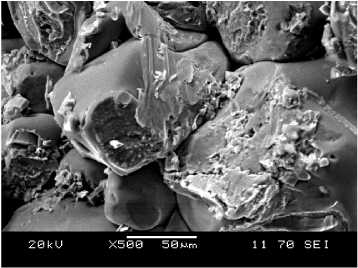
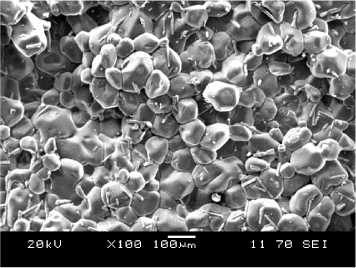
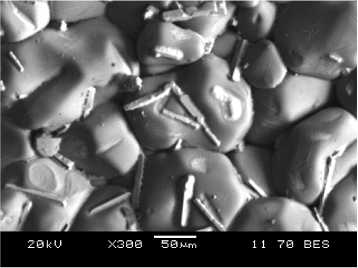
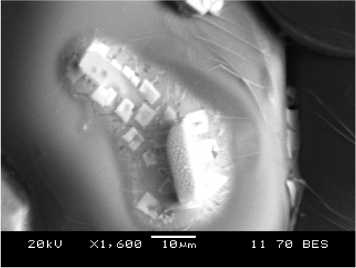
Рис. 12. Микроструктура образца, разрушевшегося при прокатке после нагревания до температуры 550 °С: общий вид всего образца (а); микротрещины на зернах сплава Д16 (b); микротрещины в интерметаллидном включении в сплаве Д16 (c); поверхность границы зерен в сплаве Д16 (d); поверхность алюминиевой прослойки – общий вид (e); интерметаллидные выделения в виде палочек в прослойке из Д16 (f); выделение на поверхности зерна сплава Д16 (g)
Fig. 12. Microstructure of a sample that failed during rolling after heating to a temperature of 550 °С: general view of the entire sample (a); microcracks in the grains of alloy D16 (b); microcracks in the intermetallic inclusion in alloy D16 (c); grain boundary surface in alloy D16 (d); surface of the aluminum interlayer – general view (e); intermetallic precipitates in the form of rods in the interlayer of D16 (f); precipitate on the surface of the grain of alloy D16 (g)
Результаты изучения поверхности разр у шения микрорентгеноспектральным способом приведены на рис. 12.
Характер излома в слое из Д16 в эле к тронных лучах сканирующего микроскопа свидетельствует о развитии хрупкого межз еренного разрушения (рис. 12а).
По данным рис. 13 и табл. 8, поверхность разрушения оплавлена, на ней отчетливо видны крупные пластинчатые включения: оксидное (спектр 2), а также на основе Al, Cu, Mn и Fe (табл. 8, спектры 2, 3, 4, 5).
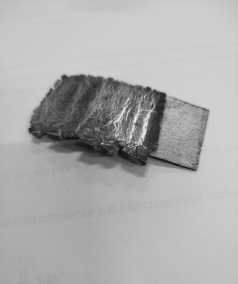
При пробной горячей прокатке исходного биметалла с толщины 10 мм до 0,5 мм в нем наблюдались серьезные дефекты: разрыв титанового слоя, сильное загибание (кривизна) полосы в сторону титана, разрушение сварного шва и расслоение биметалла (рис. 14).
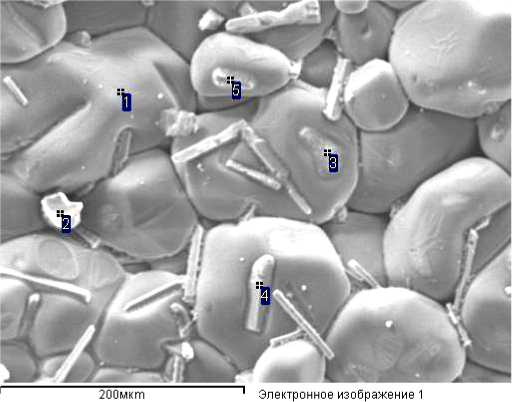
Рис. 13. Точки снимков спектра в прослойке из сплава Д16 Fig. 13. Spectrum image points in the D16 alloy interlayer
Таблица 8
Поэлементный состав разрушившегося образца согласно результатам микрорентгеноспектрального анализа, снятого по точкам в прослойке из сплава Д16 (см. рис. 13)
Table 8
Elemental composition of the fractured specimen according to the results of X-ray microanalysis, taken at points in the D16 alloy interlayer (see Fig. 13)
|
№ спектра |
Химический состав, масс. % |
||||||||
|
O |
Mg |
Al |
Si |
K |
Ti |
Mn |
Fe |
Cu |
|
|
1 |
1,31 |
95,25 |
3,44 |
||||||
|
2 |
16,28 |
3,91 |
32,08 |
17,31 |
9,13 |
1,31 |
19,98 |
||
|
3 |
1,00 |
72,15 |
11,20 |
9,64 |
6,01 |
||||
|
4 |
76, 77 |
11,37 |
9,29 |
2,57 |
|||||
|
5 |
66,16 |
16,02 |
13,27 |
4,54 |
|||||
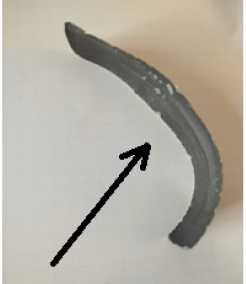
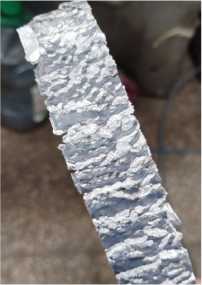
Рис. 14. Дефекты биметалла при прокатке до толщины 0,5 мм Fig. 14. Bimetal defects during rolling to a thickness of 0.5 mm
Заключение
Согласно данным настоящего исследования, получение тонкой биметаллической полосы «Д16-ВТ1-0», пригодной к дальнейшей эксплуатации, является достаточно сложной задачей.
В процессе сварки взрывом, использованной для соединения в композит слоев из сплава Д16 и ВТ1-0, формируется характерный волнообразный (синусоидальный) сварной шов, во впадинах которого местами уже могут образовываться микротрещины, хрупкие неметаллические частицы, особенно со стороны титанового слоя. Характерно, что вероятность их появления в процессе горячей деформации до толщины 1,5 мм возрастает с уменьшением соотношения толщин слоев Д16/ВТ1-0 в ряду 8/2, 5/5, 2/8. Последующая деформация композита с общей толщиной листа 10 мм до 0,5 мм с подогревом до 450 °С сопровождалась его сильным загибанием в сторону плакирующего слоя, разрывами и расслоением с образованием волнообразной поверхности разрушения.
При повышении горячей деформации до 550 °С происходит разрушение биметалла по дюралевому слою в результате его частичного оплавления.
В настоящее время продолжаются работы по совершенствованию условий последующей прокатки изучаемого композита для уменьшения толщины листа, пригодного для использования.