
Технология производства композитных материалов в процессе переработки угля
Журнал: Бюллетень науки и практики @bulletennauki
Рубрика: Технические науки
Статья в выпуске: 10 т.12, 2026 года.
Бесплатный доступ
Рассматривается технология производства композитных материалов на основе продуктов коксования, получаемых с помощью пиролизной установки: каменноугольной смолы, битума и синтетических фенолформальдегидных смол. Цель статьи состоит в разработке технологической схемы производства композитных материалов путем улучшения основных параметров углей с получением конечных продуктов — каменноугольной смолы, битума и фенолформальдегидных смол в качестве связующих компонентов. Для достижения цели исследования выбирается тип перерабатываемого угля, разрабатывается полная технологическая схема производства, проводится сравнительный анализ процесса переработки угля и предлагается способ взаимодействия компонентов в процессе получения связующих, параметры которого зависят от температуры, времени и давления. В результате исследования сравниваются физико-химические характеристики связующих компонентов. Исследование базируется на восьмистадийном производственном процессе; в графической и табличной форме показано влияние состава связующего на качество конечного продукта, а также влияние термического режима на механические и структурные свойства композита. Новизна работы заключается в получении композитных материалов из угля в процессе их переработки с помощью пиролизной установки, где каменноугольная смола, битум и фенолформальдегидные продукты используются в качестве связующих для брикетирования, что повышает механическую устойчивость и улучшает структурные свойства композитов. Полученные материалы можно применять в теплоэнергетике (в виде брикетов), строительной индустрии, дорожном строительстве и, при необходимости, в медицине для производства новых лекарственных средств.
Короткий адрес: https://sciup.org/14139244
IDS: 14139244 | УДК: 662.74:620.22-419.8 | DOI: 10.33619/2414-2948/131/13
Technology of Composite Materials Production in the Coal Processing Process
This article examines the production of composite materials based on coking products obtained via a pyrolysis plant, specifically coal tar, bitumen, and synthetic phenol-formaldehyde resins. The purpose of the article is to develop a technological scheme for producing these materials by optimizing coal parameters to yield coal tar, bitumen, and phenol-formaldehyde resins as binding components. To achieve this, the study selects specific coal types, develops a comprehensive production scheme, performs a comparative analysis of the coal processing, and proposes a method for component interaction during binder production, where parameters depend on temperature, time, and pressure. As a result, the physico-chemical characteristics of the binding components are compared. The research is based on an eight-stage production process. The effects of binder composition on final product quality, as well as the thermal regime's impact on the composite's mechanical and structural properties, are presented in tables and graphs. The novelty of the work lies in producing composite materials from coal via a pyrolysis plant, utilizing coal tar, bitumen, and phenol-formaldehyde products as binders for briquetting, which increases mechanical stability and improves the structural properties of the composites. These materials can be used in thermal power engineering (as briquettes), the construction industry, road building, and, if necessary, in the pharmaceutical industry.
Текст научной статьи Технология производства композитных материалов в процессе переработки угля
Бюллетень науки и практики / Bulletin of Science and Practice
УДК 662.74:620.22-419.8
Композитные материалы на этапе развития строительной индустрии нашли еще большее применение в различных отраслях: в медицине, при получении наноматериалов, при производстве беспилотников и других сферах, где исследуются их взаимодействия (температура, время, давление) для получения принципиально новых композитных связующих, которые на сегодня широко применяются в развитых европейских странах, США, Малайзии, Индонезии и странах СНГ. В Кыргызстане композитные материалы находятся на начальном научно-исследовательском этапе, но, несмотря на это, наши ведущие ученые уже нашли применение этим материалам в производстве, особенно в области строительства для создания новых композитов с улучшенными характеристиками и высокими связующими свойствами [1, 2].
Основная идея предлагаемого исследования состоит в получении композитных связующих в процессе переработки угля с помощью пиролизной установки в виде каменноугольной смолы, битума и фенолформальдегидных продуктов. Итоговые композитные материалы повышают производственные параметры и уменьшают расходы при выпуске изделий (брикетов) и других композитов, в которых нуждаются современные производители, так как сейчас они импортируются из других стран мира за значительные валютные средства. Поэтому решение данных производственных вопросов считается актуальным, что в дальнейшем принесет нашей стране большие экономические выгоды. В настоящее время в качестве основного связующего (матричнообразующего) компонента при производстве конструкционных и функциональных композитных материалов широко используются побочные продукты коксования и пиролиза угля – каменноугольная смола, получаемый из нее пек и синтетические фенолформальдегидные смолы. Ценность этих связующих проявляется в двух направлениях: во-первых, поскольку они являются остаточным продуктом пиролиза, они снижают себестоимость сырья и обеспечивают циклический экономический подход; во-вторых, их карбонизационные (коксовые) свойства позволяют придать композиту высокую термостойкость, электропроводность и механическую прочность. Композитный материал представляет собой комбинированную систему наполнителя (коксовый порошок, графит, угольная пыль, минеральный или волокнистый армирующий материал) и связующего, свойства которого зависят от обоих компонентов, а также от способа их взаимодействия (температура, время, давление). Поэтому правильное создание технологической схемы является ключевым фактором, определяющим качество продукции. Цель статьи — разработка полной технологической схемы производства композитных материалов с использованием каменноугольной смолы, битума и фенолформальдегидных продуктов в качестве связующих, анализ параметров каждой стадии и демонстрация изменения свойств материала в зависимости от типа связующего [3-10].
Исследовательская часть
Каждая из трех основных групп связующих, используемых в производстве композитов, имеет свои структурно-технологические характеристики. Каменноугольная смола — жидкий побочный продукт, получаемый в процессе коксования, в котором преобладают полициклические ароматические соединения (нафталин, антрацен, производные фенантрена). Она обладает высокими адгезионными свойствами, но ее стабильность сильно зависит от температуры. Несмотря на это, получаемый композитный материал позволит расширить область использования в Кыргызстане. Бит — твердый остаток, получаемый при дистилляции битума, который делится на низкомолекулярный (мягкий), среднемолекулярный и высокомолекулярный (твердый) битум в зависимости от температуры размягчения. При карбонизации битум оставляет большое количество кокса (60–65%), что делает его наиболее ценным связующим для углеродно-углеродных композитов. Фенолформальдегидные смолы (ФФС) — это синтетические термореактивные полимеры, выпускаемые в виде резолей или новолаков. В процессе термической обработки (термической дегидратации) они образуют трехмерную сетчатую структуру, обеспечивающую высокую механическую прочность и химическую стабильность, но выход кокса (40–58%) ниже, чем у битума (Таблица 1).
Таблица 1
СРАВНИТЕЛЬНАЯ ХАРАКТЕРИСТИКА
ОСНОВНЫХ ТЕХНОЛОГИЧЕСКИХ ПОКАЗАТЕЛЕЙ ВЯЖУЩИХ
|
Показатель |
Каменноугольная смола |
Среднетемпературный пек |
ФФ смола (резол) |
|
Температура размягчения, °C |
— |
75–95 |
65–90 (гелеобразование) |
|
Плотность, г/см³ |
1,15–1,20 |
1,25–1,35 |
1,20–1,27 |
|
Потери на коксование, % (900 °C) |
45–55 |
58–65 |
40–58 |
|
Содержание серы, % |
0,4–0,8 |
0,3–0,6 |
0 (отсутствует) |
|
Уровень адгезии |
высокий |
средне-высокий |
очень высокий |
|
Режим термической обработки |
120–350°C |
350–600 °C |
150–180°C |
Как видно из Таблицы 1, пек имеет преимущество в виде высоких потерь на коксование, а фенолформальдегидная смола обладает высокой адгезией и механической прочностью. По этой причине в производстве часто используются смешанные системы связующих (пек + смола, соотношение от 70:30 до 50:50), сочетающие в себе преимущества обоих компонентов. Технологический процесс состоит из восьми последовательных этапов: подготовка сырья, дозирование, смешивание с нагревом, формование, предварительная сушка/охлаждение, термическая обработка (карбонизация или отжиг), механическая обработка и контроль качества. Приведенная ниже блок-схема отражает взаимосвязь этих этапов и технологических параметров.
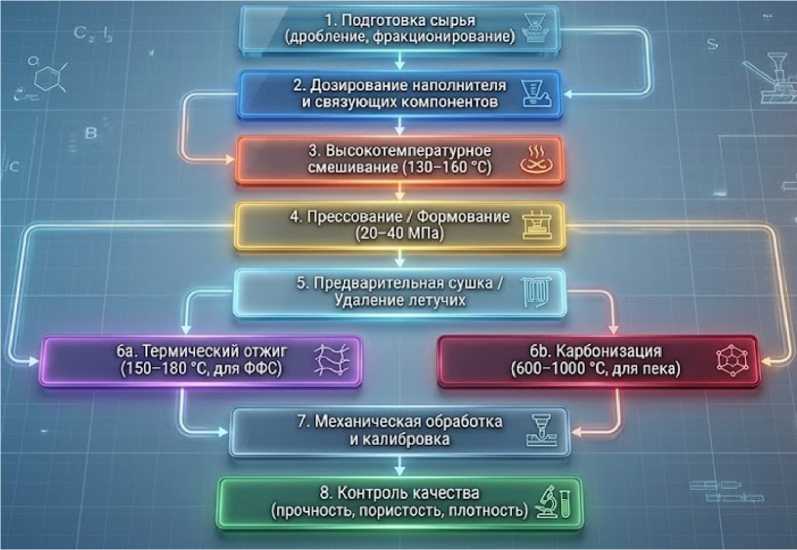
Рисунок 1. Двухветвевая (термическая вставка / карбонизация) технологическая блок-схема в зависимости от типа связующего
Описание этапов
Дозирование и измельчение. Наполнитель измельчается до фракции 0,1–0,5 мм, а доля связующего отмеряется согласно рецептуре с точностью ±1%.
Смешивание с нагревом. При использовании смолы или битума смешивание проводится при температуре 130–160 °C (выше точки размягчения связующего), что обеспечивает однородность состава.
Формование. Запекание в форме осуществляется гидравлическим или шнековым прессом под давлением 20–40 МПа; уровень давления напрямую определяет плотность конечного продукта.
Предварительная сушка. Удаляются летучие вещества, оставшиеся в ячеистой структуре.
Термическая обработка. Это наиболее важный этап: при использовании FF-смолы сетчатая структура формируется термическим отжигом (150–180°C), а при использовании смолы или битума карбонизация происходит в защитной газовой среде при температуре 600– 1000°C, что приводит к образованию коксового каркаса.
Механическая обработка. Готовая заготовка калибруется, выравнивается, производится обработка поверхности.
Контроль качества. Проводятся испытания на соответствие стандарту: проверяются плотность, прочность на изгиб, пористость и электрическое сопротивление.
Массовая доля связующего (в среднем 10–35%) и температура карбонизации напрямую влияют на механическую прочность и пористость композита. Характерные зависимости, полученные с помощью экспериментально-регрессионных моделей, показаны на Рисунках 2 и 3. Как видно из Рисунка 2, композиты на основе фенолформальдегидной смолы достигают более высокой прочности на изгиб, чем сама смола при том же соотношении; это объясняется плотной горизонтальной связью (сетевой структурой), образующейся между молекулами ПФС.
Однако, как показано на Рисунке 3, с повышением температуры пористость увеличивается за счет выделения летучих компонентов, что требует дополнительного цикла уплотнения (пропитки) при высоких температурах.
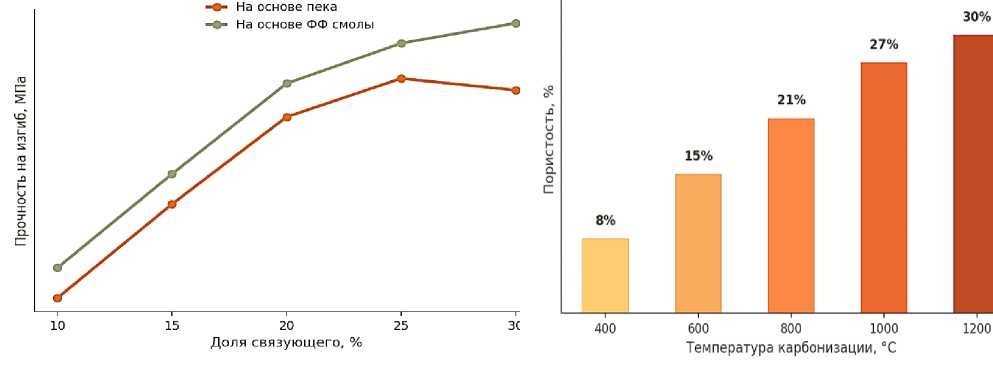
Рисунок 3. Увеличение пористости с повышением температуры карбонизации (за счет выделения летучих компонентов)
Рисунок 2. Влияние содержания связующего на прочность при изгибе (900°C, 2 ч)
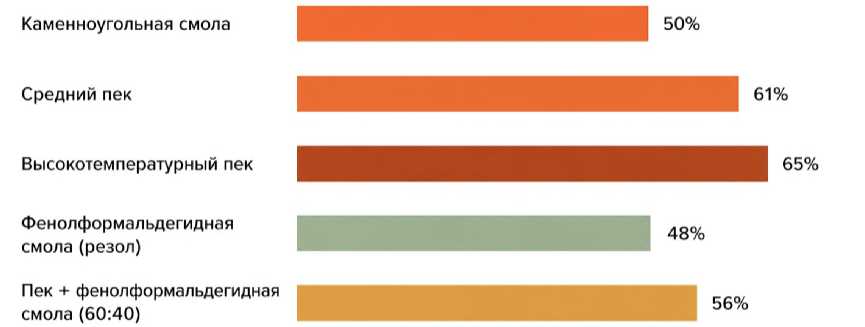
Рисунок 4. Диаграмма эффективности коксования (эффективности карбонизации) при 900 °C для различных типов вяжущих материалов
Варианты рецептур и области применения. Состав рецептуры варьируется в зависимости от типа и назначения вяжущего материала. В Таблица 2 ниже показаны три типичные рецептуры и области их применения. Рецептура рецептуры варьируется в зависимости от типа и назначения вяжущего материала.
Таблица 2 ТИПИЧНЫЕ СОСТАВЫ И ОБЛАСТЬ ПРИМЕНЕНИЯ
|
Рецептура |
Наполнитель: связующее вещество |
Термический режим |
Область применения |
|
на основе Пекка |
75:25 |
Карбонизация, 800–1000°C |
электродные продукты, углеродно-графитовые продукты |
|
На основе ФФС |
80:20 |
Вставка, 160–180°C |
фрикционные материалы, электрические изоляторы |
Бюллетень науки и практики / Bulletin of Science and Practice Т. 12. №10 2026
Рецептура Наполнитель: Термический режим Область применения связующее вещество
Смесь 78:22 (в Двухстадийный процесс: высокопрочные углеродно-
(пек+ФФС) соотношении ставка → карбонизация углеродные композиты
60:40)
На основе смолы 85:15 Карбонизация, 600–800 °C брикетное топливо, строительные
(легкая) материалы
Заключение
Смола и фенолформальдегидные продукты служат дополнительными связующими при производстве композитных материалов: смола обеспечивает плотность углеродного каркаса за счет высокого выхода кокса, а ФФ-смола повышает адгезию и начальную механическую прочность. Разработанная восьмиступенчатая технологическая схема — от подготовки сырья до контроля качества — предусматривает два альтернативных метода термической обработки (отжиг или карбонизация) в зависимости от типа вяжущего, что повышает гибкость производства. Оптимальное содержание вяжущего находится в диапазоне 20–25%, а при выборе термического режима необходимо поддерживать баланс между прочностью и пористостью. Дальнейшие исследования следует направить на поиск модификаторов, повышающих фазовую стабильность смешанных вяжущих систем.
