
Влияние стерилизации на характеристики полимерных материалов для позвоночника на основе лактида. Выбор оптимального вида и условий стерилизации
Журнал: Вестник Национального медико-хирургического центра им. Н.И. Пирогова @vestnik-pirogov-center
Рубрика: Оригинальные статьи
Статья в выпуске: 4 т.21, 2026 года.
Бесплатный доступ
Обоснование: имплантаты, используемые в клинической практике, могут являться достаточно распространенным фактором передачи внутрибольничных инфекций. Полимерные материалы в зависимости от выбранного метода стерилизации могут менять свои свойства и структуры и оказывать токсическое воздействие на организм человека. Оптимальный метод стерилизации биологических имплантатов остается актуальной для современного медицинского сообщества темой. Цель: изучить виды медицинской стерилизации биологических имплантатов и сравнить полученные результаты Материалы и методы: были изготовлены пленки из полимерного материала (L-лактид-со-е-капролактона). Полученные образцы стерилизовали при помощи двух циклов газовой стерилизации при температуре 38 °С и 55 °С. Для оценки влияния гамма-излучения в качестве образцов были использованы прутки идентичного полимерного материала. Результаты: после стерилизации при 55° С все пленки на основе лактида и ε-капролактона немного усели, их толщина увеличилась на 1–5 мкм, что меньше статистического разброса значений. У полимеров, подвергшихся наиболее распространенной дозе гамма-излучения – 25 кГр, наблюдается снижение молекулярной массы на 20–25%. Выводы: постоянство параметров полученных результатов определяет пригодность стерилизации окисью этилена для полимерных материалов на основе лактида. Метод гамма-стерилизации может быть использован при достаточно высоком уровне молекулярной массы исходного полимера.
Короткий адрес: https://sciup.org/140316913
IDS: 140316913 | DOI: 10.25881/20728255_2026_21_4_93
Impact of sterilization on the properties of lactidebased polymeric spinal materials. Selection of the optimal sterilization method and conditions
Rationale: Implants used in clinical practice can be a common factor for transmitting hospital-acquired infections. Polymer materials depending on the chosen sterilization method may change their properties and structures and have toxic effects on the human body. The optimal method of sterilizing biological implants remains an important topic for modern medical community. Purpose: To study types of medical sterilization methods for biological implants and compare obtained results. Materials and Methods: In this work, films were made from polymer material (L-lactide- co-e-caprolactone). Obtained samples were sterilized using two cycles of gas sterilization at temperatures of 38 °C and 55 °C. For evaluation of gamma radiation influence, rods of identical polymer material were used as specimens. Results: After undergoing sterilization at 55 °C, all lactide-based and e-caprolactone films slightly increased in size with thickness increasing by 1-5 microns, which is less than statistical variation values. For polymers subjected to most commonly applied dose of gamma irradiation – 25 kGy – a decrease in molecular mass by 20–25% was observed. Conclusions: Consistency of parameters indicates suitability of ethylene oxide sterilization for polymer materials based on lactides. Gamma sterilization method could be utilized when initial polymer has sufficiently high molecular weight.
Текст научной статьи Влияние стерилизации на характеристики полимерных материалов для позвоночника на основе лактида. Выбор оптимального вида и условий стерилизации
менять свою структуру, свойства, выделять радикалы, становится токсичными, в связи с чем необходимо внимательно подходить к вопросу выбора метода стерилизации в зависимости от конкретного вещества [2]. Оптимальный метод стерилизации биологических имплантатов и в настоящее время остается актуальным и может быть решен только совместными усилиями [3].
Физические методы стерилизации
Физические способы стерилизации включают тепловое воздействие: обработка насыщенным паром под высоким давлением, сухим жарким воздухом и радиационное излучение[4].
Метод обработки паром применяется для дезинфекции хирургического инструментария, деталей оборудования из нержавеющих сплавов, стеклянных предметов, тканей и волокон. Его используют также для обеззараживания резиновых изделий, латексных товаров и некоторых видов пластмасс, включая плотный полиэтилен и поливинилхлоридные композиции. Активным

Спирин О.А., Аганесов А.Г., Алексанян М.М. и др.
ВЛИЯНИЕ СТЕРИЛИЗАЦИИ НА ХАРАКТЕРИСТИКИ ПОЛИМЕРНЫХ МАТЕРИАЛОВ ДЛЯ ПОЗВОНОЧНИКА НА ОСНОВЕ ЛАКТИДА. ВЫБОР ОПТИМАЛЬНОГО ВИДА И УСЛОВИЙ СТЕРИЛИЗАЦИИ фактором здесь выступает высокотемпературный водяной пар. Процедура осуществляется в специальных устройствах – автоклавах, обеспечивающих нагревание до температуры около 133 °C благодаря увеличению давления среды. Подбор режима стерилизации зависит от свойств конкретного материала и включает регулировку уровня температуры и продолжительности процесса. К преимуществам такого способа относятся высокая эффективность, безопасность, экономичность и отсутствие агрессивного воздействия на обрабатываемые предметы, поскольку процедура проходит при сравнительно низких температурах[5]. Ещё одной положительной особенностью является возможность проведения стерилизации упакованных изделий. Однако имеются и недостатки: невозможность использовать этот способ для металлических изделий, склонных к окислению, и полимеров, чувствительных к температурному воздействию [6]. Дополнительным минусом становится образование конденсата после охлаждения, негативно влияющего на хранение обработанных предметов.
Метод воздушной стерилизации применяется для обработки металлических, стеклянных изделий и изделий из силиконовой резины. Рабочим фактором выступает горячий сухой воздух. Процесс осуществляется в воздушных сушильных шкафах, которые компактнее и экономичнее автоклавов. Инструменты предварительно подсушиваются полчаса при температуре 80 °C, после чего начинается сам процесс стерилизации при температуре 180 °C длительностью один час. По завершении процедуры аппарат охлаждают до 70 °C, открывают дверцы шкафа и извлекают инструменты лишь после полного охлаждения устройства. Преимущества воздушного способа включают безопасность, доступность и низкую стоимость, поскольку обработка сухим воздухом предотвращает коррозию и намокание инструментов. Недостатком является постепенный и неравномерный нагрев, который требует повышения температуры до высоких значений. К тому же высокая температура ограничивает использование некоторых материалов, таких как резина, пластмассы и ткани, подверженные расплавлению или воспламенению. Несмотря на перечисленные особенности, воздушная стерилизация остается одной из самых популярных методик благодаря своей эффективности и распространенности.
Что касается радиационного метода стерилизации, он широко используется в промышленном производстве медицинских изделий одноразового назначения, включая аспирационные системы, бинты, вату, зонды, имплантируемые конструкции, катетеры и линзы. Этот способ основан на воздействии ионизирующего гамма- и бета-излучения от радиоактивных элементов Co60 и Cs137. Специальные установки обеспечивают проникновение излучения внутрь упаковок, уничтожая микроорганизмы путем повреждения их ДНК. Необходимая доза составляет около 20–25 килогрей. Процедура выполняется исключительно в специализированных защищённых зонах ввиду потенциальной угрозы здоровью персонала. Среди положительных сторон радиационной стерилизации выделяются простота сохранения стерильности вследствие герметичной упаковки, возможность одновременной обработки крупных партий изделий и сохранение исходных характеристик материалов. Метод позволяет обрабатывать широкий спектр материалов без изменения цвета пластика и риска токсического заражения, что делает его привлекательным решением для промышленного производства [7].
В то же время метод радиационной стерилизации может вызывать появление свободных токсичных радикалов и других радиоактивных токсинов [8].
Химические методы стерилизации
Химический метод стерилизации заключается в обработке медицинских инструментов жидкими либо газообразными химическими веществами. Этот подход подходит для изделий из чувствительных к нагреванию материалов, включая резиновые и пластмассовые компоненты, стекло и металл. Стерилизацию проводят путем помещения инструмента в специальный контейнер с раствором соответствующего химического агента. Среди используемых веществ можно выделить растворы хлорамина, формалина, спирта, виркона (содержащего тригидрат калия пероксомоносульфата), дезоксон-1 (основной компонент которого – надуксусная кислота), а также перекись водорода. Инструмент выдерживают в горячем растворе (температура варьируется от 30 °С до 90 °С продолжительностью от часа до шести часов в зависимости от состава раствора и типа материала. Перед обработкой инструменты обязательно должны быть сухими, чтобы избежать последующего снижения концентрации активного вещества вследствие попадания влаги. После завершения процедуры стерилизации инструмент извлекают из раствора и ополаскивают стерильной водой. К преимуществам химической стерилизации относятся простота, экономичность и доступность, однако имеются и минусы: отсутствие возможности обработки упакованных инструментов, высокая токсичность реагентов, необходимость тщательной промывки, что повышает риск повторного загрязнения бактериями.
Газовый метод стерилизации
Газовые методы стерилизации представляют собой обработку медицинских изделий из полимерных материалов, стекла и металла. Действующими агентами могут быть окись этилена, формальдегид, озон, смесь оксида этилена и бромида метила (в соотношении 1:2,5 по массе), раствор формальдегида в этиловом спирте. Перед газовой стерилизацией изделие должно быть высушено. В качестве оборудования используют специальные газовые стерилизаторы. Важным преимуществом газовой стерилизации является её эффективность, а также проведение процесса при низкой температуре: для окиси этилена – не более 55 °С, для формальдегида – в пределах 65–80 °С.

Спирин О.А., Аганесов А.Г., Алексанян М.М. и др.
ВЛИЯНИЕ СТЕРИЛИЗАЦИИ НА ХАРАКТЕРИСТИКИ ПОЛИМЕРНЫХ МАТЕРИАЛОВ ДЛЯ ПОЗВОНОЧНИКА НА ОСНОВЕ ЛАКТИДА. ВЫБОР ОПТИМАЛЬНОГО ВИДА И УСЛОВИЙ СТЕРИЛИЗАЦИИ
Однако есть существенные недостатки: время стерилизации для некоторых изделий может достигать 16 часов. Помимо этого, оксид этилена может проявлять мутагенные свойства и токсичность. Вследствие этого, применять медицинские изделия, которые прошли обработку газом, можно только после их дегазации. Стерилизация озоном также имеет отрицательные стороны: изделие, проходящее обработку, должно быть не упаковано, помимо этого, существуют ограничения по материалам, поскольку озон может разрушать их структуру.
Этиленоксид обладает особенными свойствами. Данный способ стерилизации получил широкое применение благодаря высокой проникающей способности, а также способности легко адсорбироваться на поверхности изделий и клеточной оболочке микроорганизмов [9].
Эффективность и время стерилизации также зависят от температуры, при которой происходит процесс. Было установлено, что повышение температуры на 10 градусов увеличивает скорость отмирания микроорганизмов, и соответственно уменьшает время стерилизации. Важным условием для возможности исполнения такой зависимости является постоянство значений таких параметров, как концентрация газа, давление в камере и влажность. Однако излишнее повышение температуры даёт отрицательное действие на стерилизуемый объект: его структура и свойства могут нежелательно измениться. Поэтому в исследовании был выбран оптимальный диапазон температуры от 35 до 65 °С.
Высокая относительная влажность и температура способны вызвать гидролиз сложноэфирных связей в полимере. G.G. Henn и соавт. проведено 3 повторных цикла стерилизации. Результаты динамического механического анализа показали, что у полимерного материала с более низкой молекулярной массой снизилась температура стеклования. Это свидетельствует о снижении молекулярной массы. Для сравнения, результаты динамического механического анализа показали, что полимер с более высокой молекулярной массой не изменился. Это означает, что первоначальная молекулярная масса влияет на деструкцию полимера в процессе обработки окисью этилена. Предположено, что молекулярная масса определяет скорость диффузии во время стерилизации: чем она меньше, тем быстрее диффундируют молекулы воды и газа, и как следствие, быстрее в результате гидролиза разрушаются связи в полимере.
Было изучено влияние режимов газовой стерилизации на свойства гликолидлактидных нитей: при низкой относительной влажности окись этилена не способна проникнуть внутрь упаковки. Это приводит к неэффективности стерилизации, поскольку само изделие не подвергается воздействию газа. Одновременно высокая влажность и температура негативно влияют на физико-механические свойства полимерного материала. Также обнаружено, что при более высокой температуре стерилизации гликолид-лактидная нить быстрее теряет прочность, чем при более низкой.
Также предложен современный метод газовой стерилизации углекислым газом с сверхкритическом состоянии. Метод описан как недорогостоящий, экологичный и эффективный, но на данный момент недостаточно изучен [2].
Материалы и методы
Влияние газовой стерилизации на свойства материалов на основе полилактида
С помощью метода горячего формования под прессом из гранул полимера можно получить пленки заданной толщины. Конструкция состоит из гидравлического пресса, камеры, зоны нагрева, приборов для измерения и контроля давления и температуры, верхнего и нижнего пуансона. В данной работе были изготовлены пленки толщиной 100 мкм.В таблице 1 представлены значения параметров, при которых изготавливали пленки полимеров и сополимеров различного состава.
Стерилизацию проводили в стерилизаторе 3M™ Steri-Vac™ серии GS. Стерилизатор имеет два цикла стерилизации, один из которых проходит при температуре 38 °С, а другой – при 55 °С. Параметры стерилизации внесены в таблицу 2.
Циклы стерилизации включают в себя 10 последовательных этапов: предварительный подогрев камеры (1), удаление воздуха (2), тест камеры (3), кондиционирование (4), ввод этиленоксида (5), его воздействие на изделия (6), удаление газа из камеры (7), продувка (8), аэрация (9) и впуск воздуха в камеру (10).
Пленки перед стерилизацией упаковали в специальные комбинированные пакеты, изготовленные из бумажного/полиэтиленового слоистого пластика (Рис. 1). Также в отдельную упаковку вложили химический индикатор.
Табл. 1. Параметры горячего формования и характеристики полученных экспериментальных образцов пленок
|
Полимер |
Тпл, °С |
Тформ, °С |
Давление, МПа |
tпл, мин |
tпресс, мин |
|
Поли-L-лактид HMW |
191 |
196 |
17 |
6 |
6 |
|
Поли-L-лактид |
167 |
170 |
17 |
6 |
6 |
|
Поли (L-лактид-со-е-капролактон) 95:5 |
182 |
186 |
16 |
5 |
6 |
|
Поли (L-лактид-со-е-капролактон) 85:15 |
138 |
143 |
16 |
5 |
6 |
|
Поли (L-лактид-со-е-капролактон) 70:30 |
111 |
115 |
17 |
5 |
6 |
|
Поли (L-лактид-со-гликолид) 85:15 |
164 |
200 |
20 |
7 |
7 |
Табл. 2. Параметры стерилизации
|
Время действия газа, мин |
Температура, °С |
Концентрация этиленоксида, мг/л |
Относительная влажность, % |
|
270 |
38 |
736 |
40–80 |
|
60 |
55 |
736 |
40–80 |
Спирин О.А., Аганесов А.Г., Алексанян М.М. и др.
ВЛИЯНИЕ СТЕРИЛИЗАЦИИ НА ХАРАКТЕРИСТИКИ ПОЛИМЕРНЫХ МАТЕРИАЛОВ ДЛЯ ПОЗВОНОЧНИКА НА ОСНОВЕ ЛАКТИДА. ВЫБОР ОПТИМАЛЬНОГО ВИДА И УСЛОВИЙ СТЕРИЛИЗАЦИИ
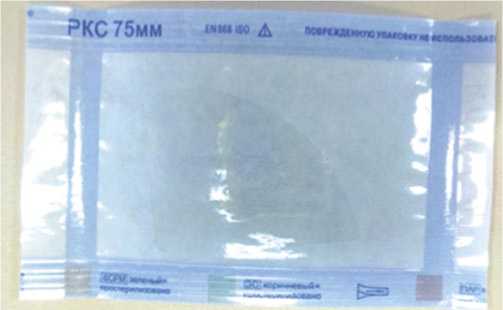
Рис. 1. Пленка изполи(L-лактид-со-е-капролактона) 70:30 в упаковке.
Табл. 3. Толщина исходных и простерилизованных пленок
|
Толщина, мкм |
|||
|
исходные |
Тстерил, 38 °С |
Тстерил, 55 °С |
|
|
Поли-L-лактид HMW |
105±11 |
101±5 |
116±4 |
|
Поли-L-лактид |
91±15 |
86±1 |
102±12 |
|
Поли (L-лактид-со-е-капролактон) 95:5 |
98±6 |
95±9 |
110±9 |
|
Поли (L-лактид-со-е-капролактон) 85:15 |
108±5 |
108±5 |
109±8 |
|
Поли(L-лактид-со-е-капролактон) 70:30 |
107±7 |
97±4 |
112±11 |
|
Поли(L-лактид-со-гликолид) 85:15 |
99±8 |
104±9 |
108±7 |
С помощью микрометра была измерена толщина пленок, полученных из гранул, а также пленок, подвергшихся стерилизации в двух температурных режимах: 38 °С и 55 °С. Результаты для каждой из них указаны в таблице 3.
Результаты
Из таблицы 3 видно, что пленка, изготовленная из поли-L-лактида с более высокой молекулярной массой (PLA HMW) сильно усела при стерилизации в условиях 55 °С, а при стерилизации 38 °С толщина уменьшилась незначительно. Похожие изменения можно наблюдать и у полимерной пленки из поли-L-лактида с более низкой молекулярной массой (PLA): при стерилизации 55 °С она также усела, в то время как при 38 °С толщина уменьшилась незначительно. Пленки на основе сополимера лактида и ε-капролактона имеют схожую зависимость от условий стерилизации. Так, толщина пленок из поли (L-лактид-со-е-капролактона) 95:5 и поли (L-лактид-со-е-капролактона) 70:30 в условиях стерилизации 38 °С уменьшилась не более, чем на 3 мкм и 10 мкм соответственно, в то время как толщина пленки поли (L-лактид-со-е-капролактона) 85:15 не изменилась вовсе. Пройдя стерилизацию при 55 °С, все пленки на основе лактида и ε-капролактона немного усели, их толщина увеличилась на 1–5 мкм, что меньше статистического разброса значений. Однако толщина полимерной пленки на основе поли (L-лактид-со-гликолида) 85:15 изменилась отлично от вышеперечисленных. В обоих случаях пленка усела: при обработке в условиях 38 °С толщина увеличилась на 5 мкм, а в условиях 55 °С – на 9 мкм.
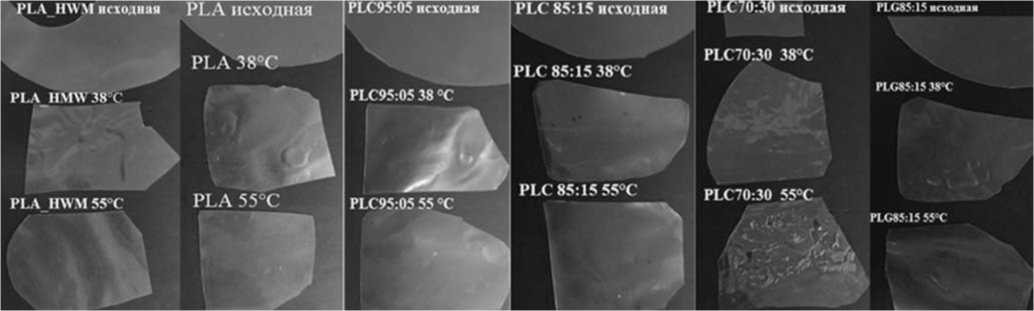
На некоторых пленках появились пузыри, а пленка из поли (L-лактид-со-е-капролактона) 70:30 после стерилизации в условиях 55 °С существенно изменила внешний вид – появились многочисленные пустоты, пленка деформировалась. На рисунке 2 видно, что при более коротком нахождении в камере стерилизатора (6,5 часов) при высокой температуре (режим 55 °С) пленка покоробилась сильнее, чем при более длительном нахождении (более 10 часов) в камере стерилизатора при повышенной температуре (режим 38 °С).
Молекулярно-массовые характеристики пленок и гранул, из которых были изготовлены пленки, изучили, используя метод гель-проникающейхроматогрфии. Полученные результаты свели в таблицу 4.
Табл. 4. Влияние стерилизации на молекулярную масса полимеров
|
Mw, кДа |
|||
|
исходные |
Тстерил-38 °С |
Тстерил-55 °С |
|
|
Поли-L-лактид |
147 |
139 |
144 |
|
Поли (L-лактид-со-е-капролактон) 85:15 |
171 |
157 |
162 |
|
Поли (L-лактид-со-е-капролактон) 70:30 |
160 |
152 |
144 |
pi.A hwm исходная PLA исходная
PLA 38°C
PLAJIMW .184
PLC95-.O5 исходная
PLC95:05 38»C
PLC 85:15 исходная
PLC 85:15 384
PICS’ 15■С1ОДВ1Я
PIG*?: 15 MX
PLC95:05 55«C
PLC 85:15 55°C
PLC70:30 55°C
PLG*5:15 5SX исходная
PLA 55°C
PLC7030 38°C
PLA HMM 554
Рис. 2. Фотографии пленок различного состава после стерилизации при двух режимах.
Спирин О.А., Аганесов А.Г., Алексанян М.М. и др.
ВЛИЯНИЕ СТЕРИЛИЗАЦИИ НА ХАРАКТЕРИСТИКИ ПОЛИМЕРНЫХ МАТЕРИАЛОВ ДЛЯ ПОЗВОНОЧНИКА НА ОСНОВЕ ЛАКТИДА. ВЫБОР ОПТИМАЛЬНОГО ВИДА И УСЛОВИЙ СТЕРИЛИЗАЦИИ
Из таблицы 4 следует, что средневесовая молекулярная масса пленок незначительно уменьшилась у пленок из поли-L-лактида после двух циклов стерили-зации– на 8 кДа и 3 кДа при стерилизации в условиях 38 °С и 55 °С соответственно. Видно, что средневесовая молекулярная масса поли (L-лактид-со-е-капролактона) 85:15 после разных режимов стерилизации изменилась более значительно: она уменьшилась на 14 кДа при температурном режиме 38°С и на 9 кДа при 55 °С. На 8 и на 16 кДа уменьшилась средневесовая молекулярная масса пленок на основе поли (L-лактид-со-е-капролактона) 70:30 в условиях стерилизации 38 °С и 55 °С соответственно. Для остальных пленок на основе полимеров с высокой молекулярной массой измерить средневесовую молекулярную массу не удалось из-за плохой растворимости в тетрагидрофуране.
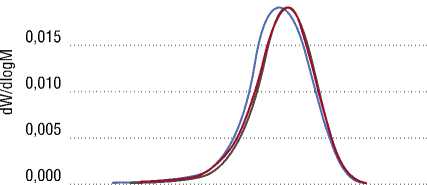
На рисунке 3 представлены кривые молекулярномассового распределения поли(L-лактид-со-е-капро-лактона) 70:30. Для всех исследованных полимеров и сополимеров характерен такой график, где для каждой из пленки существует один пик. Из данного графика также видно, что средневесовая молекулярная масса практически не изменилась.
Теплофизические характеристики исходных гранул, а также всех пленок изучили, используя метод дифференциально-сканирующей калориметрии. В таблице 5 указаны температуры плавления и стеклования для каждого полимера до и после стерилизации окисью этилена в разных температурных режимах. Из этой таблицы видно, что для каждой полимерной пленки, подвергшейся стерилизации, температуры плавления и стеклования остались прежними. Постоянство данных параметров определяет пригодность стерилизации окисью этилена для полимерных материалов на основе лактида.
Как было отмечено выше, в процессе формования были получены пленки с аморфной структурой, в то время как гранулы полимера частично закристаллизованы. Именно поэтому суммарная энтальпия кристаллизации и плавления для гранул гораздо выше, чем суммарная энтальпия кристаллизации и плавления для пленок. Для большинства полимеров на основе L-лактида картина аналогичная: гранулы представляют собой частично закристаллизованный полимер, в то время как пленки имеют аморфное строение.
Влияние гамма-облучения на свойства материалов на основе полилактида
С целью подбора оптимальных параметров процесса стерилизации было проведено исследование характеристик биоразлагаемых полимерных материалов на основе лактонов и их устойчивости к действию – излучения в процессе стерилизации медицинских изделий.
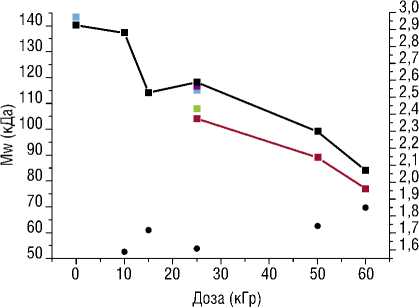
На рисунке 4 представлено влияние дозы облучения и среды (вакуум, воздух) на молекулярно-массовые характеристики полилактида. В качестве образцов исполь-
0,020
1000 10000 100000 1000000
м
— dW/dlogM_PLC7015_B
— dW/dlogM_PLC7015_A
— dW/dlogM_PLC7015
Рис. 3. Молекулярно-массовые распределения поли(L-лактид-со-е-капро-лактона) 70:30, где PLC7015_B – пленка после стерилизации при 55 °С, PLC7015_A – при 38 °С, и PLC7015 – до стерилизации.
Табл. 5. Температуры стеклования и плавления при разных условиях стерилизации
|
исходные |
Тстерил-38 °С |
Тстерил-55 °С |
||||
|
Тст, °С |
Тпл, °С |
Тст, °С |
Тпл, °С |
Тст, °С |
Тпл, °С |
|
|
Поли-L-лактид HMW |
62 |
177 |
62 |
177 |
62 |
178 |
|
Поли-L-лактид |
61 |
165 |
61 |
164 |
61 |
165 |
|
Поли (L-лактид-со-е-капролак-тон) 95:5 |
55 |
166 |
55 |
166 |
55 |
167 |
|
Поли (L-лактид-со-е-капролак-тон) 85:15 |
42 |
– |
42 |
133 |
42 |
134 |
|
Поли (L-лактид-со-е-капролак-тон) 70:30 |
21 |
– |
21 |
– |
22 |
– |
|
Поли (L-лактид-со-гликолид) 85:15 |
58 |
161 |
58 |
165 |
58 |
162 |
--длитель.
—■— аморфный —■— printed
■ кристаллин. ■ вакуум
Рис. 4. Влияние дозы гамма-облучения на молекулярно-массовые характеристики поли(L-лактида) при стерилизации в различной среде.
Спирин О.А., Аганесов А.Г., Алексанян М.М. и др.
ВЛИЯНИЕ СТЕРИЛИЗАЦИИ НА ХАРАКТЕРИСТИКИ ПОЛИМЕРНЫХ МАТЕРИАЛОВ ДЛЯ ПОЗВОНОЧНИКА НА ОСНОВЕ ЛАКТИДА. ВЫБОР ОПТИМАЛЬНОГО ВИДА И УСЛОВИЙ СТЕРИЛИЗАЦИИ зовали прутки полилактида, а также образцы лопаток, изготовленные на 3Д-принтере из такого же полимера. Видно, что при повышении дозы облучения происходит снижение молекулярной массы полилактида, связанной с разрывом полимерных цепей. Для наиболее распространенной дозы 25 кГр наблюдается снижение молекулярной массы на 20–25%, при этом эффект более выражен при длительном режиме облучения (при использовании более низкой мощности). При меньшей дозе облучения 15 кГр снижение молекулярной массы было так же на уровне 20–25%. В целом, снижение молекулярной массы нежелательно, но метод гамма-стерилизации может быть использован при достаточно высоком уровне молекулярной массы исходного полимера.
Выводы
После газовой стерилизации пленки на основе сополимеров L-лактида и е-капролактона деформировались в разной степени, что может быть связано с релаксацией запасенных напряжений. Наиболее значительно деформировались образцы сополимера с содержанием ε -капролактона 30%. Вес и толщина пленок не изменялись.
Молекулярная масса полимеров снизилась на 2–10%, наблюдалась тенденция к более значительному снижению при уменьшении температуры процесса стерилизации.
Теплофизические характеристики образцов после стерилизации не изменились. Сополимер поли(L-лак-тид-со- ε -капролактон) 85:15 частично закристаллизовался, что отражается в появлении пика плавления на ДСК-кривых.
Метод этиленоксидной стерилизации может быть использован для исследованных материалов при условии их предварительного отжига, который обеспечит релаксацию запасенных напряжений, что предотвратит деформирование изделий в процессе стерилизации.
Метод гамма-стерилизации может быть использован для стерилизации материалов при условии, что будет учитываться снижение молекулярной массы вследствие облучения.
