
Использование искусственных нейронных сетей для оптимизации технологических параметров процессов наплавки высоколегированных сплавов
Журнал: Вестник Пермского университета. Математика. Механика. Информатика @vestnik-psu-mmi
Рубрика: Компьютерные науки и информатика
Статья в выпуске: 3 (74), 2026 года.
Бесплатный доступ
Разработка эффективных составов высоколегированных сплавов для дуговой наплавки порошковыми лентами представляет собой сложную многопараметрическую задачу, связанную с необходимостью обеспечения максимального перехода легирующих элементов из электрода в наплавленный металл с учетом потерь на угар и разбрызгивание. Актуальность работы обусловлена необходимостью повышения точности прогнозирования химического состава наплавленного слоя и снижения объема экспериментальных исследований. Целью исследования является разработка метода оптимизации технологических параметров процесса наплавки на основе сочетания искусственной нейронной сети и генетического алгоритма. В качестве методов использованы искусственная нейронная сеть для моделирования зависимости коэффициентов перехода от технологических параметров и генетический алгоритм для поиска их оптимальных значений. В результате определены оптимальные параметры процесса: сила тока – 400 А, вылет электрода – 30 мм, фракционный состав ферротитана – 0.4 мм. Применение разработанного подхода позволило увеличить коэффициенты перехода в среднем на 11.2 %, в том числе по титану – на 30.7 %, марганцу – на 7.9 % и углероду – на 12.5 %. Полученные результаты подтверждают эффективность предложенного подхода для оптимизации процессов наплавки.
Короткий адрес: https://sciup.org/147255350
IDS: 147255350 | УДК: 004.89:621.791 | DOI: 10.17072/1993-0550-2026-3-87-98
Use of An Artificial Neural Networks for Optimizing Technological Parameters of High-Alloy Surfacing Processes
The development of high-alloy compositions for arc surfacing using powder strips is a complex multi-parameter problem that involves ensuring the maximum transfer of alloying elements from the electrode to the deposited metal, while accounting for losses due to spattering and evaporation. The relevance of the study stems from the need to improve the accuracy of predicting the chemical composition of the deposited layer and to reduce the amount of experimental work. The study aims to develop a method for optimizing technological parameters of the surfacing process based on a combination of an artificial neural network and a genetic algorithm. Artificial neural networks were used to model the dependence of transfer coefficients on technological parameters, while a genetic algorithm was applied to determine their optimal values. The following parameters were found to be optimal: current – 400 A, electrode extension – 30 mm, and ferrotitanium fraction – 0.4 mm. The proposed approach made it possible to increase the transfer coefficients by an average of 11.2 %, including titanium by 30.7 %, manganese by 7.9 %, and carbon by 12.5 %. The results confirm the effectiveness of the proposed approach for optimizing surfacing processes.
Текст научной статьи Использование искусственных нейронных сетей для оптимизации технологических параметров процессов наплавки высоколегированных сплавов
Лицензировано по CC BY 4.0. Чтобы посмотреть копию этой лицензии, посетите
Разработка составов высоколегированных материалов для наплавки специальных сплавов является трудоемкой задачей, состоящей в необходимости обеспечения требуемого химического состава и свойств наплавленного слоя с учетом множества взаимосвязанных факторов. Это обусловлено необходимостью назначения оптимального количества компонентов, которые в зависимости от своей природы, концентрации легирующих элементов и их совместного взаимодействия в процессе плавления и переноса электродного материала определяют содержание химических элементов в наплавленном слое с учетом коэффициентов потерь на разбрызгивание и угар. На величину перехода легирующих элементов из электрода в наплавленный металл также оказывают влияние параметры технологических режимов наплавки, химический состав наплавляемой поверхности, которая в процессе расплавления и перемешивания с электродным материалом формирует состав наплавленного слоя [1–4].
Взаимное влияние множества вышеуказанных факторов обуславливает сложность их точного прогнозирования и приводит к необходимости проведения комплекса экспериментальных работ с накоплением и последующим анализом полученных данных, на основе которых производится корректировка состава наплавочного электродного материала. Одним из современных электродных материалов, позволяющих обеспечить практически любой химический состав и структуру наплавленного слоя, являются порошковые ленточные электроды. Они применяются для высокопроизводительной дуговой наплавки при упрочнении быстроизнашивающихся узлов металлургического, горнорудного и нестандартизированного оборудования [5]. Порошковые ленты состоят из оболочки и порошкового сердечника, в состав которого могут входить легирующие компоненты различного состава, формы и размера.
Эффективность использования легирующих элементов, введенных в сердечник электрода, определяет экономическую и ресурсосберегающую составляющую процесса наплавки и поэтому является актуальной задачей. Перспективным решением данной проблемы представляется применение методов машинного обучения для обработки большого объема данных о технологических параметрах изготовления и наплавки электродным материалом. Основным показателем эффективности легирования служат коэффициенты перехода химических элементов из электрода в наплавленный слой. Обеспечение максимальных значений этих коэффициентов достигается при определенных значениях технологических параметров процессов изготовления электродного материала и его наплавки, которые являются переменными величинами. При заданных параметрах процессов возможно одновременное участие компонентов в металлургическом взаимодействии, что оказывает совместное влияние на их переход из электрода в наплавленный слой.
Постановка задачи
Целью данной работы является разработка генетического алгоритма для поиска оптимальных технологических параметров процесса наплавки, использующего предварительно обученную искусственную нейронную сеть.
Предлагаемая система искусственного интеллекта призвана обеспечить максимально эффективное использование легирующих элементов, выражаемое в коэффициентах их перехода из электрода в наплавленный слой.
Для достижения поставленной цели необходимо решить следующие задачи:
-
1. Разработать и обучить искусственную нейронную сеть, способную прогнозировать вектор коэффициентов перехода основных легирующих элементов (C, Cr, Si, Ti, Mn, Mo, Ni) в зависимости от технологических параметров наплавки.
-
2. Реализовать генетический алгоритм, использующий обученную нейронную сеть в качестве функции оценки приспособленности индивидов.
-
3. Определить оптимальные значения силы тока, вылета электрода и фракционного состава ферротитана в сердечнике порошковой ленты, обеспечивающие максимальные коэффициенты перехода легирующих элементов.
-
4. Оценить эффективность предложенного гибридного подхода по сравнению с исходными технологическими режимами.
Решение данных задач позволит повысить эффективность легирования наплавленного металла и улучшить технико-экономические показатели процесса дуговой наплавки высоколегированных сплавов порошковой лентой.
Методы
Задача аппроксимации нелинейных зависимостей может быть реализована с использованием различных подходов. К их числу относятся методы регрессионного анализа, байесовская оптимизация, метод поверхности отклика (RSM), а также искусственные нейронные сети (ИНС).
В отличие от параметрических методов, для ИНС не требуется априорного задания вида аппроксимирующей функции. Также с помощью ИНС можно моделировать сложные многомерные зависимости. Это подтверждено в работах по применению ИНС в сварочном производстве [6-8].
С целью поиска оптимальных значений технологических факторов в многомерном пространстве, обуславливающих значение нелинейной целевой функции, выбран генетический алгоритм, поскольку он демонстрирует устойчивые результаты при работе с суррогатными моделями и не требует вычисления градиентов целевой функции [9].
Обучающая выборка сформирована с помощью экспериментально установленных зависимостей коэффициентов перехода легирующих элементов от технологических параметров наплавки, полученные при проведении экспериментов с порошковой лентой сплава типа 290Х19С3ГМТН. В ходе выполненных экспериментов по наплавке исследуемыми порошковыми лентами и последующего химического анализа наплавленного металла были установлены значения коэффициентов перехода основных легирующих элементов (C, Cr, Si, Ti, Mn, Mo, Ni), рассчитанные как отношение концентрации элемента в наплавленном слое к его содержанию в электроде [1]. Целевыми переменными служили коэффициенты перехода семи основных легирующих элементов (C, Cr, Si, Ti, Mn, Mo, Ni), рассчитанные на основании результатов химического анализа наплавленного металла. Выборка для обучения включает в себя 1000 значений семи легирующих элементов при соответствующих технологических параметрах режима наплавки. Из этих данных 80% использовалось для обучения модели, а 20% для тестирования ее адекватности.
В качестве зависимых переменных регрессионных зависимостей рассматривались: фракционный состав ферротитана в сердечнике порошковой ленты (в диапазоне 0,1– 0.4 мм), сила тока (400–600 А), вылет электрода (30–50 мм). К независимым постоянным параметрам относились: содержание остальных легирующих компонентов в составе порошкового сердечника, технологические параметры изготовления порошковой ленты, напряжение на дуге (30 В) и скорость наплавки (30 м/ч).
Разработка оптимальной архитектуры и обучение искусственной нейронной сети выполнялись с использованием фреймворка "TensorFlow" версии 2.19.0. В результате анализа и подбора гиперпараметров была получена модель искусственной нейронной сети, архитектура которой представленная на рис. 2. Предлагаемая архитектура реализует полносвязную топологию прямого распространения сигнала с применением методов регуляризации, направленных на предотвращение переобучения и повышение обобщающей способности модели.
Предложенная архитектура характеризуется следующими параметрами: на вход модели подается вектор из трех нормализованных технологических параметров, а именно сила тока, вылет электрода и фракционный состав ферротитана. Архитектура включает четыре последовательных полносвязных скрытых слоя: Dense (128 нейронов), Dense (64 нейрона), Dense (64 нейрона) и Dense (32 нейрона), которые чередуются со слоями BatchNormalization и Dropout (с коэффициентами 0.3 и 0.2 соответственно). Во всех скрытых слоях в качестве функции активации использована ReLU. Выходной слой Dense (7 нейронов) без функции активации обеспечивает одновременное прогнозирование семи коэффициентов перехода химических элементов.
Особенностью модели, способствующей повышению точности прогнозирования, является предварительное масштабирование входных данных с использованием метода RobustScaler.
С целью снижения переобучения и повышения устойчивости модели применены следующие методы регуляризации:
-
- пакетная нормализация (используется после входного слоя и второго скрытого слоя для нормализации промежуточных активаций и ускорения сходимости);
-
- выбывание (dropout), при котором отключается 30 % и 20 % нейронов после первого и второго скрытых слоев соответственно, что предотвращает их совместную адаптацию;
-
- ранняя остановка (early stopping), реализованная на основе контроля функции потерь на валидационной выборке с параметром терпения 20 эпох.
Обучение модели выполнялось в течение 100 эпох с размером пакета 32. В качестве оптимизатора использован оптимизатор "Adam" с шагом обучения 0.0001.
В результате обучения получена модель искусственной нейронной сети, позволяющая прогнозировать вектор коэффициентов перехода семи легирующих элементов в процессе наплавки. При этом величина средней абсолютной ошибки (MAE) составила 0.0082, а среднеквадратичной ошибки (MSE) – 0.001. Для оценки относительной точности модели необходимо учесть средние значения коэффициентов перехода по обучающей выборке, которые имеют следующие значения: Ti – 0.461; Mn – 0.660; Ni – 0.870; Cr – 0.890; C – 0.742; Mo – 0.951; Si – 0.531 (среднее по всем выходам – 0.729). Среднеквадратическое отклонение по выходным переменным находится в диапазоне 0.025 – 0.091, что значительно больше значения MAE. Следовательно, относительная погрешность прогнозирования не превышает 1.1 %. Это говорит о высокой точности разработанной модели.
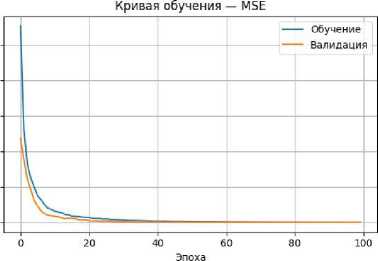
Графики изменения функции потерь в процессе обучения приведены на рис. 1. Как следует из графиков, обучающая и валидационная выборки показывают устойчивую сходимость без признаков переобучения. На это указывает факт того, что величина валида-ционной ошибки монотонно убывает и не расходится с обучающей на протяжении всех 100 эпох обучения. Наблюдаемое незначительное превышение обучающей ошибки над валидационной является характерным эффектом применения Dropout и BatchNormalization, которые активны только на этапе обучения и снижают эффективную емкость сети при расчете обучающей ошибки. Соотношение числа обучающих образцов (800) к числу обучаемых параметров модели (15 623) составляет примерно 1:20, что при использовании примененных методов регуляризации (Dropout, BatchNormalization, EarlyStopping) является достаточным для получения обобщающей модели в задачах регрессии с непрерывными входными признаками.
Обученная модель использована в составе генетического алгоритма, предназначенного для определения оптимальных технологических параметров процесса наплавки, обеспечивающих максимальные значения коэффициентов перехода легирующих элементов из электродного материала.
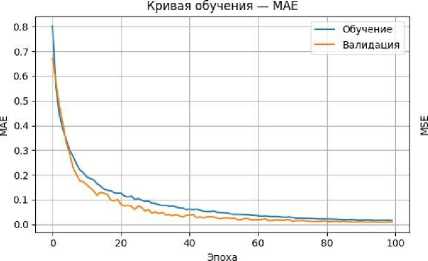
Рис. 1. Кривые обучения искусственной нейронной сети (MAE и MSE на обучающей и валидаци-онной выборках)
В качестве входных параметров модели использованы три нормализованные величины: сила тока 1^огт , вылет электрода Н ™ огт и фракционный состав ферротитана (р^гт . Целевыми выходными параметрами являются коэффициенты перехода основных легирующих элементов: цс, ^r , цМп, H si , ц^, Цщ, ^ мо .
Задача оптимизации была сформулирована как минимизация целевой функции:
Fto = 1 Ъ7 1=^ ге\х^ - (i f ar9et)2 ^ min, (1)
где х = [1догт, Н^огт, 0 ^Ог т] — вектор оптимизируемых нормализованных технологических параметров, inorm — сила тока;
Н^огт — вылет электрода;
рпогт — фракционный состав ферротитана;
^ f red(x) - предсказанные нейронной сетью коэффициенты перехода семи легирующих элементов;
^target — целевые значения коэффициентов перехода.
|
Layer (type) |
Output Shape |
Param # |
|
dense (Dense) |
(None, 128) |
512 |
|
batch_normalization (BatchNormalization) |
(None, 128) |
512 |
|
dense_l (Dense) |
(None, 64) |
8,256 |
|
dropout (Dropout) |
(None, 64) |
0 |
|
dense_2 (Dense) |
(None, 64) |
4,160 |
|
batch_normalization_l (BatchNormalization) |
(None, 64) |
256 |
|
dense_3 (Dense) |
(None, 32) |
2,080 |
|
dropoutl (Dropout) |
(None, 32) |
0 |
|
dense_4 (Dense) |
(None, 7) |
231 |
Total params: 16,007 (62.53 КВ)
Trainable params: 15,623 (61.93 КВ)
Non-trainable params: 384 (1.50 KB)
Рис. 2. Архитектура искусственной нейронной сети для прогнозирования вектора коэффициентов перехода семи основных элементов
В рассматриваемом случае целевой вектор имеет вид:
tfaaet = (1, !.....1)Te R7.
Оптимизация технологических параметров процесса наплавки с целью достижения максимальных коэффициентов перехода легирующих элементов относится к классу задач, эффективно решаемых с использованием генетических алгоритмов в сочетании с предварительно обученными искусственными нейронными сетями, выступающими в роли функции оценки приспособленности [10, 11]. Выбор генетического алгоритма обусловлен тем, что обученная нейронная сеть выступает в данном случае в роли "черного ящика" и ее явный аналитический вид зависимости коэффициентов перехода от технологических параметров неизвестен. При этом вычисление градиента целевой функции через слои нейронной сети сопряжено с риском попадания в локальные минимумы при немонотонном характере зависимостей. Генетический алгоритм, являясь методом нулевого порядка, не требует вычисления производных и обеспечивает более широкий охват пространства поиска за счет стохастических операторов скрещивания и мутации, что снижает вероятность преждевременной сходимости к локальному оптимуму.
Диапазоны поиска задаются в исходных (ненормализованных) единицах измерения, а масштабирование с помощью RobustScaler выполняется непосредственно внутри функции оценки приспособленности перед подачей параметров на вход нейронной сети. Такой подход позволяет исключить экстраполяцию за пределы обучающей выборки и обеспечивает достоверность прогнозов нейронной сети. Дополнительно, оператор клипирования в процедуре мутации гарантирует, что все особи популяции на протяжении всего эволюционного процесса остаются в пределах допустимой области.
Реализация генетического алгоритма включала в себя следующие этапы [12]:
-
1) Инициализация популяции;
-
2) Оценка приспособленности;
-
3) Селекция;
-
4) Скрещивание;
-
5) Мутация;
-
6) Элитизм;
-
7) Формирование нового поколения;
-
8) Итерация.
Функция приспособленности определяется как среднеквадратическая ошибка (MSE) между прогнозируемыми нейронной сетью коэффициентами перехода и целевым вектором ^аг9<е = (1,1, .„, 1)Те R7, соответствующим задаче максимизации всех семи коэффициентов перехода. Параметры алгоритма приведены в табл. 1.
Таблица 1. Параметры генетического алгоритма
|
Параметр |
Значение |
|
Размер популяции N pop |
20 |
|
Число поколений N gen |
50 |
|
Вероятность скрещивания P c |
0.8 |
|
Вероятность мутации P m |
0.2 |
|
Доля элитных особей |
20 % (4 особи) |
|
Размер турнира k |
5 |
|
Диапазон поиска |
Iд: 400–600 А; Hв: 30–50 мм; φTi: 0.1–0.4 мм |
Оценка общей точности работы разработанного алгоритма прогнозирования коэффициентов перехода легирующих элементов и степени его соответствия заданному целевому вектору представлена в табл. 2 и на рис. 3. Как следует из графической зависимости (рис. 3), после 10-го поколения наблюдается существенное улучшение приспособленности особей, оцениваемой значением среднеквадратичной ошибки.
Таблица 2. Общая точность алгоритма
|
Лучшая приспособленность (MSE) |
0.053 |
|
Средняя абсолютная ошибка |
0.1925 |
|
Среднеквадратичная ошибка |
0.1866 |
|
Максимальная абсолютная ошибка |
0.3837 |
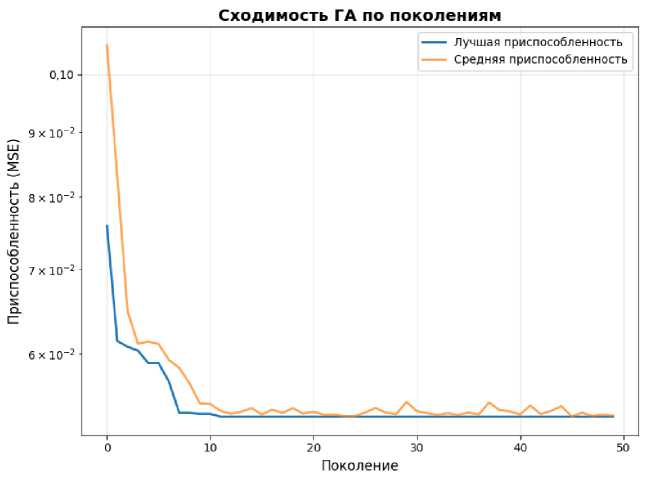
Рис. 3. Сходимость приспособленности алгоритма по поколениям и по показателю среднеквадратичной ошибки (MSE)
Сравнение коэффициентов перехода при базовом и оптимальном режимах приведе но в табл. 3.
Таблица 3. Сравнение коэффициентов перехода при базовом и оптимальном режимах наплавки
|
Элемент |
Базовый режим |
Оптимальный режим |
Прирост, % |
|
Ti |
0.456 |
0.596 |
+30.7 |
|
Mn |
0.658 |
0.710 |
+7.9 |
|
Ni |
0.867 |
0.904 |
+4.3 |
|
Cr |
0.884 |
0.933 |
+5.5 |
|
C |
0.744 |
0.837 |
+12.5 |
|
Mo |
0.951 |
1.00 |
+5.2 |
|
Si |
0.528 |
0.593 |
+12.3 |
|
Среднее |
0.727 |
0.796 |
+11.2 |
Результаты
В результате работы алгоритма оптимизации определены технологические режимы, обеспечивающие максимальные значения коэффициентов перехода легирующих элементов. Оптимальные параметры соответствуют следующим значениям: сила тока наплавки – 400 А, вылет электрода – 30 мм, фракционный состав ферротитана в сердечнике порошковой ленты – 0.4 мм. Как следует из полученных результатов, оптимизация входных технологических параметров с применением генетического алгоритма позволила увеличить коэффициенты перехода в среднем на 11.2 % по всем семи легирующим элементам.
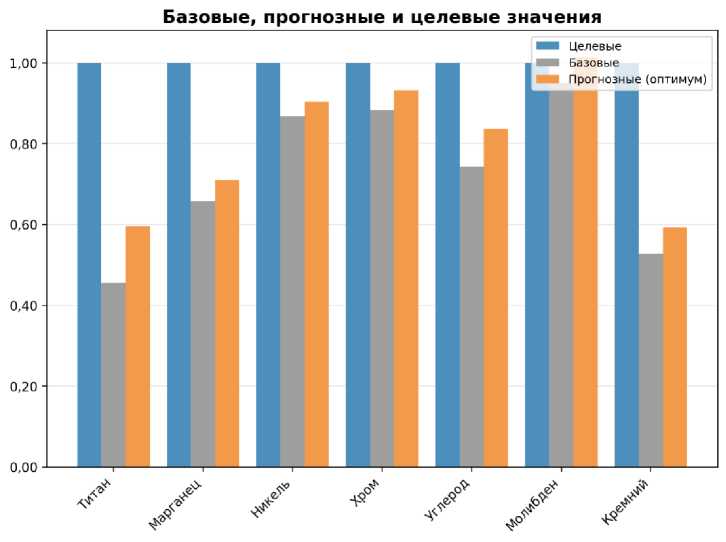
Рис. 4. Коэффициенты перехода легирующих элементов: базовый режим, прогноз при оптимальных параметрах и целевое значение
Базовые, прогнозные (при оптимальных параметрах) и целевые значения коэффициентов перехода представлены на рис. 4. Базовый режим соответствует прогнозу модели при средних значениях технологических параметров (сила тока – 500 А, вылет электрода – 40 мм, фракционный состав ферротитана – 0.25 мм). Из графической зависимости следует, что для всех семи легирующих элементов прогнозные значения превышают базовые, при этом наибольшее относительное приближение к целевому уровню достигается для никеля, хрома и молибдена, тогда как для титана и кремния, несмотря на заметный прирост относительно базового режима, сохраняется наибольший разрыв с целевым значением. Для молибдена прогнозируемое значение коэффициента перехода достигает верхней физической границы, равной 1.00, которая соответствует полному переходу элемента из электрода в наплавленный слой и не может быть превышена.
С целью проверки результатов оптимизации выполнено сравнение прогнозируемых нейронной сетью коэффициентов перехода с фактическими значениями, полученными при наплавке с оптимальными входными параметрами (табл. 4).
Таблица 4. Сравнительная оценка фактических и прогнозируемых коэффициентов пере- хода при оптимальных входных параметрах
|
Химический элемент |
Коэффициент перехода элемента |
||
|
Фактические |
Прогнозируемые |
Отклонение, % |
|
|
Титан |
0.58 |
0.596 |
+2.8 |
|
Марганец |
0.56 |
0.710 |
+26.8 |
|
Никель |
0.94 |
0.904 |
-3.8 |
|
Хром |
0.95 |
0.933 |
-1.8 |
|
Углерод |
0.68 |
0.837 |
+23.1 |
|
Молибден |
0.97 |
1.00 |
+3.1 |
|
Кремний |
0.59 |
0.593 |
+0.5 |
Как следует из данных табл. 4, для пяти из семи рассматриваемых элементов (Ni, Cr, Mo, Si, Ti) расхождение между прогнозным и экспериментальным значениями не превышает 4 %, что подтверждает адекватность модели для элементов с низкой химической активностью. Повышенное отклонение для марганца (+26.8 %) и углерода (+23.1 %) связано с их природой как активных раскислителей. Фактический переход этих элементов в значительной степени зависит от окислительного потенциала атмосферы дуги, который не входит в число варьируемых параметров модели. Среднее отклонение прогноза от эксперимента по всем семи элементам составляет 8.8 %, однако без учета марганца и углерода данный показатель снижается до 2.4 %, что свидетельствует о высокой точности модели применительно к элементам, переход которых определяется преимущественно физическими, а не химическими механизмами взаимодействия. Устранение указанного ограничения путем включения дополнительных факторов в число входных параметров является перспективным направлением развития предложенного подхода.
Полученные результаты подтверждают эффективность применения генетического алгоритма в сочетании с искусственной нейронной сетью для прогнозирования состава наплавленного металла и оптимизации технологических параметров процесса наплавки. Предложенный подход позволяет определять такие режимы обработки, при которых достигаются максимальные значения совокупности коэффициентов перехода легирующих элементов, и может быть использован при разработке интеллектуальных систем поддержки принятия решений для сварочного производства.
Заключение
Разработан алгоритм оптимизации технологических параметров, обеспечивающий достижение максимальных значений коэффициентов перехода основных легирующих элементов. В основе подхода лежит применение генетического алгоритма в сочетании с искусственной нейронной сетью, используемой для прогнозирования коэффициентов перехода.
Разработана архитектура искусственной нейронной сети, позволяющая учитывать совместное влияние технологических параметров на коэффициенты перехода легирующих элементов при наплавке и определять рациональные режимы обработки.
С использованием предложенной методологии определены оптимальные значения технологических параметров, обеспечивающие максимальные коэффициенты перехода легирующих элементов из электрода в наплавленный слой. Дальнейшее развитие подхода, связанное с дообучением модели и учетом допустимых технологических отклонений параметров, может повысить эффективность его практического применения и технико-экономические показатели процесса наплавки.
