
Исследование влияния технологических параметров процесса коаксиального фрезоточения на шероховатость обработанной поверхности изделий из алюминиевых сплавов
Рубрика: Технология
Статья в выпуске: 3 т.26, 2026 года.
Бесплатный доступ
Расчетными и экспериментальными методами исследованы особенности процесса коаксиального фрезоточения контурных поверхностей тел вращения изделий из алюминиевых сплавов. Установлено влияние режимов резания на высотные параметры шероховатости обработанной поверхности, а также на форму и размеры срезаемого слоя материала. Разработана кинематико-геометрическая модель процесса коаксиального фрезоточения, описывающая особенности формообразования обрабатываемой поверхности, и предложена методика расчета высоты остаточной микронеровности. Предложены новые конструкции концевых твердосплавных фрез с повышенной интенсивностью циклов срезания слоя материала заготовки. Показано, что в процессе коаксиального фрезоточения происходит непрерывное обновление участков режущей кромки зубьев фрезы в зоне резания, что способствует улучшению теплоотвода в системе «инструмент – заготовка» и, как следствие, повышению стойкости режущего инструмента. При этом результирующая скорость резания обеспечивается за счет сочетания вращательных движений инструмента и заготовки. По результатам аналитических и экспериментальных исследований установлены рациональные режимы резания при коаксиальном фрезоточении сложнопрофильных контурных поверхностей, обеспечивающие обработку с требуемой шероховатостью поверхности (Ra 0,45–0,8 мкм). Получены эмпирические зависимости, позволяющие прогнозировать значения параметров высотных шероховатостей Ra, Rz и Rmax при назначении технологических режимов обработки. Для повышения точности изготовления профильных поверхностей разработана оригинальная конструкция концевой фрезы из твердосплавного композита WC–Co–Al2O3. Проведенные исследования подтвердили эффективность и перспективность предложенного способа коаксиального фрезоточения, обеспечивающего повышение качества обработки, увеличение стойкости инструмента и возможность рационального выбора режимов резания при обработке сложнопрофильных контурных поверхностей изделий из алюминиевых сплавов.
Короткий адрес: https://sciup.org/147255038
IDS: 147255038 | УДК: 621.9 | DOI: 10.14529/engin260306
Investigation of the influence of tecgnological parameters of coaxial milling processes on the surface roughness of aluminium alloy components
The characteristics of the coaxial milling-turning process for contour surfaces of aluminum alloy bodies of revolution were investigated using computational and experimental methods. The nature of the influence of cutting parameters on the surface roughness of the machined part was determined as well as on the shape and dimensions of the material layer being removed. A kinematic-geometric model of the coaxial mill-turning process has been developed, describing the specifics of workpiece surface formation, and a method for calculating the height of residual surface roughness has been proposed. New designs for carbide end mills featuring an increased frequency of material removal cycles have also been proposed. It was shown that during coaxial turning milling, sections of the cutting edge of the cutter teeth in the cutting zone are continuously renewed, which helps reduce the temperature in the “tool-workpiece” system and, consequently, increases the tool life. The required cutting speed is ensured through a rational combination of rotational movements of the tool and workpiece. Based on the results of analytical and experimental studies, optimal cutting parameters have been established for the coaxial mill-turning of complex-profile contour surfaces, ensuring machining with the required surface roughness (Ra 0.45–0.8 µm). Empirical relationships have been established to predict the roughness parameters Ra, Rz, and Rmax when selecting cutting conditions. To improve the manufacturing accuracy of profiled surfaces, an innovative end mill design made of a cemented carbide composite has been developed a WC–Co–Al2O3 carbide composite. Studies have confirmed the effectiveness and potential of the proposed coaxial milling-turning method, which ensures improved machining quality, extended tool life, and the ability to select optimal cutting parameters when machining complex contoured surfaces on aluminum alloy components.
Текст научной статьи Исследование влияния технологических параметров процесса коаксиального фрезоточения на шероховатость обработанной поверхности изделий из алюминиевых сплавов
S.V. Filippov1,2, , A.S. Binchurov1, , Yu.I. Gordeev1, , 1 Siberian Federal University, Krasnoyarsk, Russia
В современном машиностроении одним из ключевых факторов повышения конкурентоспособности продукции является совершенствование технологических процессов механической обработки деталей. Повышение требований к точности размеров, качеству поверхностного слоя и производительности обработки требует внедрения новых технологических решений и методов обработки резанием [1–5].
Одним из наиболее перспективных направлений развития современных технологий является применение высокоскоростной обработки. Использование высоких скоростей резания позволяет существенно увеличить производительность обработки, снизить температурно-силовые характеристики процесса резания и улучшить качество обработанной поверхности [6–12].
Особое значение высокоскоростная обработка приобретает при обработке алюминиевых сплавов, которые широко применяются в различных отраслях промышленности, включая авиационную, автомобильную, приборостроительную и аэрокосмическую отрасли. Популярность алюминиевых сплавов обусловлена их низкой плотностью, высокой удельной прочностью, хорошей коррозионной стойкостью и высокой технологичностью. Благодаря сочетанию этих свойств алюминиевые сплавы широко используются при изготовлении деталей сложной геометрии и ответственных конструкционных элементов.
Однако, несмотря на хорошие технологические свойства, обработка алюминиевых сплавов имеет ряд особенностей. К таким особенностям относятся высокая пластичность материала, склонность к налипанию материала на режущую кромку инструмента, образование длинной сливной стружки и возникновение наростов на инструменте. Эти явления могут ухудшать качество обработанной поверхности, увеличивать износ инструмента и др. Для повышения эффективности обработки алюминиевых сплавов применяются различные методы, включая использо- вание специальных режущих инструментов, применение оптимальных режимов резания, использование смазочно-охлаждающих жидкостей и внедрение новых технологических схем обработки [13–17].
Одним из таких перспективных направлений является применение метода фрезоточения. Применение высокоскоростного фрезоточения сложнопрофильным инструментом открывает широкие возможности для повышения эффективности обработки алюминиевых сплавов. Однако для успешного внедрения данной технологии необходимо проведение комплексных исследований, направленных на изучение особенностей процесса резания, влияния режимов обработки на качество контурных поверхностей тел вращения в технологических процессах производства деталей машин.
Целью работы является технологическое обеспечение качества обработки сложнопрофильных контурных поверхностей деталей тел вращения из алюминиевых сплавов в процессе фрезо-точения.
Особенности процесса коаксиального фрезоточения контурных поверхностей
При наружном коаксиальном фрезоточении инструменту сообщаются два взаимосвязанных движения: вращательное вокруг собственной оси со скоростью (V) и продольное перемещение (подача) вдоль оси обрабатываемой заготовки (Sпр).
Одновременно заготовка совершает вращательное движение вокруг собственной оси с круговой подачей (Sкр). При коаксиальной схеме обработки ось вращения инструмента располагается параллельно оси вращения заготовки. Кинематическая схема процесса коаксиального фрезо-точения представлена на рис. 1.
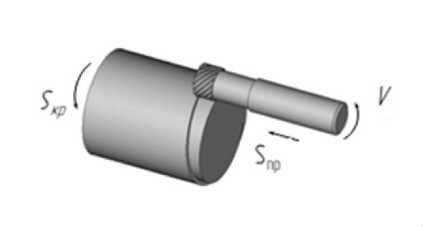
Рис. 1. Схема обработки сложнопрофильных контурных поверхностей при коаксиальном фрезоточении
Fig. 1. Schematic of the machining of complex-profile contour surfaces in coaxial mill-turing
Сочетание главного (V), вспомогательного (Sкр) и дополнительного (Sпр) движений, реализуемых при коаксиальной схеме обработки фрезоточением (см. рис. 1), расширяет технологические возможности процесса обработки сложнопрофильных контурных поверхностей, включая равноосные контуры с регулярной геометрией, а также циклоидальные и винтовые поверхности.
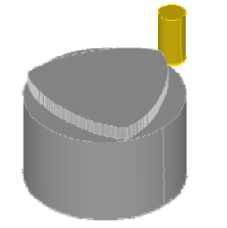
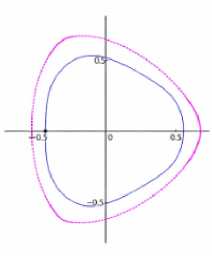
Разработана математическая модель, описывающая возможности применения процесса фре-зоточения при формообразовании сложнопрофильных поверхностей (рис. 2).
В разработанной модели процесса фрезоточения угловые скорости инструмента и заготовки задавались в качестве исходных параметров, на основе которых определялся профиль формируемой поверхности. При синтезе требуемой траектории обработки указанные параметры и их соотношения варьировались в заданных диапазонах от –500 до +500 мм.
a)
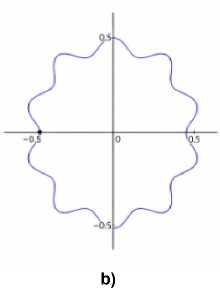
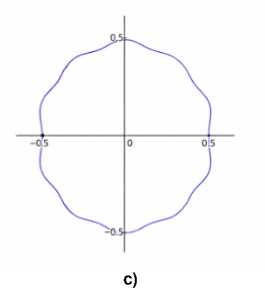
Рис. 2. Результаты моделирования сложнопрофильных поверхностей деталей (а–c), формирующиеся при коаксиальном фрезоточении
Fig. 2. Results of modeling complex-profile part surfaces of parts (a–c) formed during coaxial mill-turning
Кинематика относительного движения инструмента и заготовки описывается системой уравнений (1), а вращение заготовки представлено в виде соответствующей матрицы поворота (2). В дальнейшем рассмотрен частный случай, соответствующий отношению угловых скоростей инструмента и заготовки, равному 1/3: ω I = 2π/3, ω D = -2π, где ω I – угловая скорость вращения инструмента, рад/с; ω D – угловая скорость вращения заготовки, рад/с.
r ( t , dp) =
^ rIO COS( £ I t + dp ) + £ 0
V rIO COS( £ I t + dp) ?
л cos( a Dt )
M Z ( t ) = sin( ^ D t )
- sin( ^ Dt ) cos( a Dt )
0 0
0 л
1J
где rI – координаты точек перемещения инструмента, мм; δφ – расстояние между режущими кромками, мм; ε – расстояний между осью инструмента и заготовки (детали), мм.
Дискретность расчетов задавалась шагом параметра t . В зависимости от количества режущих зубьев фрезы ( z ) и шага между зубьями ( K ) изменяется угол поворота (δφ) – формула (4) и контур обрабатываемой поверхности (3)
r ( t, 8 Ф ) = Mz(t)T!( t, 8 Ф ), (3)
5 фк = ^££ . (4)
Результаты математического моделирования показывают, что процесс контурного коаксиального фрезоточения обеспечивает формирование различных профилей обрабатываемой поверхности (см. рис. 2). Примеры профилей и шероховатости поверхности, полученных фрезерованием при различных значениях числа зубьев ( z ) – рис. 2, 3.
Например, для равноосного контура (РК) в форме треугольника координаты точек (изменение угла фигуры равноширокой) могут быть определены по формулам p ( t ) = 9 – cos (3 t ).
Описание равноширокой кривой в соответствии с моделью производится путем определения координат точек x , y по формулам
x(t) = | (p(t) cos(t) + — p(t) sin(t) 10,07,(5)
V dt
y(t) = | (p(t) sin(t) + — p(t) cos(t) 10,07 .(6)
V dt
Технологическое обеспечение высокой точности и производительности обработки деталей способом коаксиального фрезоточения требует назначения рациональных режимов резания и применения современных конструкций многолезвийных твердосплавных фрез [18]. Более сложная кинематика процесса коаксиального фрезоточения, обусловленная одновременным вращением инструмента и заготовки, оказывает непосредственное влияние на величину расчетной остаточной микронеровности (Δℎ) (рис. 3).
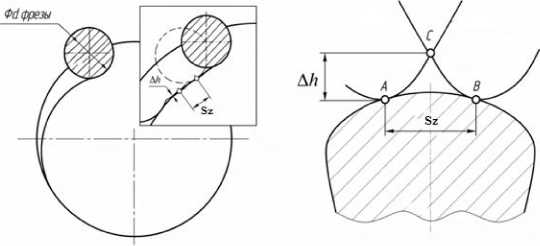
Рис. 3. Схема определения расчетной остаточной микронеровности ( ∆ )
Fig. 3. Diagram for determining the calculates residual microroughness ( ∆ )
Реальные микронеровности по форме и высоте отличаются от полученных экспериментально. По сравнению с расчетным реальный микропрофиль теряет свою регулярность и ≪∆ℎ
△ h =--

Определение шероховатости обработки поверхностей аналитическими методами нерационально, так как расчетная остаточная микронеровность не учитывает физико-механические свойства обрабатываемого и инструментального материала.
Методика и аппаратура проведения исследований
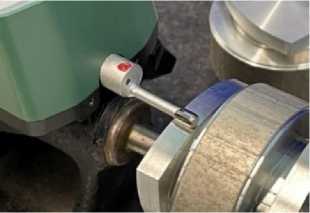
Экспериментальные исследования способа соосного (коаксиального) фрезоточения проводились на станке с числовым программным управлением DMG MORI CTX 310, с функцией фрезерования (рис. 4а). В качестве образцов использовали круг диаметром 40 мм из алюминиевого сплава АМг6, соответствующий требованиям ГОСТ 4784–2019.
С целью исследования обрабатываемости алюминиевых сплавов при фрезоточении были дополнительно разработаны конструкции многолезвийных концевых фрез, трёхмерные модели которых представлены на рис. 4b. Определены рациональные параметры режущей части усовершенствованных конструкций многолезвийных фрез для обработки конструкционных материалов и разработаны управляющие программы для изготовления опытных образцов инструмента на шлифовальных станках ANCA (см. рис. 4b).
В качестве заготовок использовали прутки из наноструктурированного твердосплавного композита WC–Co–Al 2 O 3 . Высокие показатели прочности, трещиностойкости и термической устойчивости используемого композита обеспечивают надежную работу многолезвийных фрез в условиях высокоскоростной обработки при воздействии переменных циклических нагрузок.
В качестве независимых переменных были приняты следующие параметры режимов резания: t – глубина резания 0,1…0,5 мм. Sz – подача инструмента на зуб фрезы 0,005…0,025 мм/зуб; S – подача инструмента на один оборот фрезы мм/об; V – скорость резания инструмента 37,68….94,2 м/мин; n ф – число оборотов фрезы, 1200…3000 об/мин.
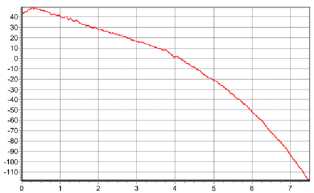
Влияние режимов резания на качество поверхности оценивалось на образцах с использованием профилографа – профилометра Insize (рис. 5).
Влияние режимов резания на параметры шероховатости Ra – среднее арифметическое отклонение профиля; – высота неровностей профиля по десяти точкам; Rmax – наибольшая высота профиля в соответствии с ГОСТ 2789–73. Для анализа влияния зависимости режимов резания на параметры шероховатости использовались полученные значения Ra, Rz, Rmax и соответствующие им режимы резания в логарифмической шкале (X = lg(x); Y = lg(y)). На основе обработки экспе- риментальных данных получены эмпирические зависимости параметров шероховатости обработанной поверхности от режимов резания и определены зависимости от всех режимов резания: Ra, Rr Rmax(t, S, v= = cr tk^ • sk^ • Vk^.
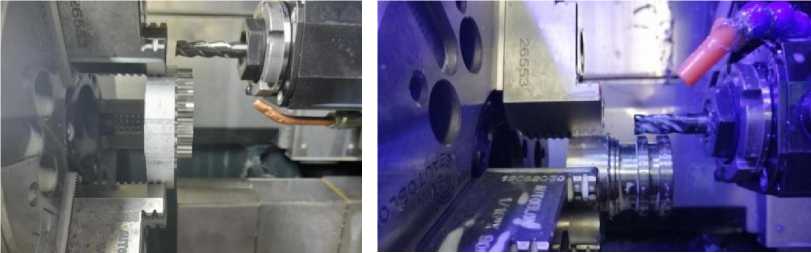
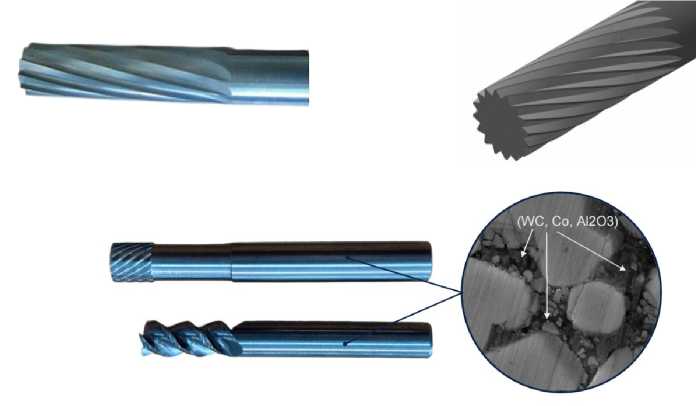
Рис. 4. Экспериментальное оборудование и режущий инструмент:
а – токарно-фрезерный станок с ЧПУ DMG MORI CTX 310; b – геометрия режущей части цельной твердосплавной концевой фрезы для обработки алюминиевых сплавов
Fig. 4. Experimental equipment and cutting tool:
a – DMG MORI CTX 310 CNC turning-milling machine; b – geometry of the cutting part of a solid carbide end mill for machining aluminum alloys
R a = 0,724 мкм, R z = 3,286 мкм, R max = 3,433 мкм
Рис. 5. Контроль параметров шероховатости
Fig. 5. Monitoring of roughness parameters
Достоверность полученных результатов оценивалась с помощью методов математической статистики [19, 20].
Определение влияния режимов резания на параметры шероховатости при коаксиальной обработке алюминиевого сплава
Для выявления функциональной взаимосвязи между режимами резания и высотными параметрами шероховатости поверхности при обработке образцов из алюминиевого сплава специально спроектированной концевой твердосплавной фрезой с режущей ленточкой переменной по направлению (волновой) проводились серии однофакторных экспериментов (табл. 1, 2).
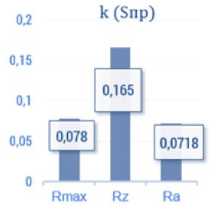
В результате проведения серии независимых экспериментов получены эмпирические зависимости, характеризующие влияние режимов резания на высотные параметры шероховатости Ra, Rz, R max (рис. 6).
3 и
4,5
3,5
2,5
3,71
3,17
2,7
0,45
0,1
2,74
5,19
4,62
3,98
3,99
4,55
2,97
0,57
0,2
0,3
3,51
0,64
*•
а)
3,45
0,65
0,75
R max = 5,544· t 0,218
Rz = 4,943· t 0,282
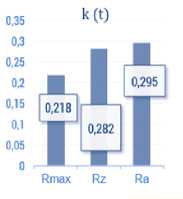
Ra = 0,898· t 0,295
0,4
0,5
0,6 t , мм
4,15
4,16
4,36
R max = 4,638· S 0,078
3,25
3,51
4,04
3,39
3,65
1,5
0,58
0,62
0,64
0,63
0,66
0,5
Rz = 4,316· S 0,165
0,05
0,15
0,25
0,35
Ra = 0,7032· S 0,0718
0,45 S , мм/об
b)
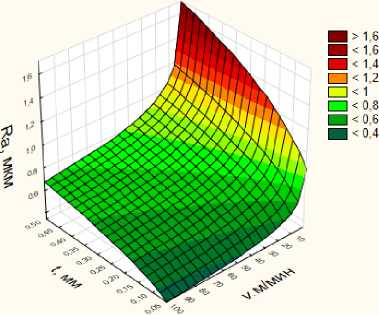
Рис. 6. Влияние режимов резания на параметры шероховатости ( у ^ А Ra, uRz, •R max) поверхности образцов АМг6: а – глубина резания t ; b – подача S ; c – скорость резания V ; d – график функции параметра Ra от глубины резания ( t ) и скорости ( V )
Fig. 6. Effect of cutting parameters on surface roughness values (y ^ ▲ Ra, uRz, •R max) for AMg6 alloy specimens: a – depth of cut t ; b – feed rate S ; c – cutting speed V ; d – plot of Ra versus depth of cut (t) and cutting speed ( V )
4,5
3,5
2,5
1,5
0,5
4,5
4,33 4,15 ..... 4,074,21
3,51 3,27 3,28 3,142,92
0,65 0,63 ,0,6 0,59
R max = 6,224· V –0,09
Rz = 6,651 · V –0,17
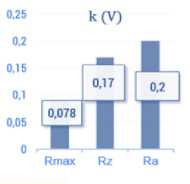
Ra = 1,368· V –0,2
115 V , м/мин
35 55 75 95
c)
График функции Raft, u) = 2,09 t02aev02
d)
Рис. 6. Окончание
Fig. 6. End
Таблица 1
Параметры шероховатости от эмпирических коэффициентов и степеней
Table 1
Roughness parameters based on empirical coefficients and degrees
|
Параметр шероховатости |
Глубина резания t , мм |
Подача на один оборот фрезы S , мм/об |
Скорость резания V , м/мин |
|||
|
С t \ |
kt |
С ’ \ |
ks |
Сv \ |
ky |
|
|
Ra , мкм |
0,898 |
0,295 |
0,732 |
0,072 |
1,368 |
–0,2 |
|
Rz , мкм |
4,943 |
0,282 |
4,316 |
0,165 |
6,651 |
–0,17 |
|
R max, мкм |
5,544 |
0,218 |
4,638 |
0,078 |
6,224 |
–0,09 |
В эмпирической формуле для определения шероховатости поверхности учитываются значимые факторы процесса резания:
Ra=2,427·t°, 296 · S°, 072 · 7-0, 1998 , Rz=13,831·t°, 283 · S°, 166 · y-o, 175 , Rmax=9,673·t°, 218 · S°, 079 · y-o, 092 ․
Значение коэффициента Стьюдента
Value of the Student's t-distribution coefficient
Таблица 2
Table 2
|
Параметр шероховатости |
Коэффициент Стьюдента, t крит (0,05; 3) = 3,182 |
||
|
Глубина резания t , мм |
Подача на один оборот фрезы 5, мм/об |
Скорость резания V , м/мин |
|
|
Ra, мкм |
10,0424 |
5,2169 |
4,2273 |
|
Rz, мкм |
3,6982 |
5,1658 |
4,8092 |
|
Rmax, мкм |
1,956* |
2,6878* |
2,8113* |
* Не обеспечивается достоверность 95 %
По результатам анализа эмпирических коэффициентов наибольшее влияние на высотные параметры шероховатости оказывает глубина резания. При коаксиальном фрезоточении обеспечивается высокий уровень качества поверхности по параметрам шероховатости, что позволяет исключить необходимость в дополнительных чистовых операциях.
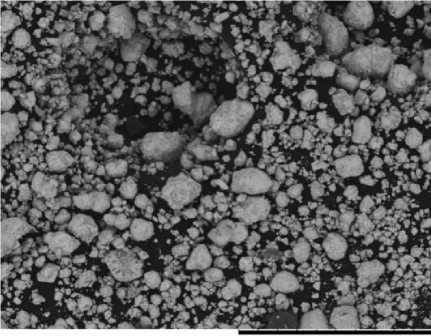
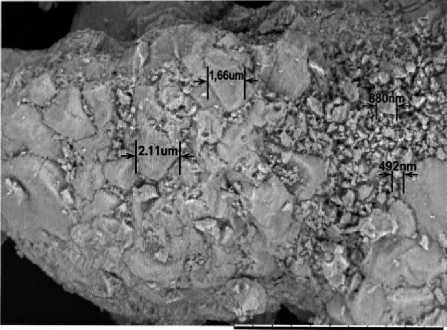
Дополнительным подтверждением эффективности процесса высокоскоростного коаксиального фрезоточения послужили результаты электронно-микроскопического исследования морфологии образующейся стружки. Структура стружки, формируемой при обработке алюминиевого сплава многолезвийной концевой твердосплавной фрезой, представлена на рис. 7 [21]. Установлено, что размеры стружки находятся в диапазоне от 2 до 50 мкм. Более детальный анализ показал, что частицы наибольших размеров представляют собой агломераты, сформированные из отдельных фрагментов размером 480–880 нм (рис. 7b).
TM-1D0O *400 200 um
а)
TM-1000.
x8,0k 10 um
b)
Рис. 7. Морфология элементной алюминиевой стружки, полученной при коаксиальном фрезоточении
Fig. 7. Morphology of an elemental aluminum chip obtained by coaxial turn-milling
Результаты экспериментальных исследований подтверждают эффективность применения разработанных многолезвийных твердосплавных фрез при высокоскоростной обработке деталей из алюминиевых сплавов. Использование разработанного инструмента обеспечивает высокое качество обработанной поверхности, сопоставимое с показателями, достигаемыми при применении современных отечественных и зарубежных аналогов.
Заключение
При математическом моделировании процесса коаксиального фрезоточения и проведении экспериментальных исследований использовалась разработанная конструкция многолезвийной фрезы, обеспечивающая более высокую интенсивность и частоту циклического срезания поверх- ностного слоя, что способствует повышению производительности процесса и улучшению качества обработанной поверхности.
Разработанные аналитические зависимости, реализованные с использованием программного комплекса MathCAD, позволили исследовать влияние режимов резания, геометрических параметров режущей части инструмента (включая профиль и число режущих зубьев), а также кинематики относительного движения в системе «инструмент – заготовка» на формирование профиля обработанной поверхности и ее параметров шероховатости. Экспериментальными методами установлены функциональные взаимосвязи между технологическими параметрами процесса коаксиального фрезоточения и шероховатостью обработанных сложнопрофильных поверхностей.
Предложены новые эмпирические расчетные формулы, устанавливающие взаимосвязи высотных и шаговых параметров шероховатости в зависимости от режимов резания при обработке профильных поверхностей деталей из алюминиевых сплавов многолезвийными конструкциями фрез.
