
Обоснование технологических параметров процесса лазерной гравировки древесины
Журнал: Resources and Technology @rt-petrsu
Рубрика: Полная статья
Статья в выпуске: 3 т.23, 2026 года.
Бесплатный доступ
В статье представлены результаты проведённых исследований, связанных с выбором оптимальных технологических параметров для гравировки полупроводниковым лазером малой мощности. Гравировка на экспериментальных образцах, изготовленных из массива древесины сосны, ели, берёзы, бука, клёна, а также из фанеры, выполнялась при одинаковых заданных настройках лазера и показала, что с увеличением числа проходов повышается глубина и ширина гравировки для всех представленных материалов. Самые большие значения глубины гравировки наблюдались у древесины ели (от 0,8 до 2 мм), самые маленькие — у древесины бука (0,35—0,9 мм). Это доказывает то, что существенное влияние на результат гравировки оказывает порода древесины. Результаты исследований показали, что берёза является одной из оптимальных пород для лазерной гравировки, что обусловлено совокупностью её физических, химических и анатомических свойств, обеспечивающих хорошую «читаемость» гравировки. Также для гравировки хорошо подходит фанера (хорошая обрабатываемость, чистый рез). Лабораторные измерения глубины и ширины гравировки экспериментальным и расчётным способами, а также визуальное тестирование качества гравированных изображений на пробных образцах при разных значениях мощности, скорости и шага позволили выявить рекомендуемые технологические параметры гравировки для древесины и древесных материалов при использовании полупроводникового лазера малой мощности. Представленные в статье результаты могут стать основой для дальнейших исследований в области обоснования и выбора оптимальных режимов и параметров процесса лазерной гравировки.
Короткий адрес: https://sciup.org/147255172
IDS: 147255172 | УДК: 674.02 | DOI: 10.15393/j2.art.2026.9863
Justification of technological parameters of the laser engraving process of wood
This article presents the results of research related to selecting the optimal (recommended) process parameters for engraving with a low-power semiconductor laser. Engraving on experimental wood samples of pine, spruce, birch, beech, maple, and plywood was performed using the same laser settings. The results showed that increasing the number of passes increased the depth and width of the engraving for all materials. The greatest engraving depths were observed for spruce (0.8 to 2 mm), and the smallest for beech (0.35—0.9 mm). This demonstrated that the wood species significantly influenced the engraving result. Research results have shown that birch was one of the optimal woods for laser engraving, due to its combination of physical, chemical, and anatomical properties, ensuring good engraving “legibility”. Plywood was also well suited for engraving (good workability, clean cut). Laboratory measurements of the engraving depth and width using experimental and computational methods, as well as visual testing of the quality of engraved images on test samples at different power, speed, and pitch values, allowed us to identify the recommended engraving process parameters for wood and wood-based materials using a low-power semiconductor laser. The results presented in this article can form the basis for further research into the substantiation and selection of optimal laser engraving modes and parameters.
Текст научной статьи Обоснование технологических параметров процесса лазерной гравировки древесины
Древесина — конструкционный материал природного происхождения, который хорошо обрабатывается различными способами: точением, резанием, сверлением, строганием и пр. Среди современных способов обработки выделяют лазерную резку и гравировку.
Лазерная гравировка — процесс нанесения рисунков, текстов или узоров на поверхность древесины путём точечного испарения или удаления частей материала лазерным лучом. При этом древесина подвергается термическому воздействию, вследствие чего в зоне обработки происходят физические и химические изменения [1—3].
Различают растровую и векторную гравировку. Растровое изображение — графическое изображение, состоящее из массива сетки пикселей (точек) различных цветов, которые имеют одинаковый размер и форму. Лазерная головка движется в данном случае построчно (как принтер). Используется для гравировки фотографий, сложных рисунков и др. Векторное изображение — это способ представления графических объектов и изображений в компьютерной графике, основанный на математическом описании элементарных геометрических объектов, таких как точки, линии, окружности и др. Лазер движется по траекториям, заданным векторной графикой [1—4].
Для качественной лазерной гравировки немаловажное значение приобретает выбор программ для подготовки макетов и программ для управления станком. Среди основных программных продуктов для создания макетов выделяют CorelDRAW, Adobe Illustrator, Adobe Photoshop и др. CorelDRAW — это векторный редактор, который стал фактически стандартом в индустрии лазерной обработки. Его удобство в том, что он отлично работает с контурами и замкнутыми линиями, что необходимо станку. Adobe Illustrator — ещё один популярный векторный редактор, часто используемый дизайнерами и профессионалами различных отраслей. Он хорош для создания сложных, детализированных макетов, в т. ч. с использованием разнообразных шрифтов и кривых. Adobe Photoshop — программа растровая. В лазерной гравировке она незаменима для обработки изображений и фотографий. Существуют и полностью бесплатные альтернативы. Например, Inkscape — это векторный редактор с открытым кодом. Его функционал несколько скромнее, чем у платных аналогов, но для базовых задач по созданию макетов для фанеры его вполне достаточно [5].
С помощью программ управления оператор конвертирует макет в последовательность команд и настраивает ключевые параметры лазерной обработки. К наиболее известным и часто использующимся в практике программам относятся: LightBurn, RDWorks, LaserGRBL, AutoLaser, CutLabX и др. [5].
Вопросы, связанные с исследованием технологических параметров лазерной резки и гравировки древесины, представлены в научных работах М. М. Черных, М. Ю. Деминой, З. И. Кормщиковой [1—4], W. S. Irlanto, J. Kúdela и др. [6—12].
В современных исследованиях рассматриваются вопросы сравнительного анализа режимов лазерной обработки древесины различными типами лазеров [13—16], учёта влияния режимов лазерного гравирования на эстетическую ценность изделий из древесины [1], [2], [9], использования лазерного облучения для изменения внешнего вида (цвета) поверхности древесины для дизайнерских решений [10] и пр.
Наиболее эффективными видами лазеров для обработки древесины (резки и гравировки) являются углекислотный, твёрдотельный (неодимовый) и полупроводниковый [3], [12—16]. Преимуществами применения для древесины углекислотного лазера являются: высокая эффективность поглощения излучения органическими соединениями (целлюлоза, лигнин); возможность регулировки глубины реза за счёт изменения параметров излучения; широкий диапазон мощности для различных задач (от тонкой гравировки до сквозной резки); относительно низкая стоимость оборудования [12—16].
Неодимовые лазеры обладают следующими преимуществами: возможность работы с отражающими поверхностями; гибкость в выборе длины волны (ИК и видимый спектр); высокое качество маркировки твёрдых пород древесины; точность позиционирования луча (степень соответствия заданной траектории). Однако существуют и ограничения: высокая стоимость обслуживания; необходимость водяного охлаждения; сложная настройка по сравнению с CO 2 -лазерами; ограниченная применимость для массива древесины [15].
Основными преимуществами полупроводниковых (диодных) лазеров являются: компактность; излучатель имеет большой ресурс работы (до 10000—30000 ч); доступная стоимость. Полупроводниковый лазер позволяет создавать контрастные изображения на различных породах древесины и древесных материалах (берёза, сосна, фанера, МДФ и др.) с высокой детализацией (точность до 0,05 мм) за счёт малого диаметра пятна фокусировки и возможности варьирования параметров излучения. Однако для глубокой объёмной резьбы или работы с толстыми заготовками эффективность диодного лазера ниже, чем у CO 2 -аналога [3], [16].
Несмотря на широкое применения лазеров в промышленности и быту, научное обоснование технологических параметров лазерной обработки, в т. ч. лазерной гравировки, для различных пород древесины раскрыто недостаточно. При выборе оптимальных параметров лазерной гравировки основная проблема заключается в поиске баланса между мощностью лазера, скоростью перемещения лазерной головки, частотой импульсов и шагом линии (интервалом) для конкретного материала.
Обозначенная проблема позволила определить объект и цель исследования. Объектом исследования выступает процесс лазерной гравировки древесины. Цель исследования — выявить оптимальные технологические параметры для процесса лазерной гравировки древесины (на примере гравировки полупроводниковым лазером малой мощности).
В соответствии с выделенным объектом и сформулированной целью в исследовании решались следующие задачи:
1. Изготовить образцы из древесины хвойных и лиственных пород, а также древесного материала — фанеры для последующей лазерной гравировки.
2. Выполнить гравирование поверхности образцов при одинаковых параметрах настройки лазера.
3. Определить глубину и ширину гравирования расчётным и экспериментальным способами и соотнести полученные значения.
4. Сформулировать рекомендации по выбору оптимальных технологических параметров лазерной гравировки для различных пород древесины и фанеры.
2. Материалы и методы
Для экспериментальных образцов подобраны как хвойные, так и лиственные, мягкие и твёрдые породы: сосна, ель, берёза, бук, клён, а также древесный материал — фанера берёзовая ФК. Размеры образцов: 50 × 50 × 10 мм. Образцы вырезались на ленточнопильном станке из массива древесины (брусков), а также из листа фанеры толщиной 10 мм эксплуатационной влажности 8—10 %. Влажность определялась с помощью влагомера марки Condtrol Hydro-Tec 3-14-020.
Материал для образцов — без сучков, трещин и других видимых пороков и дефектов. Поверхности образцов чистые, тщательно отшлифованы. На каждом из образцов выполнено 5 гравировок в виде линий длиной 20 мм с разным числом проходов: от одного до пяти (фото 1). Выборка составила по 5 образцов для каждой породы древесины и фанеры.
Гравирование выполнялось с помощью полупроводникового лазерно-гравировального станка ARTILUME U1 (фото 2) с одинаковыми режимами гравировки для всех образцов: мощность составила 100 %, скорость гравировки 0,0017 м/с. Управление станком осуществлялось программой CutLabX.
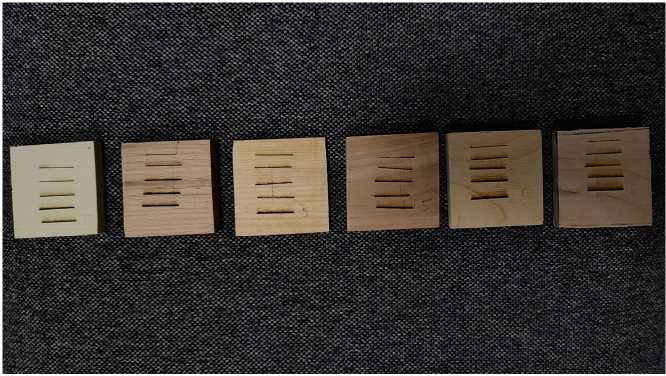
Фото 1. Образцы ели, бука, сосны, берёзы, фанеры и клёна (слева направо) [фото автора]
Photo 1. Samples of spruce, beech, pine, birch, plywood and maple (left to right)
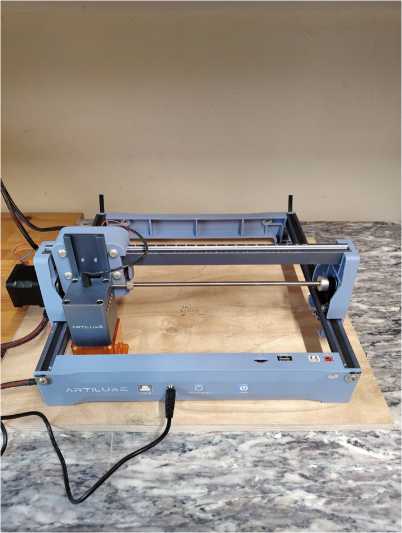
Фото 2. Лазерно-гравировальный станок ARTILUME U1 [фото автора]
Photo 2. Laser engraving machine ARTILUME U1
Определение глубины гравировки проводилось тремя способами: профилометром ПРОФИ-130, микроскопом МПБ-2 (на срезах образцов) и теоретическим расчётом.
Для измерения выходной мощности лазера применялся дисковый аттенюатор 1/100 и калориметр ИМО-2Н. Измеренное значение мощности составило 1 Вт, что не соответствует заявленной производителем станка мощности лазерного излучения в 3 Вт.
При теоретическом расчёте глубину лазерной гравировки определяли исходя из уравнения теплового баланса, связывающего подведённую энергию с затратами на нагрев, фазовые переходы (плавление и испарение) и потери, и вычисляли по формуле
, A x P h =-----------------------,
Df x V x c x pxAT где: A — поглощательная способность поверхности древесины (0,7—0,95); P — падающая на поверхность мощность излучения (1 Вт); Df — диаметр сфокусированного лазерного пятна (0,0004 м); ρ — плотность древесины (кг/м3); V — скорость перемещения лазерного луча (0,0017 м/с); с — удельная теплоёмкость древесины (2000 Дж/(кг^К)); A T — разность температур испарения древесины (абляции) и комнатной температуры (800° К (Кельвина)) [4].
В формуле произведение Df × V показывает линейное тепловыделение (погонную энергию); C × ρ — объёмная теплоёмкость древесины; C × ρ × T — удельная объёмная энергия фазового перехода (испарения).
При измерении профилометром (фото 3) глубина гравировки определялась как максимальная глубина профиля (Rt).
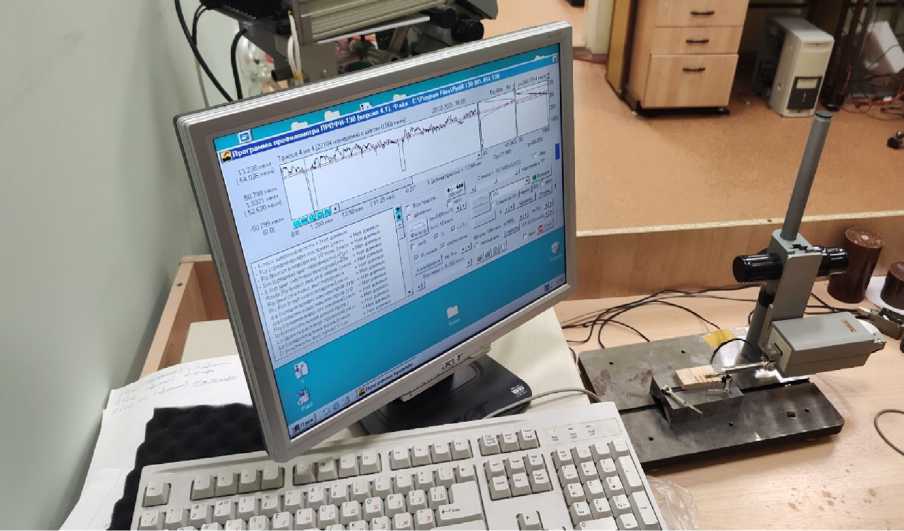
Фото 3. Измерение глубины гравировки профилометром ПРОФИ-130 [фото автора]
Photo 3. Measuring the engraving depth with the PROFI-130 profilometer
Измерение глубины и ширины гравировки выполнялось также с помощью микроскопа МПБ-2 (фото 4 и 5).
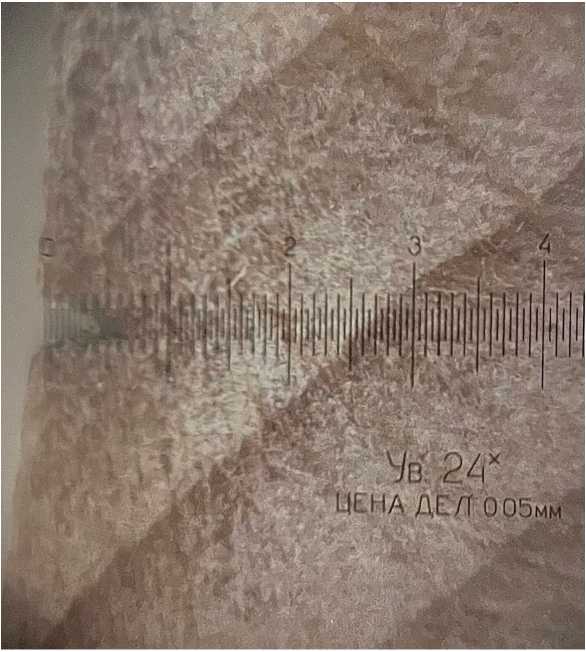
Фото 4. Измерение глубины гравировки микроскопом МПБ-2 [фото автора]
Photo 4. Measuring the engraving depth with the MPB-2 microscope
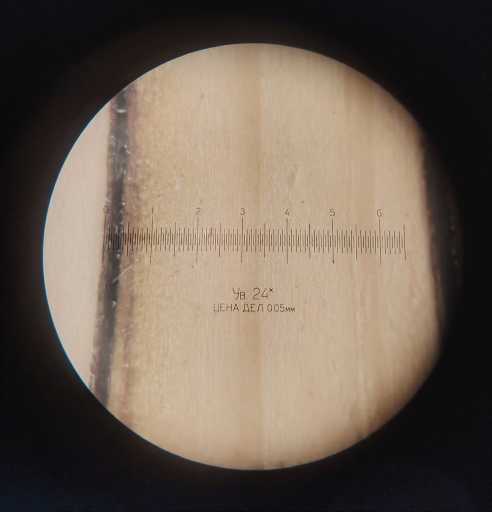
Фото 5. Измерение ширины гравировки микроскопом МПБ-2 [фото автора]
Photo 5. Measuring the engraving width with the MPB-2 microscope
Статистическая обработка экспериментальных данных проводилась на ПК с использованием пакета прикладных программ Excel. Определялись среднеквадратичное отклонение трёх измеренных значений глубины гравировки (при измерении профилометром, микроскопом и теоретическим расчётом по приведённой формуле) и коэффициент вариации.
3. Результаты
Результаты проведённого исследования представлены в таблицах 1—3.
Таблица 1. Глубина гравировки древесины и древесных материалов
Table 1. The depth of engraving on wood and wood-based materials
|
Порода древесины (древесный материал) |
Число проходов лазерной головки |
||||
|
1 |
2 |
3 |
4 |
5 |
|
|
Глубина гравировки, мм |
|||||
|
Берёза |
0,2 ± 0,025 |
0,5 |
0,65 |
0,7 |
1,1 |
|
Клён |
0,5 ± 0,06 |
0,6 |
0,7 |
0,8 |
0,9 |
|
Сосна |
0,7 ± 0,13 |
0,7 |
0,75 |
0,85 |
1,2 |
|
Ель |
0,8 ± 0,15 |
1,0 |
1,5 |
1,7 |
2,0 |
|
Бук |
0,35 ± 0,044 |
0,45 |
0,6 |
0,8 |
0,9 |
|
Фанера берёзовая ФК |
0,2 ± 0,02 |
0,5 |
0,6 |
0,7 |
1,0 |
Таблица 2. Ширина гравировки древесины и древесных материалов
Table 2. The width of the engraving on wood and wood-based materials
|
Порода древесины (древесный материал) |
Число проходов лазерной головки |
||||
|
1 |
2 |
3 |
4 |
5 |
|
|
Ширина гравировки, мм |
|||||
|
Берёза |
0,1 |
0,15 |
0,25 |
0,4 |
0,55 |
|
Клён |
0,2 |
0,25 |
0,3 |
0,4 |
0,6 |
|
Сосна |
0,4 |
0,5 |
0,55 |
0,6 |
0,7 |
|
Ель |
0,1 |
0,2 |
0,3 |
0,4 |
0,5 |
|
Бук |
0,1 |
0,25 |
0,3 |
0,45 |
0,6 |
|
Фанера берёзовая ФК |
0,2 |
0,35 |
0,4 |
0,5 |
0,7 |
Анализ данных, отражённых в таблицах 1 и 2, показывает, что с увеличением числа проходов повышается глубина и ширина гравировки для всех представленных пород и фанеры. Самые большие значения глубины гравировки наблюдаются у ели (от 0,8 до 2 мм), самые маленькие — у бука (0,35—0,9 мм). При гравировке твёрдых пород (клён, бук), ввиду высокой плотности древесины, выжженные линии получаются тёмными и чёткими. При гравировке образцов ели и сосны наблюдается выделение смолы. Из-за смолы поверхность темнеет неравномерно, гравировка распределяется пятнами.
Анализ среднеквадратичных отклонений при измерении глубины гравировки тремя вышеописанными способами для одного прохода лазерного луча (см. таблицу 1) показал относительный разброс данных (коэффициент вариации) для глубины гравировки относительно среднего значения в пределах 10—19 %. Такой разброс (до 20 %) считается умеренным или средним для производства. В нашем случае он связан с неточностями измерений глубины гравировки профилометром и примерным расчётом теоретической глубины по приведённой формуле.
При измерении глубины гравировки профилометром из-за пористой структуры и волокон древесины профилограмма имеет высокий уровень «шума». Точность измерений снижает и отсутствие плоского «дна» гравированной канавки (особенно у мягких пород древесины). Более высокая точность измерений наблюдалась при использовании микроскопа МПБ со встроенной шкалой.
Лабораторные измерения глубины и ширины гравировки различными способами на экспериментальных образцах, а также визуальное тестирование качества гравированных изображений на пробных образцах при разных значениях мощности, скорости и шага позволили выявить рекомендуемые технологические параметры гравировки для древесины и древесных материалов при использовании полупроводникового лазера малой мощности, представленные в таблице 3.
Таблица 3. Рекомендуемые параметры лазерной гравировки древесины полупроводниковым лазером мощностью 3 Вт
Table 3. Recommended parameters for laser engraving of wood using a 3 W semiconductor laser
|
Породы древесины (древесный материал) |
Мощность лазерного излучения (процент от номинальной мощности) |
Скорость перемещения лазерной головки, мм/мин* |
Интервал (шаг гравировки), мм |
|
Мягкие породы |
80 % |
800—1000 |
0,1 |
|
Твёрдые породы |
100 % |
400—600 |
0,1 |
|
Фанера берёзовая ФК |
100 % |
700—900 |
0,1 |
* Примечание . В управляющей станком программе скорость гравировки задаётся в единицах измерения мм/мин. При теоретическом расчёте глубины гравировки по формуле следует использовать м/с.
4. Обсуждение и заключение
Проведённое исследование позволяет сделать следующие обобщающие выводы и рекомендации:
-
1. Протестированный полупроводниковый лазерно-гравировальный станок показал свою эффективность как для научных и учебных целей (исследование параметров гравировки древесины), так и для решения производственных задач (изготовление сувенирной продукции из древесины).
-
2. Особое внимание при выполнении гравировальных работ должно уделяться операции по измерению глубины и ширины гравировки (на тестовых образцах). Наиболее технологичным решением этой задачи является использование микроскопа со встроенной шкалой измерений.
-
3. Существенное влияние на результат гравировки оказывает порода древесины. Мягкие породы характеризуются лёгкостью гравирования при низкой мощности, но склонны к обугливанию из-за высокой пористости, что требует правильного подбора скорости обработки для получения чистого контура. Твёрдые породы и фанера требуют большей мощности или многократных проходов, однако обеспечивают более чёткие края и меньшую зону теплового влияния, позволяя создавать глубокий рельеф с минимальной деформацией. Гравировка хвойных пород сопровождается выделением смолы при нагреве лазером и неравномерным прожигом.
-
4. Берёза является одной из оптимальных пород для лазерной гравировки, что обусловлено совокупностью её физических, химических и анатомических свойств. В древесине берёзы содержится оптимальное содержание лигнина (20—25 %). Это обеспечивает хороший баланс прочности, пластичности и обрабатываемости. При гравировке под воздействием лазерного луча лигнин быстро карбонизируется, что даёт темный, практически чёрный, цвет.
-
5. Также для лазерной гравировки хорошо подходит фанера ФК, слои которой склеены между собой клеем на основе карбомида. Данный клей хорошо поддаётся воздействию лазерного луча, чисто режется и не выделяет токсичных веществ (в отличие от влагостойкой фанеры ФСФ, где используются фенольные клеи).
-
6. Предоставленные в исследовании рекомендуемые технологические параметры для гравировки древесины (на примере использования полупроводникового лазера малой мощности) могут стать основой для дальнейших научных изысканий в области обоснования и выбора оптимальных режимов и параметров данного процесса.
И на контрасте с белым цветом древесины берёзы как раз и обеспечивается высокая «читаемость» гравировки.
