
Оптимизация состава и свойств легких материалов на основе жидкого стекла
Журнал: Нанотехнологии в строительстве: научный интернет-журнал @nanobuild
Рубрика: Строительное материаловедение
Статья в выпуске: 4 т.18, 2026 года.
Бесплатный доступ
Введение. Применение алюмосиликатных микросфер делает возможным получение легких обжиговых материалов повышенной прочности. Использование в качестве связующего жидкого стекла позволяет получать изделия при температуре обжига 400 оС, что значительно снижает энергозатраты по сравнению с керамическими материалами. Цель исследований, изложенных в статье, заключалась в разработке и апробации методики оценки свойств обжиговых изделий на основе жидкого стекла и силикатных микросфер, а также выбора оптимальных рецептурных и технологических параметров. Методы и материалы. В качестве связующего используется жидкое стекло плотностью 1400 кг/м3, а в качестве легкого заполнителя – алюмосиликатные микросферы. Исследование свойств изделий осуществлялось по нормативным методикам. Проведение эксперимента осуществлялось с использованием статистических и цифровых методов. Результаты. Разработана методика прогнозирования свойств обжиговых изделий, и на основании ее применения решены рецептурные и технологические задачи. Установлено, что если нужно получить изделие с наибольшей прочностью при сжатии, то наиболее приемлемым будет состав, содержащий 34% жидкого стекла, а давление формования должно составлять 4,6 МПа. В этом случае прочность на сжатие составит 16,2 ± 0,6 МПа; средняя плотность 711 ± 38 кг/м3 и теплопроводность 0,0114 ± 0,0006 Вт/(моС). Снижение прочности на сжатие при 75 циклах замораживания и оттаивания (по сравнению с прочностью сухих образцов) составляет 8–11%, а при 100 циклах – 11–14%. Обсуждение. В основе формирования свойств и структуры материала лежат процессы: равномерного распределения, вяжущего по поверхности гранул с подпрессовкой системы и кристаллизация вяжущего в процессе обжига с формированием прочных контактов между гранулами. Заключение. Обжиговые материалы на основе микросфер имеют более развитую поверхность единого порового пространства, что оказывает влияние на их водопоглощение, а следовательно, на прочность, теплопроводность и эксплуатационную стойкость.
Короткий адрес: https://sciup.org/142248526
IDS: 142248526 | УДК: 691.421 | DOI: 10.15828/2075-8545-2026-18-4-447-456
Optimization of the composition and properties of lightweight materials based on liquid glass
Introduction. The use of aluminosilicate microspheres makes it possible to produce lightweight, high-strength fired materials. The use of liquid glass as a binder allows products at a firing temperature of 400 °C, significantly reducing energy consumption compared to ceramic materials. The aim of the research presented in the article was to develop and test a method for assessing the properties of fired products based on liquid glass and silicate microspheres, as well as to select optimal formulation and process parameters. Methods and materials. Liquid glass with a density of 1400 kg/m³ is used as a binder, and aluminosilicate microspheres are used as a lightweight filler. The properties of the products were studied according to standard methods. The experiment was conducted using statistical and numerical methods. Results. A method for predicting the properties of fired products has been devel-oped, and formulation and process problems have been solved based on its application. It has been established that for a product with the highest compressive strength, the most suitable composition would be one containing 34% liquid glass, and the molding pressure should be 4.6 MPa. In this case, the compressive strength will be 16.2 ± 0.6 MPa; the average density is 711 ± 38 kg/m3 and the thermal conductivity is 0.0114 ± 0.0006 W/(moC). The decrease in compressive strength after 75 freeze-thaw cycles (compared to the strength of dry samples) is 8–11%, and after 100 cycles – 11–14%. Discussion. The formation of the properties and structure of the material is based on the processes of uniform distribution of the binder over the surface of the gra-nules with the pressing of the system and crystallization of the binder during the firing process with the formation of strong contact between the granules. Conclusion. Firing materials based on microspheres have a more developed sur-face of a single pore space, which affects their water absorption, and, consequent-ly, strength, thermal conductivity and operational durability.
Текст научной статьи Оптимизация состава и свойств легких материалов на основе жидкого стекла
Бессонов И.В., Жуков А.Д., Медведев А.А., Малова Э.А., Говряков И.С. Оптимизация состава и свойств легких материалов на основе жидкого стекла. Нанотехнологии в строительстве. 2026;18(4):447–456. – EDN: OEHSKW.
Bessonov I.V., Zhukov A.D., Medvedev A.A., Malova E.A., Govryakov I.S. Optimization of the composition and properties of lightweight materials based on liquid glass. Nanotechnologies in Construction. 2026;18(4):447–456. – EDN: OEHSKW.
В ограждающих, в том числе самонесущих или несущих, конструкциях зданий достаточно широкий сегмент занимают легкие материалы, такие как ячеистые бетоны, бетоны на легких и особолегких заполнителях, пустотный керамический кирпич и их аналоги [1–3]. Изделия относят к группе теплоизоляционно-конструкционных, имеющих среднюю плотность от 400 до 1000 кг/м3 и прочность на сжатие от 2,0 до 8 МПа. Изделия этой группы могут изготавливаться на различных минеральных связующих (модифицированных гипсовых, глинах, портландцементе и его аналогах и пр.). Стабилизация структу-
Nanotechnologies in construction
Нанотехнологии в строительстве
2026; 18 (4): 447–456
Nanob
СТРОИТЕЛЬНОЕ МАТЕРИАЛОВЕДЕНИЕ
ры этих материалов может происходить в условиях естественного твердения тепловой или тепловлажностной обработки, обжига [4–6]. Материалы этой группы имеют относительно невысокую теплопроводность, что делает возможным изготавливать в умеренных климатических регионах конструкции с минимальным дополнительным утеплением, а в регионах с теплым климатом – без дополнительного утепления при сохранении в помещениях достаточного уровня комфортности [7–9].
Керамические строительные изделия (в том числе облегченные или легкие) относятся к группе обжиговых материалов, у которых получение керамического черепка происходит при температурах от 950–1100 °С (в зависимости от свойств используемого сырья и вида модифицирующих добавок) [10–12]. Это предопределяет высокую энергоемкость технологических процессов, что сказывается на энергоэффективности конструкций. С учетом существующего состояния экономики в качестве основных критериев энергетической эффективности рассматриваются долговечность конструкций, обусловленная эксплуатационной стойкостью материалов и корректностью проектных решений; обеспечение комфортных условий в помещениях, то есть оптимального температурно-влажностного режима; снижение отрицательной нагрузки на окружающую среду и пожарная безопасность, а также снижение энергетических затрат на изготовление изделий [13–15]. Одним из путей снижения этих затрат является получение изделий, имеющих меньшую температуру обжига.
Отметим также, что применение легких поризо-ванных материалов, относящихся к теплоизоляционно-конструкционным, позволяет реализовывать однослойные конструкции, обладающие как достаточными прочностными характеристиками, так и удовлетворительным термическим сопротивлением [16–18]. Перспективным является использованием особолегких заполнителей: легкого керамзита, пеностекла, минеральных капсул и микросфер.
Микросферы изготавливают из различных материалов; некоторые из них являются отходами других производств. Алюмосиликатные микросферы – это полые частицы с преобладающим диаметром 100–200 мкм и толщиной стенок до 10% от диаметра. Сферы находятся в тесном взаимодействии с веществом минеральной матрицы и выполняют роль либо мелкого заполнителя или наполнителя, либо структурирующего элемента [19–21]. С точки зрения возможности получения легких материалов с пониженной энергоемкостью изготовления, перспективным является использования в качестве вещества, образующего матрицу жидкого стекла [22–24]. Формирование пористости матрицы может осуществляться газо- или пенообразованием, а также за счет введения силикатных микросфер, подобранных по фракционному составу [25, 26].
Предварительным анализом информации установлено, что достижение оптимальных показателей по энергетической эффективности во многом определяется затратами на изготовление изделий, а также материало- и трудоемкостью изготовления конструкций с нормативным термическим сопротивлением. Исходя из анализа сформулирована цель исследования, которая заключается в разработке и апробации методики оценки свойств обжиговых изделий на основе жидкого стекла и силикатных микросфер, а также выбора оптимальных рецептурных и технологических параметров.
МАТЕРИАЛЫ И МЕТОДЫ
В качестве связующего использовалось жидкое стекло плотностью 1400 кг/м3. Алюмосиликатные микросферы применены в качестве заполнителя. Химический состав микросфер представлен в основном оксидами кремния, алюминия и железа: SiO – 55÷65%; Al О – 25÷33%; Fe О – 1÷6%. Насыпн2ая плотность м2ик3росфер 360 кг/м2 3;3прочность на сжатие при 50% уровне разрушения составляет 15,0 МПа, а теплопроводность – 0,08–0,1 Вт/(м·оС); водопо-глощение невысокое; сорбционная влажность – до 0,3 % мас.
Технология получения строительного материала на основе жидкого стекла и микросфер включает следующие операции: приготовление однородной смеси жидкого стекла с микросферами; формование под давлением; распалубку, обжиг. Лабораторные образцы изготавливают формованием с подпрессовкой. Величина давления оптимизируется в процессе эксперимента. Изделия сушат до влажности не более 2% и обжигают в лабораторной печи по режиму: подъем температуры до 100 °С – 15 мин, выдержка при 100 °С – 10 мин, поднятие температуры до 420 °С – 30 мин, выдержка при температуре 420 °С – 60 мин. Остывание печи – нормальное. Структуры материалов изучали с помощью электронного микроскопа.
Предварительный расчет состава материала на жидкостекольном вяжущем и алюмосиликатных микросферах осуществлялся по методу геометрических аналогий и предполагаемой упаковки компонента сферической формы. Максимальную упаковку микросфер, с учетом их полидисперсности и преобладающего размера 100–200 мкм, принимали равной 0,73÷0,8. Определяли отношение объема пустот к объему микросфер:
Vпуст / Vмикр = 0,27/0,73÷0,2/0,8 = 0,37÷0,25. (1)
Nanotechnologies in construction
Нанотехнологии в строительстве
2026; 18 (4): 447–456
Nanob
СТРОИТЕЛЬНОЕ МАТЕРИАЛОВЕДЕНИЕ
Рассматривались два возможных варианта струк-турообразования. По первому варианту (объемного омоноличивания) межсферические пустоты заполнялись полностью жидким стеклом. Отношение содержания жидкого стекла к массе микросфер принималось равным 0,27. По второму варианту (контактное омоноличивание) это соотношение принималось равным 0,20. С учетом зависимости (1) и средней плотности компонентов (для микросфер 600 кг/м3 и 1400 кг/м3 – для жидкого стекла) соотношение между массами жидкого стекла и микросфер определялось следующим образом:
М ж.с / М микр = ( С ж.с · ρ ж.с )/( С микр · ρ микр ).
Разработка методики определения рационального состава материала на жидкостекольном связующем, а также прогнозирование его свойств осуществлялось с применением статистических методов планирования и цифровых методов обработки результатов эксперимента [27–29]. Система «вяжущее–микросфе-ры», двухкомпонентное содержание этих компонентов дает 100%, поэтому эти факторы взаимозависимы и с точки зрения статистического планирования приняты факторы: Х1 – содержание жидкого стекла, % по массе и Х2 – давление прессования. В качестве функций отклика приняты средняя плотность (У1) и прочность на сжатие (У2).
Условия эксперимента представлены в таблице 1. В эксперименте была принята полная квадратичная матрица D-оптимального плана. В каждой строке плана опыт повторялся 5 раз ( n = 5). Для снижения вероятности влияния помех и неучтенных факторов использовался метод рандомизации последовательности опытов.
РЕЗУЛЬТАТЫ И ОБСУЖДЕНИЕ
Уравнения регрессии получены в результате обработки экспериментальных данных, которая осуществлялась в программе Statistika. Значимость коэффициентов полиномов устанавливалась сравнением с доверительными интервалами: по прочности на сжатие (∆b2) – 0,2 МПа, по средней плотности (∆b1) – 3 кг/м3. Получены следующие уравнения ре- грессии, действительные в интервалах изменения (области определения) варьируемых факторов (см. табл. 1):
– для средней плотности
У1 = 610 + 36Х1 + 68Х2 + 22Х1Х2 – 12Х22; (3)
– для прочности на сжатие
У2 = 11,8 + 2,2Х1 + 2,8Х2 + 0,8Х1Х2 – 0,4Х22. (4)
Установлено, что в рассматриваемом интервале варьируемых факторов усредненные значения теплопроводности материала являются функцией средней плотности, близкой линейной. При этом необходимо учитывать отклонение от средних значений. Принято, что распределение значений близко к одномодальному распределению Гаусса, а значимая ошибка эксперимента не превышает 10%.
Графическая интерпретация полученных зависимостей заключается в построении на основе алгебраических полиномов (3) и (4) графиков функций У1 = f 2 (Х1, Х2) Х1 = f 1 (Х2, У2) и объединения их в номограмму (рис. 2). Номограмма состоит из трех секторов: в первом (I) секторе осуществляется оценка по средней плотности; во втором (II) – по прочности на сжатие, в третьем (III) – по теплопроводности.
Прямая задача цифрового моделирования заключается в предсказании свойств изделий в зависимости от рецептурных и технологических параметров; обратная задача – в определении значений рецептурных и технологических параметров, в зависимости от задаваемых характеристик изделия. Пример решения прямой задачи показан на рис. 1 синими линиями. Задаем расход жидкого стекла 31% и давление при формовании 3,0 МПа. В секторе I на оси ординат отмечаем точку 31% и проводим через сектора I и II прямую параллельную оси абсцисс. В секторе I на пересечении с прямой давлений (Р = 3,0 МПа) получаем точку «а», из которой проводим прямую параллельную оси ординат в секторах I и III. На пересечении с графиком теплопроводности получаем точку «b», из которой опускаем перпендикуляр на ось теплопроводности и получаем значение теплопроводности 0,095 Вт/(м·°С). Продлеваем пря-
Таблица 1. Условия двухфакторного эксперимента
|
Наименование фактора |
Символ Х i |
Среднее значение фактора, Xi |
Интервал варьирования, ΔХ i |
Значения фактора на уровнях |
|
|
–1 |
+1 |
||||
|
Содержание жидкого стекла, % по массе |
Х1 |
30 |
6 |
24 |
36 |
|
Давления формования, МПа |
Х2 |
3,4 |
1,8 |
1,6 |
5,2 |
Nanotechnologies in construction
Нанотехнологии в строительстве
2026; 18 (4): 447–456
Nanob
СТРОИТЕЛЬНОЕ МАТЕРИАЛОВЕДЕНИЕ
р=з,4
P=5,2.
а я s
я
24 0X1,012
1,8 2,7 3.° 3,4 4,3 5,2
Давление формования, МПа
Й 0,011
о 0,095 И а. 0,090
5 0,08
) 555 600 610 665 720
Средняя потность, кг/м3
Рис. 1. Номограмма для решения прямой (синие линии) задачи цифрового моделирования: α – среднее значение результата; β – отклонение от среднего значения мую до оси средней плотности и получаем значение средней плотности, равное 554 ± 28 кг/м3. В секторе II из точки Р = 3,0 Мпа проводим прямую параллельную оси ординат до пересечения с прямой (ас) и получаем значение прочности на сжатие, равное 10,0 ± 0,5 МПа. Получаем, что при содержании жидкого стекла 31% по массе и давлении при формовании 3,0 МПа прочности изделия на сжатие составит 10,0 ± 0,5 МПа, средняя плотность 600 ± 20 кг/м3, теплопроводность 0,095 ± 0,005 Вт/(м·°С).
Обратная задача цифрового моделирования решается путем проверки полученных результатов, осуществляется в контрольных сериях эксперимента (табл. 2). В качестве оценочного параметра принята средняя плотность изделия. Условия эксперимента представлены в столбцах 2 и 3. Результаты определения и расчета средней плотности образцов в столбцах 4–6; результаты определения и расчета прочности на сжатие образцов приведены в столбцах 7 и 8.
Средняя ошибка эксперимента по средней плотности составила 2,6%, что меньше установленной при использовании статистических методов (5%). Расчетные значения по прочности можно определить либо из номограммы (рис. 1), либо с использованием алгебраического полинома (4); расчетное значение теплопроводности определяем по третьему сектору номограммы.
Если нужно получить изделие с наибольшей прочностью при сжатии, то наиболее приемле- мым будет состав № 1. В этом случае прочность на сжатие составит 16,2 ± 0,6 МПа; средняя плотность 711 ± 38 кг/м3 и теплопроводность 0,0114 ± 0,0006 Вт/(м·°С). Если нужно получить изделие с наименьшей теплопроводностью, то выбирают состав № 9. В этом случае прочность на сжатие составит 8,6 ± 0,2 МПа; средняя плотность 538 ± 26 кг/м3 и теплопроводность 0,0086 ± 0,0003 Вт/(м·°С). Соотношение масс компонентов (формула 2) для композиции № 1 составит 1,37; а для композиции № 2–0,94.
Обжиговые материалы на основе жидкостекольного связующего и алюмосиликатных микросфер превосходят сопоставимые по плотности керамические изделия более чем в 2,5 раза, при этом температура обжига снижается от 1050 °С (для стеновой керамики) до 400 °С. Важным для теплоизоляционно-конструкционных материалов является изменение прочности при увлажнении, а также характеристики морозостойкости этих материалов. Прочность на сжатие образцов в сухом состоянии определяется по данным номограммы и в контрольных сериях эксперимента, при этом прочность на сжатие образцов в водонасыщенном состоянии снижается на 4–8%. Снижение прочности на сжатие при 75 циклах замораживания и оттаивания (по сравнению с прочностью сухих образцов) составляет 8–11%, а при 100 циклах – 11–14%. Результаты вполне удовлетворительные, при этом уменьшение снижения
Nanotechnologies in construction
Нанотехнологии в строительстве
СТРОИТЕЛЬНОЕ МАТЕРИАЛОВЕДЕНИЕ
2026; 18 (4): 447–456
Nanob
Таблица 2. Результаты контрольного эксперимента
В зависимости от соотношения компонентов и условий формования характеристики изделий на основе жидкого стекла и алюмосиликатных микросфер могут изменяться в значительных пределах. Оценку влияния варьируемых факторов на результат можно установить из анализа уравнений регрессии (3 и 4).
Увеличение содержания жидкого стекла в составе материала и увеличение давления при формировании образцов при неизменных режимах обжига ожидаемо способствуют повышению прочности изделий и возрастанию их средней плотности, что подтверждается коэффициентами при Х1 и Х2. При этом влияние фактора Х2 проявляется в большей степени при давлениях прессования ниже средних значений. При увеличении значений прессования более средних показателей увеличение прочности начинает проявляться в меньшей степени. Это связано с изменением структурных характеристик формуемой смеси и наличием порового пространства, формирующегося между ячейками. При малых расходах связующего в результате формования с подпрессовкой происходит уплотнение структуры смеси и снижение до минимума свободного (заполненного воздухом) объема межсферической пористости. Далее по мере роста давления начинается поверхностное смятие микросфер, и, можно предположить, что при давлениях, больших установленного интервалом варьирования, может происходить разрушение микросфер и снижение прочности материала.
Значимый коэффициент при Х1Х2 показывает положительное влияние парного взаимодействия, что делает возможным предполагать наличие синергетического эффекта от совместного влияния расхода жидкого стекла и давления прессования. Этот эффект может быть обусловлен условиями адгезии на поверхностях контакта «гранула-минеральная матрица».
Установлена взаимосвязь между содержанием связующего и давлением при формовании (рис. 2). При давлении формования 5 МПа имеет явно выраженное «плато». Увеличение содержания связующего сверх 31% не приводит к увеличению прочности образцов на сжатие. При меньшем давлении при формовании прочность не стабилизируется с увеличением дозировки жидкого стекла, при этом ее рост становится более плавным. Если в интервалах содержания связующего от 24 до 31% скорость прироста прочности составляет 5,4–5,5 МПа/%, то в интервале от 31 до 35% – 0,4–0,5 МПа/%. Уменьшение содержания связующего менее 31% приводит к падению прочности. Полученные результаты вполне коррелируются с результатами статистического анализа и являются признаками достижения оптимальной стабильности системы «отвержденное жидкое стекло – алюмосиликатные микросферы».
Структура обожженного изделия характеризуется рядом особенностей, проявляющихся как на макро-, так и микроуровнях. На макроуровне проявляется тот факт, что плотность материала на рассматриваемой области определения факторов не зависит от количества связующего. Это обусловлено отсутствием раздвижки зерен микрозаполнителя, которое можно оценить на микроуровне (рис. 3). Толщина прослоек новообразований между алюмосиликат-
Nanotechnologies in construction
Нанотехнологии в строительстве
2026; 18 (4): 447–456
Nanob
СТРОИТЕЛЬНОЕ МАТЕРИАЛОВЕДЕНИЕ
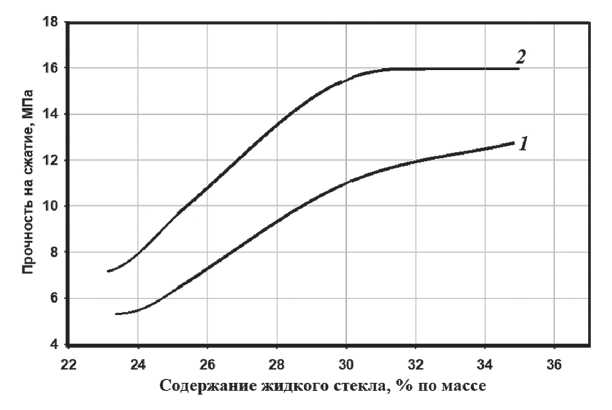
Рис. 2. Зависимость прочности на сжатие от содержания связующего при давлении формования: 1 – 3,2 МПа;
2 – 5,0 МПа
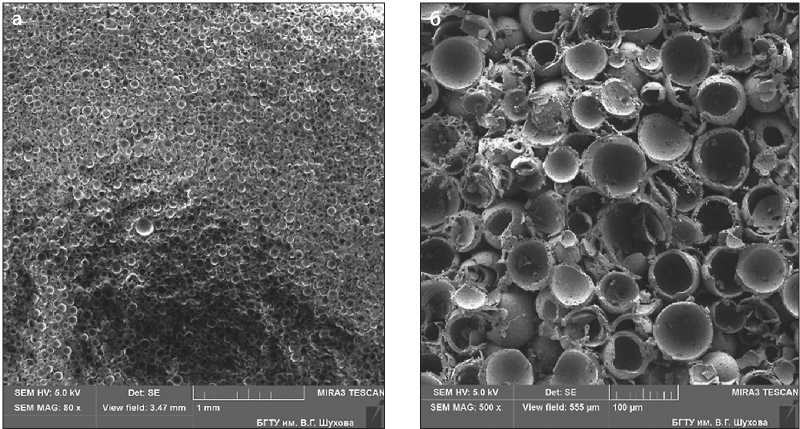
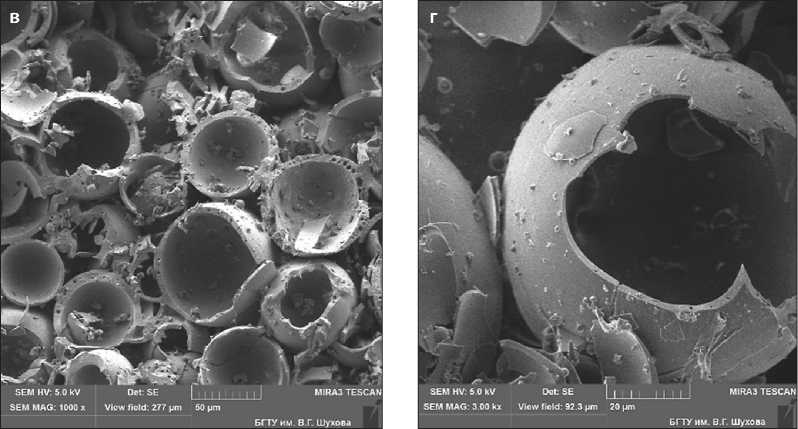
Рис. 3. Микроструктура материалов на основе микросфер и жидкого стекла при увеличении от 80х до 3000х: а – 80х; б – 500х; в – 1000х; г –3000х
Nanotechnologies in construction
Нанотехнологии в строительстве
2026; 18 (4): 447–456
Nanob
СТРОИТЕЛЬНОЕ МАТЕРИАЛОВЕДЕНИЕ
ными микросферами (частицами микрозаполнителя) минимальна. Такая толщина не препятствует формированию контактной структуры связывания микрозаполнителя, то есть имеет место контактное омоноличивание микросфер.
Регулирование межзерновой пустотности способствует оптимизации структуры материала, а следовательно, и его свойств. Подобное регулирование осуществляется как за счет изменения содержания связующего компонента, так и за счет давления, создающегося при формировании изделий. Первоначально происходит распределение связующего в тонких пленках по поверхности микросфер с заполнением поверхностного рельефа этих частиц. При этом возможно незначительное повышение плотности смесей за счет контракции, в основе которой лежит действие капиллярных сил. В дальнейшем при увеличении содержания связующего заполняются межъячейковые полости. Приложение внешнего давления способствует сближению частиц микрозаполнителя и уменьшению пористости. Ограничивающим фактором повышения величины прессования является прочность поверхностного слоя микросфер и прочность микросфер, разрушение которых не является желательным.
Структура отвержденной системы «отвержденное связующее – микросферы» является основой формирования свойств изделий. Прочность изделий определяется прочностью компонентов системы и прочностью адгезионного контакта. Новообразования от затвердевшего связующего хорошо закристаллизованы и сконцентрированы в зоне контакта частиц заполнителя между собой. Ввиду высокой адгезии слабым местом в системе становится оболочка микросфер, по которым происходит разрушение.
Плотность, теплопроводность, водопоглоще-ние и морозостойкость материала формируются за счет структуры его порового пространства. Поровая структура материала складывается из межзерновых пустот и объема пор, герметично изолированного внутри микросфер. Пористость матрицы (отвержденной в результате обжига жидкого стекла) незначительна, и ее величина не превышает статистической погрешности. Эти факторы и определяют относительно невысокую плотность и теплопроводность материала. Водопоглощение материала обусловлено наличием незамкнутых ячеек в межпоровом пространстве. Отметим, что в результате проникновения влаги в материал его теплопроводность повышается.
Морозостойкость изделий достаточно высокая и объясняется демпфирующими свойствами материала при замораживании. Влага не проникает в ми- кросферы, на которые мороз не оказывает влияния, а частично заполняет макропоры. Объем микросфер в материале составляет около 70–80%, а разрушение от мороза приходится только на связующее и поверхности контакта связующего с микросферами. Следовательно, общая потеря прочности от мороза незначительна.
Обжиговые изделия на основе жидкого стекла и алюмосиликатных микросфер могут применяться в качестве стеновых конструкционно-теплоизоляционных материалов. В регионах с умеренным и теплым климатом дополнительная теплоизоляция может не применяться, как и многослойные конструкции. Это сделает возможным оптимизацию строительного процесса как по расходам материалов и по трудоемкости, так и по цене. Эти факторы наравне с относительно невысокой температурой обжига также способствуют повышению энергетической эффективности применяемых конструкций.
ЗАКЛЮЧЕНИЕ
В зависимости от соотношения компонентов и условий формования характеристики изделий на основе жидкого стекла и алюмосиликатных микросфер могут изменяться в значительных пределах. Увеличение содержания жидкого стекла в составе материала и увеличение давления при формировании образцов при неизменных режимах обжига ожидаемо способствуют повышению прочности изделий. Морозостойкость изделий объясняется демпфирующими свойствами материала при замораживании. Снижение прочности на сжатие при 75 циклах замораживания и оттаивания (по сравнению с прочностью сухих образцов) составляет 8–11%, а при 100 циклах – 11–14%. Результаты вполне удовлетворительные, при этом уменьшение снижения прочности может быть достигнуто при оптимизации режимов обжига материала.
Обжиговые материалы на основе жидкостекольного связующего и алюмосиликатных микросфер превосходят сопоставимые по плотности керамические составы более чем в 2,5 раза. В регионах с умеренным и теплым климатом дополнительная теплоизоляции может не применяться, равно как и многослойные конструкции. Это сделает возможным оптимизацию строительного процесса как по расходам материалов и по трудоемкости, так и по цене. Отметим, что для этих регионов определяющим являются показатели комфортности: температура и влажность в помещении, разница температур между внутренней поверхностью ограждающей конструкции и помещением.
Nanotechnologies in construction
Нанотехнологии в строительстве
СТРОИТЕЛЬНОЕ МАТЕРИАЛОВЕДЕНИЕ
2026; 18 (4): 447–456
Nanob
