
Оптимизация технологических параметров экструдирования рапсового жмыха для получения высокобелкового корма с защищенным белком
Журнал: Вестник Красноярского государственного аграрного университета @vestnik-kgau
Рубрика: Пищевые технологии
Статья в выпуске: 6, 2026 года.
Бесплатный доступ
Цель исследования – определение оптимальных технологических параметров процесса экструдирования рапсового жмыха, частично обезжиренного методом гидродинамической кавитации. Рапсовый жмых получали путем двукратного отжима на электрическом маслопрессе для холодного и горячего отжима масла AKJP-2000 deluxe (Akitajp, Тайвань) при температуре отжима 50 °С. Семена рапса ярового произрастали в хозяйстве ООО «ОПХ Солянское», чья территория относится к Среднесибирскому плоскогорью, в пределах земледельческой части которого выделена Рыбинская котловина (в южной части). Уборку семян осуществляли на стадии полной спелости зерна (101–110-й день от всходов). Полученный жмых частично обезжиривали с применением гидродинамической кавитации и далее экструдировали. Исследуемыми технологическими параметрами являлись температура экструзии и влажность жмыха, функциями отклика – количество клетчатки, % а.с.м., и количество нерасщепляемого белка, % от общего белка. Для обоснования оптимальных параметров экструзии рапсового жмыха был использован статистический метод планирования экспериментов. В процессе экструдирования рапсового жмыха наблюдалось снижение количества клетчатки и повышение содержания нерасщепляемого белка. В результате математического моделирования процесса экструзии установлено, что основное влияние на количество клетчатки и содержание нерасщепляемого белка оказала температура экструзии. Показатель силы влияния температуры, рассчитанный как выраженное в процентах отношение факториальной суммы квадратов к общей сумме квадратов составил для клетчатки 89,65 % и для белка 87,64 %. Влажность экструдируемого жмыха оказывала значительно меньший эффект, показатель силы влияния составил 4,74 % для клетчатки и 3,81 % для белка. Так как для разработки кормов с защищенным белком базовым показателем является количество белка, нерасщепляемого в рубце, для экструдирования рапсового жмыха оптимальными параметрами являются температура процесса 130 °С и влажность жмыха 20 %, при этих параметрах концентрация нерасщепляемого белка максимальна – 77,39 %.
Короткий адрес: https://sciup.org/140316395
IDS: 140316395 | УДК: 665.117.2 | DOI: 10.36718/1819-4036-2026-6-293-310
Optimization of technological parameters of rapeseed cake extrusion to obtain a feed additive with protected protein
The objective of the study is to determine the optimal process parameters for extruding rapeseed cake partially defatted using hydrodynamic cavitation. The rapeseed cake was obtained by double pressing using an AKJP-2000 deluxe electric oil press (Akitajp, Taiwan) for cold and hot pressing at a pressing temperature of 50 °C. Spring rapeseed was grown on the Solyanskoye Agricultural Farm, a farm located in the Central Siberian Plateau, with the Rybinsk Basin (in the southern part) designated as its agricultural area. The seeds were harvested at full grain maturity (101–110 days after germination). The resulting cake was partially defat-ted using hydrodynamic cavitation and then extruded. The process parameters studied were extrusion tem-perature and cake moisture content, while the response functions were fiber content (% a.d.m.) and undigestible protein content (% of total protein). A statistical design of experiments (DSE) method was used to substantiate the optimal rapeseed cake extrusion parameters. During rapeseed cake extrusion, a de-crease in fiber content and an increase in undigestible protein content were observed. Mathematical model-ing of the extrusion process revealed that extrusion temperature had the primary influence on fiber content and undigestible protein content. The temperature effect, calculated as the factorial sum of squares to the total sum of squares, was 89.65 % for fiber and 87.64 % for protein, respectively. The moisture content of the extruded cake had a significantly smaller effect, with an effect of 4.74 % for fiber and 3.81 % for protein. Since the amount of rumen-undegradable protein is the key parameter for developing protein-protected feeds, the optimal parameters for rapeseed cake extrusion are a process temperature of 130 °C and a cake moisture content of 20 %. Under these parameters, the concentration of rumen-undegradable protein is at its maximum—77.39 %.
Текст научной статьи Оптимизация технологических параметров экструдирования рапсового жмыха для получения высокобелкового корма с защищенным белком
Введение. Полноценное белковое кормление крупного рогатого скота предусматривает обеспечение потребности организма животного в доступных для обмена аминокислотах. Одним из основных лимитирующих факторов является дефицит кормового белка и его нерациональный метаболизм в организме животных, при этом степень распадаемости протеина в рубце рассматривается как главный критерий оценки качества кормового белка, который определяет общую переваримость питательных веществ и эффективность использования азота корма животными [1–3].
Для решения данной проблемы были разработаны технологии производства кормовых добавок, позволяющие получать защищенный белок, пространственная конфигурация которого устойчива к воздействию протеолитических ферментов рубцовой микрофлоры и неспособна к распаду на аммиак и углеродную цепочку [4]. Такие кормовые добавки разработаны для снижения потерь белка при метаболизме в рубце крупного рогатого скота. Благодаря защите от распада в рубце содержащиеся в защищенных белках незаменимые аминокислоты попадают в кишечник коровы в достаточном количестве, что повышает продуктивность животного и обеспечивает высокое содержание жира и белка в молоке [5]. Таким образом, кормовые добавки с защищенным белком улучшают экономическую эффективность молочного животноводства.
В настоящее время основными способами снижения деградации белков и аминокислот в рубце являются: термическая обработка, химическая обработка, инкапсуляция, использование аналогов аминокислот и применение нанотехнологий [6].
Различные методы увеличения степени защиты белкового компонента исследуются уже в течение длительного времени, однако термическая обработка по прежнему остается наиболее простым и доступным способом, не уступая по эффективности химическим и биотехнологическим методам [7]. Одним из распространенных приемов повышения биодоступности кормового белка является экструдирование, представляющий собой термомеханический физический процесс, при котором материал подвергается баротермической обработке при резком повышении температуры и давления за короткое время. Передача тепла и давление вызывают структурные изменения в ингредиентах корма, такие как денатурация белка, солюбилизация волокон и желатинизация крахмала. Экструди-рование является широко используемым методом при производстве продуктов питания для человека и животных [8–12].
Перспективным видом сырья для получения кормовых добавок являются жмыхи и шроты масличных растений. Они содержат большое количество белков, минеральных веществ и углеводов и активно перерабатываются с получением кормовых и пищевых продуктов.
Рапсовый жмых представляет большой интерес для глубокой переработки благодаря большим объемам посевных площадей рапса и растущей мировой популярности рапсового масла, а также высокому содержанию в своем составе белка и клетчатки. В то же время рапсовый жмых содержит ряд антипитательных факторов – глюкозинолаты, фитиновую кислоту, фенольные соединения, количество которых снижается при термической обработке. Таким образом, применение технологии экструдирова-ния при переработке рапсового жмыха позволит повысить содержание нерасщепляемого белка и снизить количество антиалиментарных соединений в кормовых добавках.
Одним из препятствий, при переработке рапсового жмыха, полученного прессованием, является высокое содержание остаточного масла до 10–15 %. Высокая масличность может препятствовать эффективной обработке рапсового белка и затруднять процесс экструдирования. Для решения этой проблемы используют экстракцию органическими растворителями, позволяющую получать обезжиренный шрот. Альтернативным методом удаления остаточного масла, а также снижения антипитательных факторов в рапсовом жмыхе являются кавитационные технологии, в частности гидродинамическая кавитация [13]. Таким образом, сочетание технологии гидродинамической кавитации рапсового жмыха с последующим экструдированием представляет значительный интерес и может являться перспективным способом получения кормовых добавок с защищенным белком.
Цель исследования – определение оптимальных технологических параметров в процессе экструдирования рапсового жмыха, частично обезжиренного методом гидродинамической кавитации.
Задачи: оценка влияния температуры экструзии и влажности жмыха на содержание клет- чатки и нерасщепляемого белка; выявление силы влияния и взаимосвязи технологических параметров процесса экструдирования; определение оптимальной температуры экструзии и влажности жмыха.
Объекты и методы . Объект исследования – сорт рапса ярового отечественной селекции Сибирский (Новосибирск). Семена рапса ярового произрастали в хозяйстве ООО «ОПХ Солянское», чья территория относится к СреднеСибирскому плоскогорью, в пределах земледельческой части которого выделена Рыбинская котловина (в южной части). Хозяйство расположено в Канской лесостепной зоне. Уборку семян осуществляли на стадии полной спелости зерна (101–110-й день от всходов).
Рапсовый жмых получали путем двукратного отжима на электрическом маслопрессе для холодного и горячего отжима масла AKJP-2000 deluxe (Akitajp, Тайвань) при температуре отжима 50 °С. Гидродинамическую кавитацию осуществляли на роторном гидродинамическом кавитационном аппарате с рабочей камерой объемом 40 л, при гидромодуле 5 и продолжительности 30 мин. Применение предварительной кавитационной обработки рапсового жмыха за счет разрушения клеточных структур позволило снизить остаточную масличность рапсового жмыха, от 12 % в необработанном жмыхе до 4,75 % в жмыхе после кавитации.
Экструдирование частично обезжиренного рапсового жмыха проводилось в экструдере кормовом ЭК-5 при температуре 100–130 °С, примерное время нахождения сырья в рабочей зоне составляло 10 с.
Количественное определение клетчатки в образцах выполнялось по методу Веенде, для этого в пористый тигель помещали 1 г цеолита предварительно прокаленного при температуре 500 °С в течение 4 ч, далее производили навеску пробы в количестве от 1 до 3 г предвари- тельно высушенной при температуре 50 °С и затем измельченной и пропущенной через сито с размером отверстия 1 мм, после этого тигли помещали в гнезда автоматического анализатора клетчатки (FIWE Advance Fiber Auto Extractor, фирма Velp Scientifica).
Содержание нерасщепляемого белка определяли по ГОСТ 28074-89 «Корма растительные. Метод определения растворимости сырого протеина». Сущность метода заключается в обработке продукта буферным раствором, близким по химическому составу к рубцовой жидкости жвачных животных, последующем удалении раствора и определении содержания нерастворимого азота. Растворимость сырого протеина определяют расчетным путем по содержанию азота в испытуемой пробе до и после обработки ее буферным раствором.
В качестве программного обеспечения при обработке данных использовали пакет StatSoft STATISTICA 8.0.
Результаты и их обсуждение . Для обоснования оптимальных параметров экструзии рапсового жмыха был использован статистический метод планирования и анализ экспериментов.
Основными показателями, влияющими на качество экструдата, были выбраны температура экструзии, Т (°С) и влажность жмыха W (%), значение регулируемых параметров представлено в таблице 1.
Оценка эффективности экструзии рапсового жмыха проводилась с использованием функций отклика Y1 и Y2, которые были приняты в качестве следующих выходных (результирующих) показателей процесса:
-
Y1 – количество клетчатки, % а.с.м;
-
Y2 – количество нерасщепляемого белка, % от общего белка.
Результаты проведенных экспериментов приведены в таблице 2. Каждый эксперимент проводился в двух повторностях.
Таблица 1
Значение регулируемых параметров оптимизации процесса экструдирования рапсового жмыха
The value of adjustable parameters for optimizing the rapeseed cake extrusion process
|
Регулируемый параметр |
Значение |
Шаг |
||||
|
Температура экструзии Т, °С |
110 |
120 |
130 |
140 |
150 |
10 |
|
Влажность продукта W, % |
14 |
16 |
18 |
20 |
– |
2 |
Таблица 2
|
№ п/п |
Фактор |
Функции отклика |
||||
|
Т, °С |
W, % |
Количество клетчатки, % а.с.м |
Нерасщепляемый белок, % от общего белка |
|||
|
Y1 |
Y1 |
Y2 |
Y2 |
|||
|
1 |
110 |
14 |
18,44 |
18,36 |
53,76 |
54,21 |
|
2 |
110 |
16 |
17,65 |
16,97 |
61,75 |
62,38 |
|
3 |
110 |
18 |
15,41 |
15,22 |
62,88 |
63,15 |
|
4 |
110 |
20 |
12,33 |
12,41 |
65,12 |
65,53 |
|
5 |
120 |
14 |
11,53 |
11,55 |
65,42 |
65,35 |
|
6 |
120 |
16 |
10,71 |
10,82 |
66,77 |
66,54 |
|
7 |
120 |
18 |
10,25 |
10,14 |
67,24 |
67,13 |
|
8 |
120 |
20 |
9,74 |
9,65 |
68,47 |
67,95 |
|
9 |
130 |
14 |
9,05 |
8,92 |
72,34 |
72,56 |
|
10 |
130 |
16 |
8,37 |
8,51 |
74,22 |
74,05 |
|
11 |
130 |
18 |
8,25 |
7,89 |
75,15 |
75,44 |
|
12 |
130 |
20 |
7,92 |
7,74 |
77,51 |
77,26 |
|
13 |
140 |
14 |
7,85 |
7,76 |
76,85 |
76,54 |
|
14 |
140 |
16 |
7,66 |
7,58 |
76,33 |
76,12 |
|
15 |
140 |
18 |
7,43 |
7,48 |
75,96 |
75,78 |
|
16 |
140 |
20 |
7,23 |
7,34 |
75,55 |
75,64 |
|
17 |
150 |
14 |
7,15 |
7,21 |
75,02 |
74,88 |
|
18 |
150 |
16 |
7,03 |
7,19 |
74,35 |
74,11 |
|
19 |
150 |
18 |
6,91 |
6,88 |
73,75 |
73,67 |
|
20 |
150 |
20 |
6,75 |
6,85 |
73,28 |
73,45 |
Экспериментальные значения функций отклика
Experimental values of response functions
В соответствии с наблюдаемыми экспериментальными данными (табл. 2) было получено адекватное уравнение регрессии для каждого выходного показателя Y1 и Y2, используя методы множественной регрессии.
Дисперсионный анализ показал, что на количество клетчатки статистически значимо (p < 0,001) влияет как температура экструзии, так и влажность жмыха. Кроме того, выявился статистически значимый (p < 0,001) эффект взаимодействия факторов «Температура экструзии» и «Влажность жмыха». Основное влияние на количество клетчатки оказала температура экструзии (показатель силы влияния, рассчитанный как выраженное в % отношение факториальной суммы квадратов к общей сумме квадратов, равен 89,65 %), в то время как для влажности жмыха и эффекта взаимодействия этот показатель составил соответственно 4,74 и 5,52 %. Случайное варьирование, в данном случае отражающее ошибку воспроизводимости, было незначительным (показатель силы влияния 0,09 %) (табл. 3).
Эффект температуры проявился в нелинейном снижении количества клетчатки по мере роста температуры экструзии (рис. 1).
Таблица 3
Результаты дисперсионного анализа влияния факторов оптимизации на количество клетчатки
The results of the variance analysis of the effect of optimization factors on the amount of fiber
|
Источник варьирования |
Показатель силы влияния, % |
Статистическая значимость, p |
|
Т, °С |
89,65 |
< 0,001 |
|
W, % |
4,74 |
< 0,001 |
|
Т, °С · W, % |
5,52 |
< 0,001 |
|
Случайное варьирование |
0,09 |
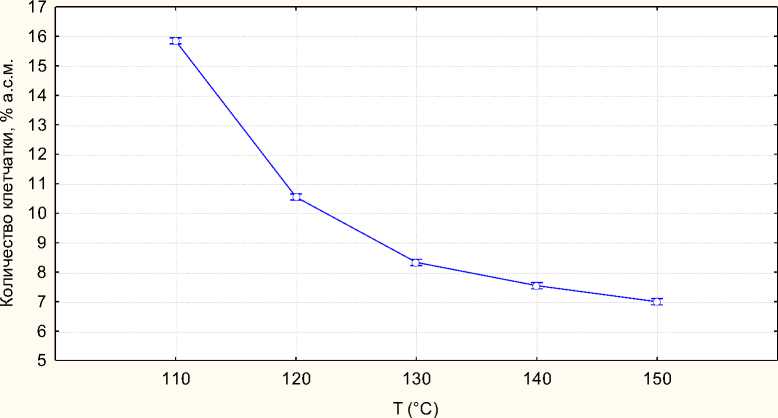
Рис. 1. Влияние температуры на среднее по вариантам и повторностям количество клетчатки The effect of temperature on the average amount of fiber in terms of variants and repetitions
Высокая температура при экструзионной обработке усиливает распад углеводов, что приводит к частичному разрушению клетчатки и снижению ее содержания, при повышении температуры экструзии этот процесс увеличивается.
Эффект влажности проявился также в нелинейном снижении количества клетчатки по мере роста влажности (рис. 2).
Повышение влаги в сырье при экструзии влияет на способность клетчатки лучше гидратироваться, сохраняя ее структуру, а также сни- зить температуру расплава, влияющей на разрушение клетчатки.
Эффект взаимодействия проявился в том, что при высоких уровнях влажности снижение выхода клетчатки при повышении температуры было не так сильно выражено, как при низких уровнях влажности (табл. 4).
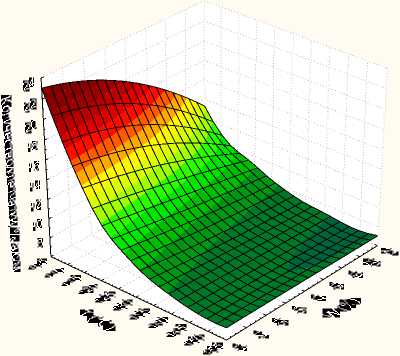
Поверхность отклика, отражающая влияние температуры и влажности на количество клетчатки, представлена на рисунке 3.
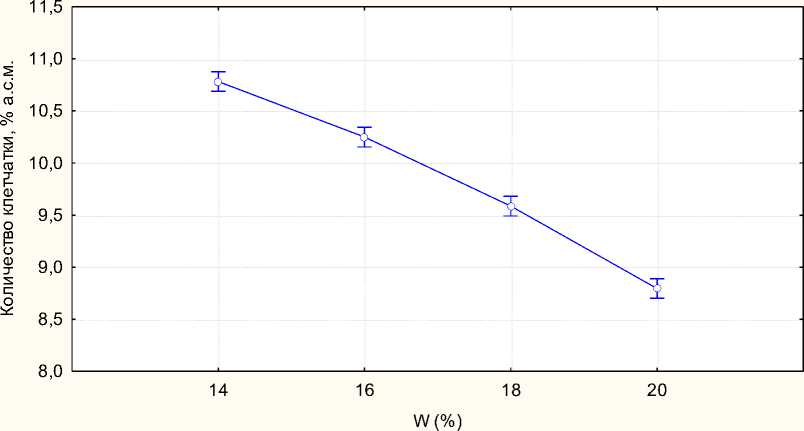
Рис. 2. Влияние влажности на среднее по вариантам и повторностям количество клетчатки The effect of moisture on the average amount of fiber in terms of variants and repetitions
Таблица 4
Влияние температуры на среднее по повторностям количество клетчатки при разных уровнях влажности
The effect of temperature on the average amount of fiber in repetitions at different moisture levels
|
Т, °С |
W, % |
Количество клетчатки |
Стандартная ошибка |
95 %-е доверительные границы для среднего |
|
|
нижняя |
верхняя |
||||
|
110 |
14 |
18,40 |
0,10 |
18,19 |
18,61 |
|
110 |
16 |
17,31 |
0,10 |
17,10 |
17,52 |
|
110 |
18 |
15,32 |
0,10 |
15,10 |
15,53 |
|
110 |
20 |
12,37 |
0,10 |
12,16 |
12,58 |
|
120 |
14 |
11,54 |
0,10 |
11,33 |
11,75 |
|
120 |
16 |
10,77 |
0,10 |
10,55 |
10,98 |
|
120 |
18 |
10,20 |
0,10 |
9,98 |
10,41 |
|
120 |
20 |
9,70 |
0,10 |
9,48 |
9,91 |
|
130 |
14 |
8,99 |
0,10 |
8,77 |
9,20 |
|
130 |
16 |
8,44 |
0,10 |
8,23 |
8,65 |
|
130 |
18 |
8,07 |
0,10 |
7,86 |
8,28 |
|
130 |
20 |
7,83 |
0,10 |
7,62 |
8,04 |
|
140 |
14 |
7,81 |
0,10 |
7,59 |
8,02 |
|
140 |
16 |
7,62 |
0,10 |
7,41 |
7,83 |
|
140 |
18 |
7,46 |
0,10 |
7,24 |
7,67 |
|
140 |
20 |
7,29 |
0,10 |
7,07 |
7,50 |
|
150 |
14 |
7,18 |
0,10 |
6,97 |
7,39 |
|
150 |
16 |
7,11 |
0,10 |
6,90 |
7,32 |
|
150 |
18 |
6,90 |
0,10 |
6,68 |
7,11 |
|
150 |
20 |
6,80 |
0,10 |
6,59 |
7,01 |
■ > 22
ш < 22
м < 20
о < 18
< 16
< 14
< 12
< 10
о< 8
Рис. 3. Поверхность отклика, отражающая влияние температуры и влажности на количество клетчатки
The response surface, reflecting the effect of temperature and humidity on the amount of fiber
Указанная поверхность отклика достаточно хорошо аппроксимируется полиномом второй степени вида:
Y — b o + b l X 1 + b 2 X 2 + Ь 11 X 1 + Ь 12 X 1 X 2 + b 22 X 2 (1)
где Y – количество клетчатки, X 1 – температура, °С; X 2 – влажность, %; b 0 , b 1 , b 2 , b 11 , b 12 и b 22 – коэффициенты.
После подбора коэффициентов методом наименьших квадратов (табл. 5) коэффициент детерминации составил R2 = 0,968.
Таблица 5
Результаты регрессионного анализа влияния температуры и влажности на количество клетчатки с использованием модели (1); статистически значимые коэффициенты The results of regression analysis of the effect of temperature and humidity on the amount of fiber using model (1); statistically significant coefficients
|
Коэффициент |
Значение коэффициента |
Статистическая значимость, p |
95 %-е доверительные границы |
|
|
нижняя |
верхняя |
|||
|
b 0 |
219,1093 |
< 0,001 |
178,0213 |
260,1973 |
|
b 1 |
–2,594 |
< 0,001 |
–3,1463 |
–2,0417 |
|
b 2 |
–3,0506 |
< 0,001 |
–4,4385 |
–1,6628 |
|
b 11 |
0,0078 |
< 0,001 |
0,0058 |
0,0098 |
|
b 12 |
0,0209 |
< 0,001 |
0,0103 |
0,0315 |
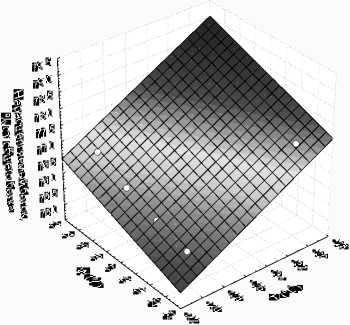
В связи с тем, что с практической точки зрения интерес представляет область с минимальными значениями содержания клетчатки, нами был проведен регрессионный анализ отдельно для 10 вариантов с содержанием клетчатки в диапазоне от 6,80 до 8,07.
В данной области поверхность отклика имеет вид плоскости (рис. 4), и адекватно (коэффициент детерминации R2 = 0,993, статистическая значимость регрессии p < 0,001) описывается уравнением множественной линейной регрессии следующего вида:
Y — b o + b X 1 + b 2 X 2 (2)
где Y – количество клетчатки; X 1 – температура, °С; X 2 – влажность, %; b 0 и b 2 – коэффициенты.
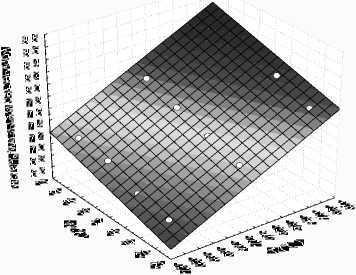
I I >8,4
I I <8,4
I | <8
□ < 7,6 □ < 7,2
I I <6,8
Рис. 4. Поверхность отклика, отражающая влияние температуры и влажности на количество клетчатки в диапазоне от 6,80 до 8,07 % а.с.м. (точками показаны экспериментальные значения) The response surface reflecting the effect of temperature and humidity on the amount of fiber in the rangefrom 6.80 to 8.07 % a.s.m. (the dots show the experimental values)
Результаты регрессионного анализа влияния температуры и влажности на количество клетчатки в диапазоне от 6,80 до 8,07 % а.с.м. с исполь- зованием модели (2) приведены в таблице 6, отклонения экспериментальных значений от расчетных – в таблице 7.
Таблица 6
Результаты регрессионного анализа влияния температуры и влажности на количество клетчатки в диапазоне от 6,80 до 8,07 % а.с.м. с использованием модели (2)
The results of a regression analysis of the effect of temperature and humidity on the amount of fiber in the range from 6.80 to 8.07 % a.s.m. using the model (2)
|
Независимая переменная |
Коэффициенты |
Статистическая значимость, p |
|
|
бета |
b |
||
|
Свободный член (b 0 ) |
16,636 |
< 0,001 |
|
|
Т, °С |
–1,033 |
–0,055 |
< 0,001 |
|
W, % |
–0,430 |
–0,078 |
< 0,001 |
Таблица 7
Отклонения экспериментальных значений (наблюдаемые значения) количества клетчатки в диапазоне от 6,80 до 8,07 % а.с.м. от значений, рассчитанных по уравнению регрессии
Deviations of the experimental values (observed values) of the amount of fiber in the range from
6.80 to 8.07 % a.s.m. from the values calculated by the regression equation
|
Т, °С |
W, % |
Количество клетчатки, % а.с.м. |
Отклонение наблюдаемого значения от теоретического |
|
|
Наблюдаемое значение |
Теоретическое значение |
|||
|
130 |
18 |
8,07 |
8,022565 |
0,047435 |
|
130 |
20 |
7,83 |
7,865597 |
–0,0356 |
|
140 |
14 |
7,805 |
7,782621 |
0,022379 |
|
140 |
16 |
7,62 |
7,625653 |
–0,00565 |
|
140 |
18 |
7,455 |
7,468686 |
–0,01369 |
|
140 |
20 |
7,285 |
7,311718 |
–0,02672 |
|
150 |
14 |
7,18 |
7,228742 |
–0,04874 |
|
150 |
16 |
7,11 |
7,071774 |
0,038226 |
|
150 |
18 |
6,895 |
6,914806 |
–0,01981 |
|
150 |
20 |
6,8 |
6,757839 |
0,042161 |
Влажность и температура сырья в процессе экструзии влияет на множество химических реакций, включая взаимодействие с другими компонентами, такими как углеводы и белки.
Дисперсионный анализ показал, что на количество нерасщепляемого белка статистически значимо (p < 0,001) влияет как температура экструзии, так и влажность жмыха. Кроме того, выявился статистически значимый (p < 0,001) эффект взаимодействия факторов «Температура экструзии» и «Влажность жмыха». Основное влияние на количество нерасщепляемого белка оказала температура экструзии (показатель силы влияния, рассчитанный как выраженное в % отношение факториальной суммы квадратов к общей сумме квадратов, равен 87,64 %), в то время как для влажности жмыха и эффекта взаимодействия этот показатель составил соответственно 3,81 и 8,50 %. Случайное варьирование, в данном случае отражающее ошибку воспроизводимости, было незначительным (показатель силы влияния 0,05 %) (табл. 8).
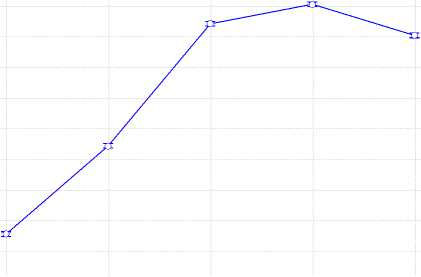
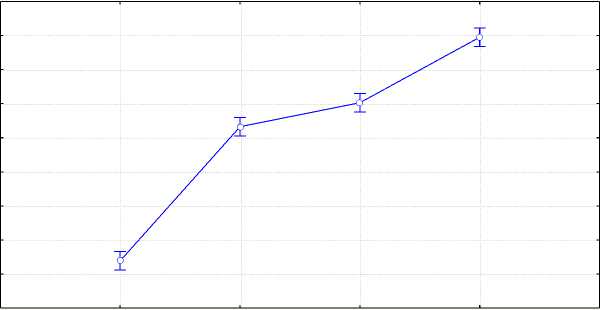
Эффект температуры проявился в S-образном росте количества нерасщепляемого белка по мере роста температуры экструзии от 110 до 140 °C с последующим снижением его количества при дальнейшем росте температуры до 150 °C (рис. 5).
Эффект влажности проявился в нелинейном росте количества нерасщепляемого белка по мере роста влажности (рис. 6).
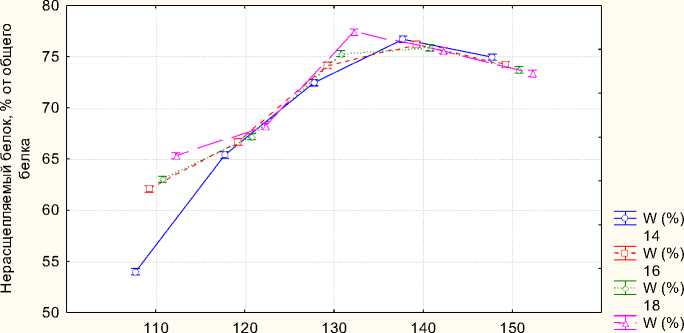
Эффект взаимодействия проявился в изменении формы кривых зависимости количества белка от температуры при разных уровнях влажности (рис. 7, табл. 9).
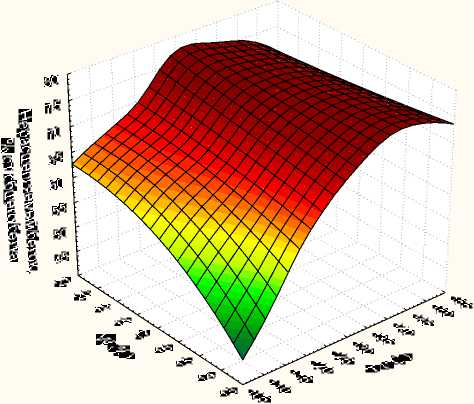
Поверхность отклика, отражающая влияние температуры и влажности на количество нерас-щепляемого белка, представлена на рисунке 8.
Таблица 8
Результаты дисперсионного анализа влияния факторов «Температура экструзии Т, °С» и «Влажность жмыха W, %» на количество нерасщепляемого белка
The results of the dispersion analysis of the influence of the factors «Extrusion temperature T, °C» and «Moisture content of the cake W, %» for the amount of non-cleavable protein
|
Источник варьирования |
Показатель силы влияния, % |
Статистическая значимость, p |
|
Т, °С |
87,64 |
< 0,001 |
|
W, % |
3,81 |
< 0,001 |
|
Т, °С · W, % |
8,50 |
< 0,001 |
|
Случайное варьирование |
0,05 |
72,5
72,0
71,5
71,0
70,5
70,0
69,5
69,0
68,5
68,0
110 120 130 140 150
Т (°С)
Рис. 5. Влияние температуры на среднее по вариантам и повторностям количество нерасщепляемого белка
The effect of temperature on the average amount of non-cleavable protein by variants and repetitions
14 16 18 20
W (%)
Рис. 6. Влияние влажности на среднее по вариантам и повторностям количество нерасщепляемого белка
Effect of moisture on the average amount of non-cleavable protein by variants and repetitions
Т (°С)
Рис. 7. Влияние температуры на среднее по повторностям количество нерасщепляемого белка при разных уровнях влажности
Effect of temperature on the average amount of non-cleavable protein at different humidity levels
> 75
< 75
< 70
< 65
< 60
< 55
< 50
Рис. 8. Поверхность отклика, отражающая влияние температуры и влажности на количество нерасщепляемого белка
The response surface reflecting the effect of temperature and humidity on the amount of non-cleavable protein
Указанная поверхность отклика достаточно хорошо аппроксимируется полиномом второй степени следующего вида:
Y = b0 + b 1 X 1 + b 2 X 2 + b 11 X 12 + b 12 X 1 X 2 + b 22 X 22 (3)
где Y – количество нерасщепляемого белка, % от общего белка; X 1 – температура, °С; X 2 – влажность, %; b 0 , b 1 , b 2 , b 11 , b 12 и b 22 – коэффициенты.
После подбора коэффициентов методом наименьших квадратов (табл. 9) коэффициент детерминации составил R2 = 0,942.
Таблица 9
Результаты регрессионного анализа влияния температуры и влажности на количество белка с использованием модели (1) (показаны только статистически значимые коэффициенты) The results of a regression analysis of the effect of temperature and humidity on the amount of protein using model (1) (only statistically significant coefficients are shown)
|
Коэффициент |
Значение коэффициента |
Статистическая значимость, p |
95 %-е доверительные границы |
|
|
нижняя |
верхняя |
|||
|
b0 |
–352,327 |
< 0,001 |
–451,697 |
–252,956 |
|
b1 |
5,278 |
< 0,001 |
3,943 |
6,614 |
|
b2 |
6,565 |
< 0,001 |
3,208 |
9,921 |
|
b11 |
–0,016 |
< 0,001 |
–0,021 |
–0,011 |
|
b12 |
–0,047 |
< 0,01 |
–0,072 |
–0,021 |
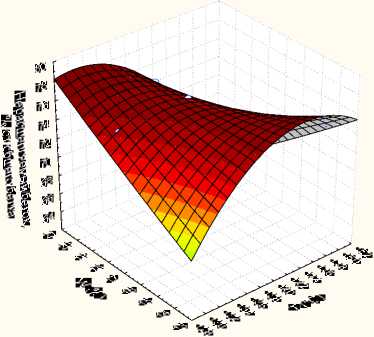
В связи с тем, что с практической точки зрения интерес представляет область с максимальными значениями содержания белка, нами был проведен регрессионный анализ отдельно
для 7 вариантов с содержанием белка в диапазоне от 74,95 до 77,385. Внешний вид поверхности отклика в области с указанным содержанием белка показан на рисунке 9.
■ > 78
■ < 78
о < 76
м < 74
< 72
< 70
< 68
< 66
м < 64
Рис. 9. Поверхность отклика, отражающая влияние температуры и влажности на количество нерасщепляемого белка в области с количеством белка от 74,95 и выше (точками показаны экспериментальные значения)
The response surface reflecting the effect of temperature and humidity on the amount of non-cleavable protein in the region with a protein content of 74.95 andabove (the dots show the experimental values)
В указанной области поверхность отклика также аппроксимируется полиномом второй степени (1), однако после подбора коэффициентов методом наименьших квадратов (табл. 11) коэффициент детерминации достигает значения
R2 = 0,99998553, что говорит о практически полном совпадении значений, рассчитанных по уравнению регрессии и экспериментальных значений (табл. 12).
Таблица 10
Результаты регрессионного анализа влияния температуры и влажности на количество белка с использованием модели (1) в области с количеством белка от 74,95 и выше (показаны только статистически значимые коэффициенты)
The results of a regression analysis of the effect of temperature and moisture on the amount of protein using model (1) in the region with a protein content of 74.95 and above (only statistically significant coefficients are shown)
|
Коэффициент |
Значение коэффициента |
Статистическая значимость, p |
95 %-е доверительные границы |
|
|
нижняя |
верхняя |
|||
|
b 0 |
–862,059 |
< 0,01 |
–927,682 |
–796,436 |
|
b 1 |
11,668 |
< 0,01 |
10,896 |
12,441 |
|
b 2 |
15,909 |
< 0,01 |
14,391 |
17,427 |
|
b 11 |
–0,035 |
< 0,01 |
–0,037 |
–0,033 |
|
b 12 |
–0,118 |
< 0,01 |
–0,127 |
–0,109 |
|
b 22 |
0,012 |
0,05 |
0 |
0,025 |
Таблица 11
Отклонения экспериментальных значений (наблюдаемые значения) количества белка в диапазоне от 74,95 и выше от значений, рассчитанных по уравнению регрессии Deviations of the experimental values(observed values) of the protein amount in the range of 74.95 and higher from the values calculated by the regression equation
|
Т, °С |
W, % |
Количество нерасщепляемого белка, % от общего белка |
Отклонение наблюдаемого значения от теоретического |
|
|
Наблюдаемое значение |
Теоретическое значение |
|||
|
130 |
20 |
77,385 |
77,385 |
0 |
|
140 |
14 |
76,695 |
76,69325 |
0,00175 |
|
140 |
16 |
76,225 |
76,23025 |
-0,00525 |
|
140 |
18 |
75,87 |
75,86475 |
0,00525 |
|
140 |
20 |
75,595 |
75,59675 |
-0,00175 |
|
130 |
18 |
75,295 |
75,295 |
0 |
|
150 |
14 |
74,95 |
74,95 |
0 |
■ > 79
■ < 79
■ < 78,5
■ < 78
о < 77,5
о < 77
о < 76,5
о < 76
■ < 75,5
■ < 75
Рис. 10. Поверхность отклика, отражающая влияние температуры и влажности на количество нерасщепляемого белка в диапазоне от 75,595 и выше (точками показаны экспериментальные значения)
The response surface reflecting the effect of temperature and humidity on the amount of non-cleavable protein in the rangefrom75.595 andabove (the dots show the experimental values)
Таблица 12
Результаты регрессионного анализа влияния температуры и влажности на количество нерасщепляемого белка в диапазоне от 75,595 и выше с использованием модели (2) The results of regression analysis of the effect of temperature and humidity on the amount of non-cleavable protein in the rangeof75.595andhigherusing the model (2)
|
Независимая переменная |
Коэффициент |
Статистическая значимость, p |
|
|
бета |
b |
||
|
Свободный член (b 0 ) |
104,921 |
< 0,001 |
|
|
Т, °С |
–1,160 |
–0,184 |
< 0,01 |
|
W, % |
–0,673 |
–0,183 |
< 0,01 |
Таблица 13
Отклонения экспериментальных значений (наблюдаемые значения) количества белка в диапазоне от 75,595 и выше от значений, рассчитанных по уравнению регрессии (теоретические значения)
Deviations of the experimental values (observed values) of the protein amount in the range of 75.595 and higher from the values calculated by the regression equation (theoretical values)
|
Т, °С |
W, % |
Количество нерасщепляемого белка, % от общего белка |
Отклонение наблюдаемого значения от теоретического |
|
|
Наблюдаемое значение |
Теоретическое значение |
|||
|
130 |
20 |
77,385 |
77,385 |
0 |
|
140 |
14 |
76,695 |
76,6445 |
0,050499 |
|
140 |
16 |
76,225 |
76,279 |
–0,054 |
|
140 |
18 |
75,87 |
75,9135 |
–0,0435 |
|
140 |
20 |
75,595 |
75,548 |
0,047005 |
Заключение . В результате проведенного исследования было установлено, что температура экструзии и влажность жмыха оказывают статистически значимое влияние на содержание клетчатки и количество перевариваемого белка в рапсовом жмыхе в процессе экструдирования. Наибольший эффект воздействия оказывала температура, повышение температуры приводило к значительному снижению количества клетчатки: от 18,44 % при температуре 110 °С до 6,85 % при температуре 150 °С, что свидетельствует о переходе части нерастворимой клетчатки в растворимую форму, повышая тем самым пищевую ценность кормовых добавок. Полученные результаты согласуются с литературными данными [14]. Также было выявлено, что повышение температуры до 130 °С увеличивает количество нерасщепляемого белка от 53,99 % до максимального значения 77,39 %, дальнейшее увеличение температуры приводит к снижению процента нерасщепляемого белка, что может быть связано с процессами денатурации. Так, в исследованиях зарубежных ученых при экструзионной обработке соевого белка было установлено, что при низком содержании влаги (< 36 %) денатурация белка происходит
при температуре выше 140 °C. По мере повышения температуры экструзии белок постепенно подвергался процессам плавления и денатурации, что приводило к изменению его количества и структуры [15].
В результате дисперсионного анализа были установлены показатели силы влияния и взаимодействия факторов. Показатели силы влияния на содержание клетчатки составили 89,65; 4,74 и 5,52 % для температуры экструзии, влажности жмыха и эффекта взаимодействия соответственно. Для количества нерасщепляемого белка показатели силы влияния температуры экструзии, влажности жмыха и эффекта взаимодействия составили 87,64; 3,81 и 8,50 %.
На основании полученных результатов были определены оптимальные параметры экструди-рования частично обезжиренного рапсового жмыха при температуре экструзии 130 °С и влажности жмыха 20 %.
В целом экструдирование рапсового жмыха с предварительной кавитационной обработкой представляет собой эффективную технологию по получению кормовых добавок с защищенным белком.
