
Структура и свойства биорезорбируемого магниевого сплава системы Mg-Zn-Zr, подвергнутого РКУП-Конформ
Журнал: Российский журнал биомеханики @journal-biomech
Статья в выпуске: 3 т.30, 2026 года.
Бесплатный доступ
В рамках разработки и совершенствования малоинвазивных медицинских методик восстановления утраченных функций пациентов исследования биорезорбируемых материалов входят в одно из приоритетных направлений в области медицинского материаловедения. На сегодняшний день к перспективным биорезорбируемым металлическим материалам относят магниевый сплав системы MgZnZr, обладающий хорошей биосовместимостью, однако требующий при этом улучшения комплекса коррозионно-механических свойств. В данной работе проведено исследование влияния технологических параметров равноканального углового прессования по схеме Конформ (РКУПК) на структуру, механические и коррозионные свойства биорезорбируемого магниевого сплава марки МА14. Экспериментальные работы проводились на длинномерных образцах с варьированием количества циклов РКУПК и температуры деформирования. По результатам работы было установлено, что наилучшей комбинацией механических и коррозионных свойств обладает состояние, полученное в течение 4 циклов РКУПК (режим 2). Данное состояние характеризуется частично рекристаллизованной структурой со средним размером зерна 9±3 мкм. Рентгеноструктурный анализ свидетельствует о более чем двукратном увеличении плотности дислокаций 7,39 × 10¹⁴ м2. При этом также наблюдается снижение интенсивности текстурных пиков призматических плоскостей {1010}. Механические испытания на растяжение свидетельствуют о достижении предела прочности 310±6 МПа и относительного удлинения 26±1%. Гравиметрические коррозионные испытания свидетельствуют о скорости коррозии для состояния после 4 циклов РКУПК до значения 6,6 мм/год на 10 дне испытаний.
Короткий адрес: https://sciup.org/146283406
IDS: 146283406 | УДК: 531/534: [57+61] | DOI: 10.15593/RZhBiomeh/2026.3.09
The structure and properties of a bioreabsorbable Mg-Zn-Zr system magnesium alloy subjected to ECAP-conform
Within the framework of developing and refining minimally invasive medical techniques for restoring lost patient functions, research into bioresorbable materials represents one of the priori-ty areas in the field of medical materials science. At present, the magnesium alloy of the Mg–Zn–Zr system, which exhibits good biocompatibility yet requires improvement in its combination of corrosion and mechanical properties, is regarded as a promising bioresorbable metallic material. In the present work, an investigation was carried out into the influence of the technological parameters of equal-channel angular pressing using the Conform scheme (ECAP–Conform) on the structure, mechanical properties and corrosion behaviour of the bioresorbable magnesium alloy grade MA14. Experimental work was conducted on long-length specimens, varying the number of ECAP–Conform passes and the deformation temperature. Based on the results of the study, it was established that the state obtained after four passes of ECAP–Conform (Regime 2) exhibits the best combination of mechanical and corrosion properties. This state is characterised by a partially recrystallised structure with an average grain size of 9 ± 3 μm. X-ray diffraction analysis indicates a more than twofold increase in dislocation density, reaching 7.39×10¹⁴ m⁻². Furthermore, a reduction in the intensity of the texture peaks corresponding to the prismatic planes {10–10} is observed. Mechanical tensile testing demonstrates an ultimate tensile strength of 310 ± 6 MPa and an elongation to failure of 26 ± 1%. Gravimetric corrosion testing indicates a corrosion rate for the state after four ECAP–Conform passes of 6,6 mm/year at day 10 of testing.
Текст научной статьи Структура и свойства биорезорбируемого магниевого сплава системы Mg-Zn-Zr, подвергнутого РКУП-Конформ
RUSSIAN JOURNAL OF BIOMECHANICS
Ортопедический имплантат является одним из ключевых элементов для восстановления утраченных функций при переломах, дефектах костной ткани и дегенеративных патологиях опорно-двигательного аппарата
[1; 2]. Для повышения эффективности регенерации костной ткани требуются имплантаты, обеспечивающие соответствующую механическую поддержку во время заживления, не влияя, при этом, на долгосрочное здоровье организма, подвижность, функции и качество жизни [3].
0000-0002-5522-4314
0000-0002-2652-2646
0000-0002-7959-3640
Эта статья доступна в соответствии с условиями лицензии Creative Commons Attribution-NonCommercial 4.0 International
License (CC BY-NC 4.0)
This work is licensed under a Creative Commons Attribution-NonCommercial 4.0 International License (CC BY-NC 4.0)
Традиционные постоянные имплантаты, изготовленные из титановых и кобальт-хромовых сплавов, нержавеющей стали и т.п. [4–6], обеспечивают долговременную механическую стабильность, надежную долговременную фиксацию, однако обладают рядом клинических недостатков. Из-за высокой жесткости этих традиционных сплавов по сравнению с костной тканью нарушается физиологическое распределение нагрузки, а именно имплантат принимает на себя основную часть механического воздействия [7; 8]. Такое явление называется «экранирование напряжений».
В этом случае окружающая кость испытывает дефицит напряжения, что препятствует процессу ремоделирования кости и активирует локальную резорбцию, что в итоге ведет к прогрессирующему истончению кости. Как следствие, снижается стабильность конструкции и возрастает вероятность перелома или выхода имплантата из строя [9]. Стоит отметить, что постоянные имплантаты способны провоцировать хроническое воспаление, создавать помехи при инструментальной диагностике и нередко нуждаются в хирургическом удалении.
Данные ограничения приобретают особую значимость в педиатрической практике и у пациентов молодого возраста: несоответствие между имплантатом и продолжающимся ростом скелета повышает вероятность повторных вмешательств, инфекционных осложнений и отдаленных неблагоприятных последствий [10]. Указанные недостатки обеспечили устойчивый интерес к применению биоразлагаемых имплантатов, которые обеспечивают необходимую механическую поддержку исключительно на период, требуемый для заживления тканей. В отличие от конструкций постоянной фиксации, биоразлагаемые имплантаты позволяют отказаться от повторного хирургического вмешательства для их удаления, снижают риск длительного экранирования напряжений, минимизируют хронические реакции на инородное тело, а также способствуют прогрессирующей передаче нагрузки на регенерирующие ткани [11– 13].
Таким образом фокус исследований биоматериалов смещается в сторону конструкций, которые не просто замещают костную ткань, а активно поддерживают естественные процессы регенерации [14].
Можно выделить ключевые требования к материалу изготовления биорезорбируемого имплантата, а именно:
-
1. Обладать механическими свойствами, сопоставимыми с костной тканью, для предотвращения эффекта экранирования напряжений.
-
2. Быть биосовместимым и нетоксичным.
-
3. Подвергаться деградации с контролируемой скоростью, синхронизированной с темпами заживления, что позволяет избежать повторного хирургического вмешательства по удалению имплантата, снижая тем самым нагрузку на пациента и затраты системы здравоохранения.
-
4. Обладать остеоиндуктивными свойствами и обеспечивать остеоинтеграцию для достижения устойчивой регенерации [15–18].
В этом контексте к биорезорбируемым материалам относят системы, подвергающиеся постепенной химической или электрохимической деструкции в физиологической среде с образованием нетоксичных продуктов распада, которые в дальнейшем безопасно метаболизируются или выводятся из организма [19].
В настоящее время среди биорезорбируемых металлических систем (магний, железо, цинк) сплавы на основе магния рассматриваются как наиболее перспективные для ортопедических применений. Это обусловлено их механическими характеристиками (модуль упругости E = 41-45 ГПа), близкими к параметрам кортикальной кости, присущей биоактивностью ионов Mg²⁺, хорошей совместимостью с методами визуализации, а также наличием обширной базы доклинических и клинических данных на сегодняшний день [20; 21]. Наиболее перспективными считаются сплавы на основе системы Mg-Zn , например, Mg-Zn-Ca [22], или с редкоземельными элементами.
Несмотря на перечисленные преимущества, широкое клиническое внедрение магниевых имплантатов сдерживается рядом проблем. Среди наиболее значимых, стоит отметить высокую и, как правило, неконтролируемую скорость коррозии, избыточное выделение водорода и вариативность биологического ответа, зависящую от индивидуальных особенностей пациента [23; 24].
Преодоление существующих ограничений требует комплексного подхода, объединяющего разработку сплавов, термомеханическую обработку и соответствующие биологические исследования. Достижения в области материаловедения, в том числе – формирование специальных структурных состояний и создание био-функциональных поверхностных покрытий позволили существенно повысить предсказуемость коррозионного поведения магния и его сплавов. Стоит отметить, что современные биологические исследования все чаще акцентируют внимание не столько на абсолютной скорости коррозии, сколько на ее равномерности, рассматривая этот параметр в качестве ключевого фактора, определяющего физиологическую приемлемость материала [25; 26].
Как правило, в промышленных условиях для обработки магниевых сплавов применяют многоцикловую прокатку с понижением температуры [27]. Данный подход позволяет достичь высокой прочности изделий благодаря формированию строчечной и частично рекристаллизованной структуры.
Однако его реализация сопряжена с необходимостью использования многоклетьевых станов, требует значительных производственных площадей и большого числа технологических циклов.
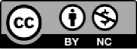
Рис. 1. Схематичное представление РКУП-К, желтым цветом обозначена заготовка, серым цветом оснастка
Кроме того, в процессе такой обработки возникает протяженная сетка границ деформированных зерен и накапливается высокая плотность дислокаций, что впоследствии может негативно сказываться на коррозионной стойкости готовых изделий [28; 29].
Альтернативным решением может быть применение методов термомеханической обработки, основанных на принципах интенсивной пластической деформации (ИПД) [30–32]. Эти методы позволяют сформировать специальные структурные состояния, в том числе ультрамелкозернистое (УМЗ) и наноструктурное состояния, которые, в свою очередь, являются эффективным способом повышения комплекса свойств готовых изделий.
Среди методов ИПД особого внимания заслуживают равноканальное угловое прессование (РКУП) и его модификация для получения длинномерных полуфабрикатов - схема «Конформ» (РКУП-К) [32]. При использовании РКУП для достижения высоких прочностных характеристик обычно требуется от двух до четырех циклов деформирования [33; 34].
Вместе с тем для магниевых сплавов характерен эффект преимущественного скольжения по базисной плоскости, что может приводить к снижению эффективности обработки и даже к разупрочнению материала при увеличении числа циклов деформации [33; 35]. Для активации дополнительных плоскостей скольжения необходимо повышение температуры деформации, однако это неизбежно влечет за собой снижение достигаемой прочности.
Известно, что основными механизмами измельчения структуры в рассматриваемых магниевых сплавах выступают динамическая рекристаллизация, двойникование и дислокационное скольжение, сопровождающееся эволюцией субструктуры.
Данные процессы характеризуются зависимостью от временных параметров обработки, вследствие чего повышение скорости деформации выступает ключевым фактором, определяющим итоговое структурное состояние материала, которое, в свою очередь, оказывает непосредственное влияние на коррозионную стойкость готового изделия [36].
В отличие от равноканального углового прессования, применение равноканального углового прессования по схеме «Конформ» обеспечивает существенное преимущество, заключающееся в возможности обработки длинномерных объемных заготовок при заметно более высокой скорости деформирования, что позволяет рассматривать данную технологию как перспективную для промышленного применения [32].
На сегодняшний день практически отсутствуют данные, касающиеся исследования технологических условий РКУП-К применительно к магниевым сплавам.
Настоящая работа посвящена исследованию термомеханической обработки заготовок из сплава марки МА 14, включающей РКУП-К по специальным технологическим режимам, с целью получения длинномерных полуфабрикатов для последующего изготовления био-резорбируемых имплантатов, отличающихся повышенным комплексом коррозионно-механических свойств.
Материалы и методика проведения исследований
В качестве материала для исследования выбран биорезорбируемый магниевый сплав системы Mg-Zn-Zr состава Mg –6,5 Zn –1,3 Zr (вес. %), соответствующий российской марке МА 14 (ГОСТ 18351-73).
Исходное структурное состояние получено методом длительного отжига при температуре 400 ± 10 °С в течение 24 часов. Отжиг проводили в камерной печи SNOL 8,2/1100 на воздухе, охлаждение образцов также осуществлялось на воздухе.
После термообработки заготовки были подготовлены для деформационной обработки на установке РКУП-Конформ: выполнено точение на токарном станке до диаметра 12,5 мм, длина заготовок составила 160 мм.
Выбор режимов деформационной обработки осуществляли на основании предварительных исследований.
Деформирование проводили на установке равноканального углового прессования по схеме Конформ с квадратным сечением рабочего канала с размерами 12×12 мм и углом пересечения каналов 120°.
Накопленная степень деформации за один цикл обработки составила ~0,7, линейная скорость деформирования – 58 мм/с.
Деформирование осуществляли по маршруту Bc (с поворотом заготовки на 90° относительно продольной оси перед каждым последующим циклом).
Перед деформированием исходную заготовку нагревали в камерной печи до заданной температуры с выдержкой в течение 20 мин, оснастка нагревалась до температуры образца.
Деформирование проведено по трем режимам:
-
1. Температура 350 ± 10 °С, 2 цикла деформирования;
-
2. Температура 350 ± 10 °С, 2 цикла деформирования + температура 250 ± 10 °С, 2 цикла деформирования;
-
3. Температура 350 ± 10 °С, 2 цикла деформирования + температура 250 ± 10 °С, 2 цикла деформирования + температура 150 ± 10 °С, 2 цикла деформирования.
Пост-деформационная термообработка проводилась при температуре 150 °С в течение 15 часов в камерной печи SNOL 8,2/1100 на воздухе, охлаждение образцов также осуществлялось на воздухе.
Структурные исследования
Все структурные исследования проводились в продольном сечении образцов. Исследования методом световой микроскопии проведены на микроскопе Olympus GX 51, оснащенном фотомикрографической системой DP 71 для получения цифровых изображений, и программным обеспечением для анализа изображений.
Рентгеноструктурный анализ проводился на дифрактометре Bruker D 8 Advance в CuKa излучении, при непрерывном вращении образца (20 град/мин), с пошаговой съемкой (шаг 0,02°, экспозиция 1 с) в интервале углов 2Θ = 30°–90°. Для оценки дислокаций были реализован подход, основанный на модифицированных методах Уильямсона - Холла и Уоррена - Авербаха в работах [37; 38].
Текстурный анализ проводился при помощи многофункциональной текстурной приставки на дифрактометре Rigaku Ultima IV. Неполные полюсные фигуры снимали по отражениям (111) и (200). Угол наклона варьировали от 0 до 65˚ с шагом 5˚. Угол Бетта варьировали от 0 до 355˚ с шагом 5˚. Анализ проводили в программе MTEX .
Микроструктурный анализ проводился методом просвечивающей электронной микроскопии при помощи ПЭМ Jeol JEM -2100. Исследования проводились в светлом и темном поле. Фольги были приготовлены электролитическим методом на установке Tenupol -5. Использовался электролит на основе метанола и азотной кислоты. Температура составляла -30°С.
Удельную электропроводимость измеряли при помощи вихретокового прибора ВЭ-27НЦ (4-5). Температура образцов составляла 22°С, диаметр образцов составлял не менее 10 мм, толщина не менее 2 мм.
Механические испытания
Механические испытания на растяжение проводили в соответствии с ГОСТ 1497-84 с использованием электромеханической испытательной системы Instron 5982.
Для испытаний применяли пропорциональные цилиндрические образцы с диаметром рабочей части 3 мм и начальной расчетной длиной 15 мм. Испытания выполняли при комнатной температуре со скоростью деформирования 1 мм/мин.
Коррозионные исследования
Оценку коррозионных свойств гравиметрическим методом проводили в соответствии со стандартом ASTM G 1-03. Предварительно образцы подвергали шлифовке на абразивной бумаге с зернистостью до 4000. Подготовленные образцы погружали в физиологический раствор Рингера следующего состава: 8,6 г/л NaC l, 0,3 г/л KC l, 0,25 г/л CaC l2, pH 7, и выдерживали при температуре 36,6 ± 0,4°С. Для массовых измерений образцы извлекали из раствора на первые и пятые сутки и взвешивали на аналитических весах AND EJ -123 (точность измерения 0,1 мг). Перед взвешиванием для повышения точности определения потери массы продукты коррозии ( Mg ( OH) 2) удаляли с поверхности образцов промывкой в ультразвуковой ванне. В качестве раствора для промывки использовали состав: 200 г CrO ₃, 10 г AgNO ₃, 20 г Ba ( NO 3)2 и 1000 мл H 2 O . Для каждого состояния было испытано не менее трех образцов.
Скорость коррозии CR (мм/год) высчитывалась согласно формуле согласно ASTM G 1:
Corrosion Rate = ( K ■ W) / ( A ■ T ■ D ), где K = 8,76 ■ 104 K = 8,76 ■ 104 - размерный коэффициент, W - потеря массы, г; A - площадь образца, см2; T - время испытания, ч; D - плотность материала (для исследуемого сплава принята равной 1,8 г/см3).
Результаты
Структурное состояние
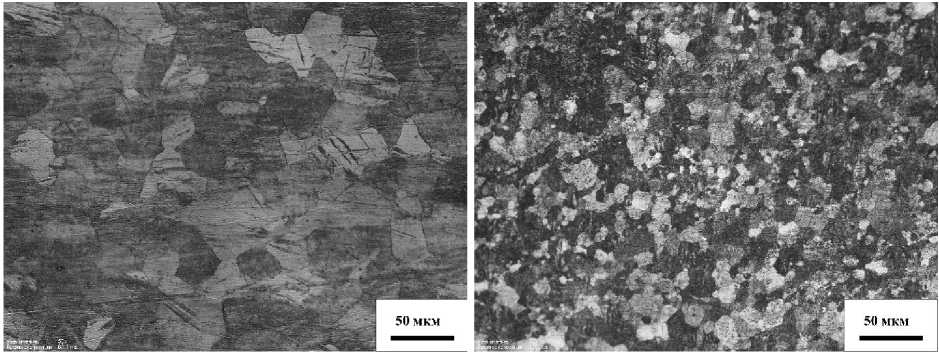
Для формирования исходного структурного состояния проведен длительный отжиг, в результате которого в сплаве МА 14 сформирована крупнозернистая структура с бимодальным распределением зерен по размерам (рис. 2, а ). Средний поперечный размер крупных зерен составляет 70 ± 10 мкм. Мелкие рекристаллизованные зерна расположены по границам крупных зерен и имеют средний поперечный размер 8 ± 2 мкм.
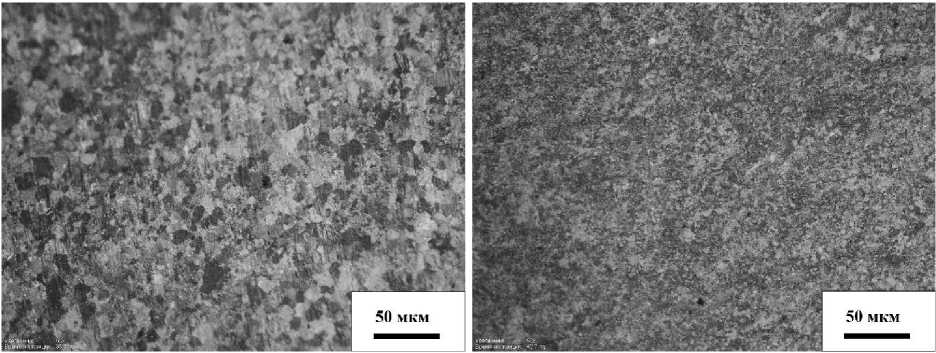
В результате деформационной обработки методом РКУП-К наблюдается существенное измельчение структуры при переходе от режима 1 к режиму 3 (рис. 2, б–г ). Горячая деформация при температуре 350°С в течение первых двух циклов приводит к измельчению структуры. Наблюдаются преимущественно рекристаллизованные зерна с более равномерным распределением по размерам, средний размер зерна составляет 13 ± 4 мкм.
а б
в г
Рис. 2. Структура сплава марки МА 14 после РКУП-К: а – исходное состояние; б – по режиму 1; в – по режиму 2; г – по режиму 3
Последующая деформация с понижением температуры способствует снижению среднего размера зерна до 9 ± 3 мкм. При этом сохраняется характер равноосной рекристаллизованной структуры. Выполнение РКУП-К на пятом и шестом циклах при температуре 150°С обеспечивает дальнейшее измельчение структуры – средний размер зерна составляет 5 ± 3 мкм.
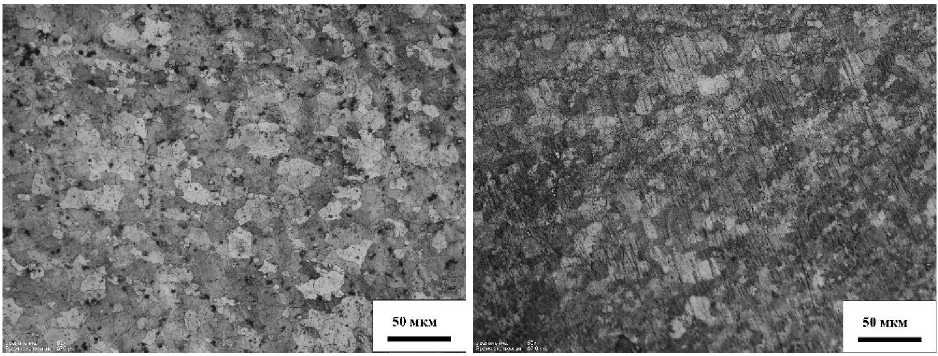
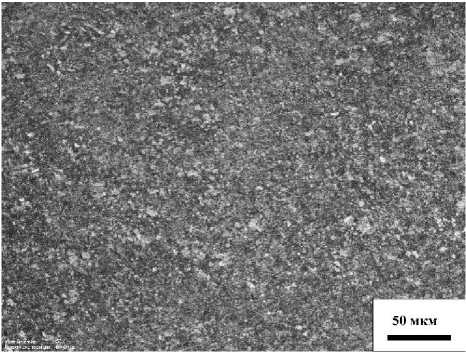
На рис. 3 показана структура сплава МА 14 после деформирования методом РКУП-К и последующей термообработки старением при 150 ± 10°С в течение 16 ч.
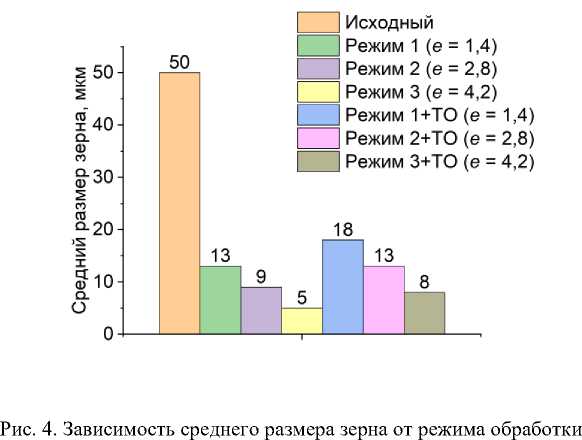
Так как, возникшие в процессе деформации внутренние напряжения оказывают существенное, обычно негативное, влияние на сопротивление коррозии готовых имплантатов, то в данном случае одной из важных задач термообработки явилось снижение внутренних напряжений в теле и по границам зерен. Из рис. 3, а видно, что термообработка образца, полученного по 1 режиму, при 150°С в течение 16 ч, ведет укрупнению зеренной структуры. Формируется преимущественно равноосный вид структуры. Двойниковых границ практически не наблюдается. Средний размер зерен увели- чился до 18 ± 4 мкм. Для образцов, обработанных по режимам 2 + ТО и 3 + ТО вид структуры, в целом, сохраняется таким же как после деформационной обработки, наблюдается некоторое увеличение размера зерен до 13 ± 3 и 8 ± 3 мкм, соответственно.
Таким образом обработка сплава МА 14 методом РКУП-К ведет к значительному измельчению структуры. Гистограмма, приведенная на рис. 4 дает возможность установить зависимость среднего размера зерна от степени деформационной обработки при понижении температуры. Видно, что с увеличением количества циклов с понижением температуры ведет к уменьшению среднего размера зерна. Можно отметить, что к уменьшению среднего размера зерна с понижением температуры деформации вероятно ведет снижение роли процессов полигонизации и рекристаллизации, характерных для высоких для магния температуры, такой как 350°С.
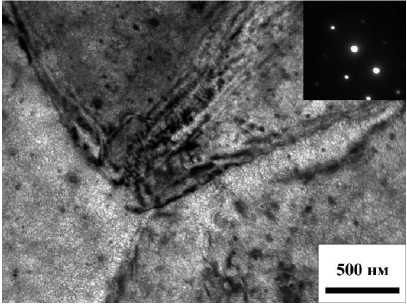
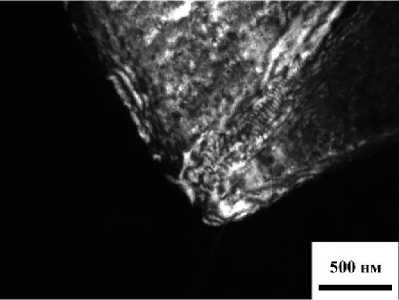
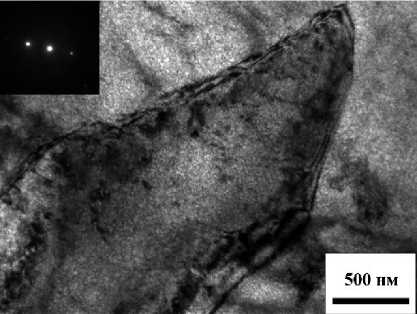
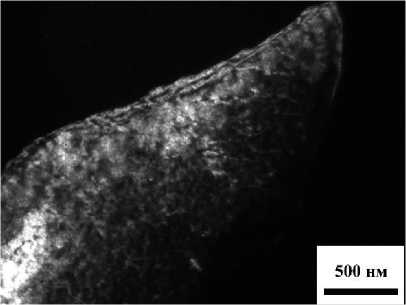
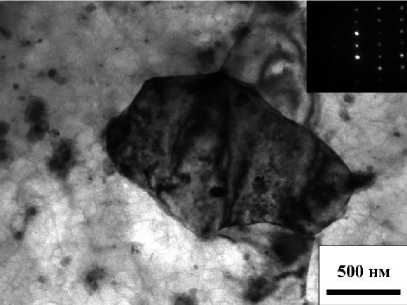
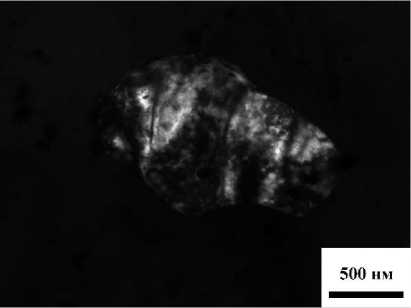
С целью оценки уровня измельчения были проведены микроструктурные исследования состояний после РКУП-Конформ. Микроструктура представлена на рис. 5. После РКУП-Конформ при температуре 350°С
в
Рис. 3. Структура сплава марки МА 14 после РКУП-К: а – по режиму 1+ТО; б – по режиму 2+ТО; в – по режиму 3+ТО
не наблюдается зерен или фрагментов размером менее 1 мкм. При данной температуре в магниевых сплавах возможен быстрый рост рекристаллизованных зерен. В теле зерен и по границам наблюдаются частицы средним размером 100 ± 67 нм. Последующая деформационная обработка при пониженной до 250 °С температу- ре ведет к появлению в структуре фрагментов полосовой формы, что вероятнее всего обусловлено характером сдвига в очаге деформации. Оценка показала, что поперечный размер таких полос составляет 1,4 ± 0,6 мкм. При температуре РКУП-Конформ 150°С в структуре наблюдаются близкие к равноосному виду фрагменты размеры которых могут составлять менее 1 мкм достигая значений 0,7–0,9 мкм. Такое структурное поведение может быть связано со снижением дислокационной активности при данной температуре, уменьшением числа возможных плоскостей скольжения в сплаве.
Таким образом оценка микроструктуры методом ПЭМ позволила установить тенденцию к снижению размеров структурных фрагментов при снижении температуры деформационной обработки с увеличением циклов РКУП-Конформ и достижения при температуре 150°С субмикрокристаллического уровня.
Рентгеноструктурный анализ
Анализ дифрактограмм (рис. 6) свидетельствует о заметных структурных и фазовых изменениях в результате деформационной обработки. Увеличение количества циклов РКУП-К не приводит к существенному изменению параметров решетки. Однако изменение величины ОКР свидетельствует о постепенном измельчении структуры с увеличением числа циклов и снижении температуры деформации (табл 1). РКУП-К по режиму 1 приводит к практически двукратному уменьшению ОКР и после 6 циклов достигает величины 98 нм, что 2,6 раза меньше, чем значение ОКР в отожженном состоянии. Уже на первых двух циклах РКУП-К плотность дислокаций увеличивается более чем вдвое. Однако при дальнейшем деформировании ее прирост существенно меньше и не превышает 5–6 %.
Как свидетельствует рентгенофазовый анализ РКУП-К приводит постепенному распаду пересыщенного твердого раствора с образованием стабильных частиц (фазы Лавеса) MgZn 2 и метастабильных частиц состава Mg 4 Zn 7. Данные частицы относят к катодному типу фаз [39].
Отдельного внимания требует текстурное состояние сплава Mg -6,5 Zn -1,3 Zr , так как известно, что текстура оказывает существенное влияние на коррозионную стойкость магния и его сплавов. Известно, что схема РКУП способствует уменьшению текстуры в металлах и сплавах к 4 циклу деформации, за счет использования схемы Вс [40].
Коррозионная стойкость магния также взаимосвязана с текстурной компонентой. По рис. 7 видно, что после первых двух циклов РКУП-К наблюдается острая текстура по призматическим плоскостям, расположенным параллельно оси деформирования (рис. 7, а ). Максимальная интенсивность текстуры по плоскости {10– 10} превышает в 10 раз случайную. Базальные плоскости {0002} ориентированы как по направлению деформирования образца, так и параллельно оси TD . Последующие 2 цикла РКУП-К ведут к уменьшению интенсивности текстуры призматических плоскостей практически в 2 раза (рис. 7, б ).
Некоторые базальные плоскости начинают располагаться под углом примерно 45–90°, преимущественно, относительно направления RD. На третьем цикле происходит размытие текстуры. Максимальная интенсивность текстуры по призматическим плоскостям всего в 3,61 раза превышает случайную ориентировку (рис. 7, в). Также наблюдается изменение пика текстуры базальных плоскостей.
Наблюдаются направления нормально расположенные к TD и RD , а также под углом около 45° к направлению деформирования образца, что может быть связано с действующими сдвиговыми напряжениями в схеме РКУП-К.
Таким образом 6 циклов РКУП-К приводят к размытию текстуры в образцах сплава Mg -6,5 Zn -1,3 Zr .
Механические испытания
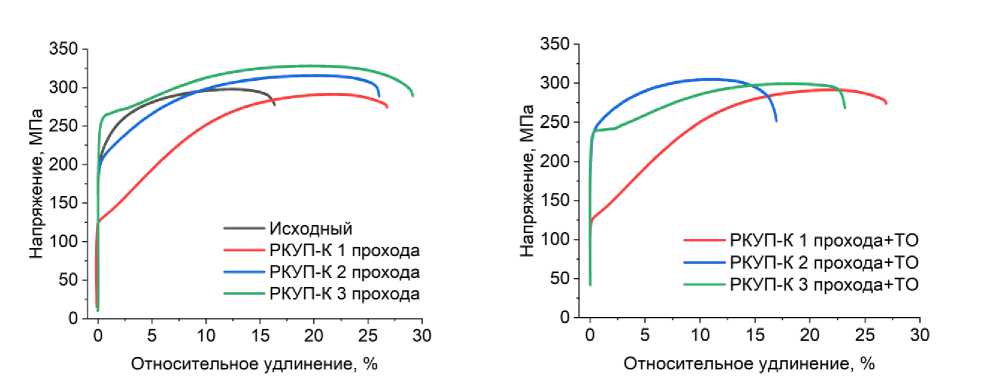
На рис. 8 и в табл. 3 представлены результаты механических испытаний.
Результаты механических испытаний на растяжение свидетельствуют о заметном повышении предела прочности сплава марки МА 14 после РКУП-К, проведенного по выбранным режимам (рис. 8, а ). После 2 циклов РКУП-К при температуре 350°С предел прочности увеличивается с 280 ± 5 до 290 ± 5 МПа. Последующие два цикла при понижении температуры до 250°С (режим 2) увеличивают предел прочности с 290 ± 5 до 310 ± 6 МПа. Дальнейшее увеличение количества циклов РКУП-К до 6 со ступенчатым снижением температуры от 350 до 150°С (режим 3) ведет к повышению предела прочности до 336 ± 5 МПа. Результаты механических испытаний на растяжение образцов после термообработки свидетельствуют о некотором снижении механических характеристик. Так прочностные характеристики снижаются на величину ~10 %, что является следствием роста зерен в процессе термической обработки (рис. 8, б ). Относительное удлинение при растяжении при этом снижается заметно, на величину до 35 %. Вероятно, существенное снижение пластических свойств можно объяснить выделением частиц вторых фаз.
Коррозионное поведение
Иммерсионное исследование на коррозионную стойкость позволяет проследить за развитием коррозии на образцах.
Как следует из эксперимента и анализа полученных данных (рис. 9) наилучшей коррозионной стойкостью из деформированных обладает образец после 4 циклов РКУП-К (режим 2). В первый день меньшей скоростью обладают исходный и образец, обработанный по режиму 2. После 5 дней наблюдается, различная динамика для деформированных образцов. После 4 и 6 циклов (режимы 2 и 3, соответственно) вплоть до 10 дней наблюдается уменьшение скорости коррозии.
Образец после 2 циклов (режим 1) после 5 дней демонстрирует наибольшую скорость коррозии среди
б
а
г
д
е
Рис. 5. Микроструктура сплава МА 14 после РКУП-К: режим 1 ( а , б ), режим 2 ( в , г ), режим 3 ( д , е )
Таблица 1
Параметры и характеристики кристаллической решетки
|
Состояние |
Параметр решетки, нм |
ОКР, нм |
Микроискажения |
Плотность дислокаций, х1014 м-2 |
|
|
а |
с |
||||
|
Исходное состояние (400°С 24 ч) |
0,320 |
0,520 |
257 ± 14 |
0,1271 ± 0,0014 |
3,50 |
|
РКУП-К по режиму 1 |
3,203 |
5,198 |
139 ± 20 |
0,1790 ± 0,0057 |
7,13 |
|
РКУП-К по режиму 2 |
3,203 |
5,201 |
116 ± 15 |
0,1874 ± 0,0046 |
7,39 |
|
РКУП-К по режиму 3 |
3,206 |
5,205 |
98 ± 6 |
0,2002 ± 0,0031 |
7,82 |
N

5x10s-
ч>,
J
-
4x10 s-
3x10s-
2x10s-
1x10s-
CN
30 40 50
- Исходный
РКУП-к 1 проход
РКУП-к 2 прохода
РКУП-к 3 прохода
см м

л—ДЛ
1_дП
60 70 80
2Theta, угол
Рис. 6. Дифрактограммы сплава Mg -6,5 Zn -1,3 Zr в исходном состоянии и после деформационной обработки методом РКУП-К
Таблица 2
Рентгенофазовый анализ сплава Mg -6,5 Zn -1,3 Zr
Термообработка сплава при температуре 150°С в течение 15 ч для образцов после 4 циклов РКУП-К (режим 2 + ТО) увеличивает относительного деформированного состояния скорость коррозии в первый день в 1,8 раза (16 мм/год), а для образцов после 2 циклов (режим 1 + ТО) – в 1,5 раза. Термообработка состояния после РКУП-К 6 циклов (режим 3 + ТО) наоборотснижает скорость коррозии в 2,6 раза (до 12 мм/год) в первый день. При дальнейших испытаниях до 5 и 10 дней для термообработанных образцов после 2 и 4 циклов (режим 1 + ТО и режим 2 + ТО, соответственно) наблюдается снижение скорости коррозии. Термообработанные образцы после 6 циклов РКУП-К (режим 3 + ТО) демонстрируют иное поведение. После 5 дней скорость коррозии увеличивается 1,7 раза, а к 10 дню наблюдается некоторое снижение скорости с 21 мм/год до 18 мм/год. На 15 день все образцы демонстрируют повышение скорости коррозии, а наименьшее значение из термообработанных показывает образец после РКУП-К 4 прохода (режим 2).
Обсуждение
Коррозионно-механическое поведение является одним из важнейших аспектов, оцениваемых при выборе материала для изготовления биорезорбируемых имплантатов, и в значительной степени зависит от его структурного состояния. Анализ структуры методом световой микроскопии позволил установить, что с увеличением степени деформации происходит уменьшение среднего размера зерна в сплаве МА14 (рис. 2).
Можно отметить, что при высокой температуре деформации основным механизмом измельчения структуры является динамическая рекристаллизация. При последующей деформации с понижением температуры, вероятно, более активно проявляются роль двойникования и дислокационного скольжения. Скольжение может приводить, в том числе, к формированию субзеренной структуры в теле деформированных исходных зерен.
Другой структурной характеристикой сплава является концентрация твердого раствора, а также наличие частиц вторых фаз. Оценку состояния твердого раствора можно провести методом измерения электропроводности. Измерения показали, что деформация методом РКУП-К не приводит к изменению электропроводности материала по сравнению с исходным состоянием, ее величина остается в пределах 31–32 % IACS . Результаты рентгенофазового анализа свидетельствуют о минимальном росте процентной доли вторых фаз. Следовательно, отсутствуют основания полагать, что изменения, связанные с концентрацией твердого раствора и, соответственно, с изменением характеристик ансамбля частиц вторых фаз, будут оказывать существенное
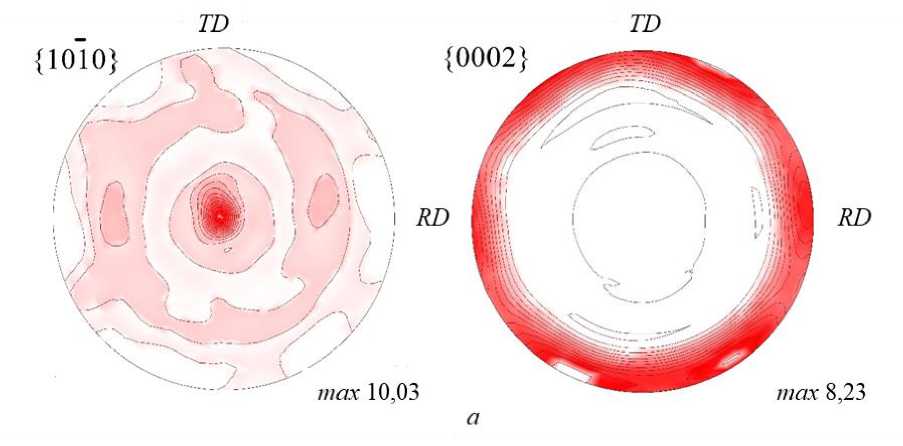
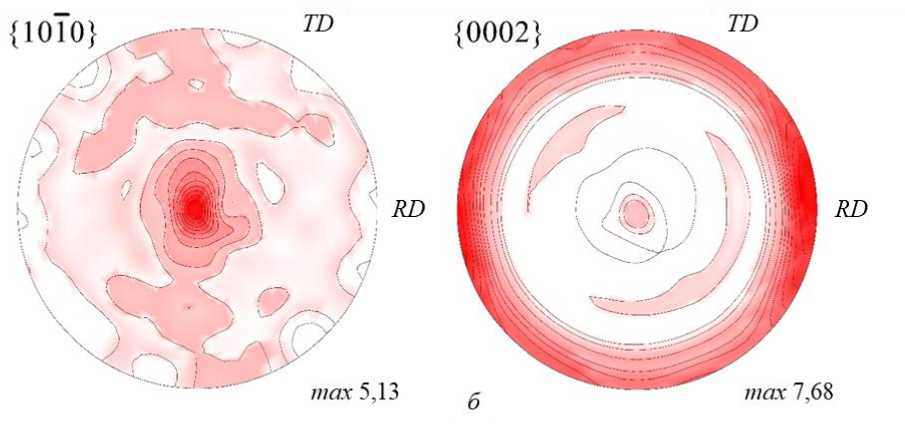
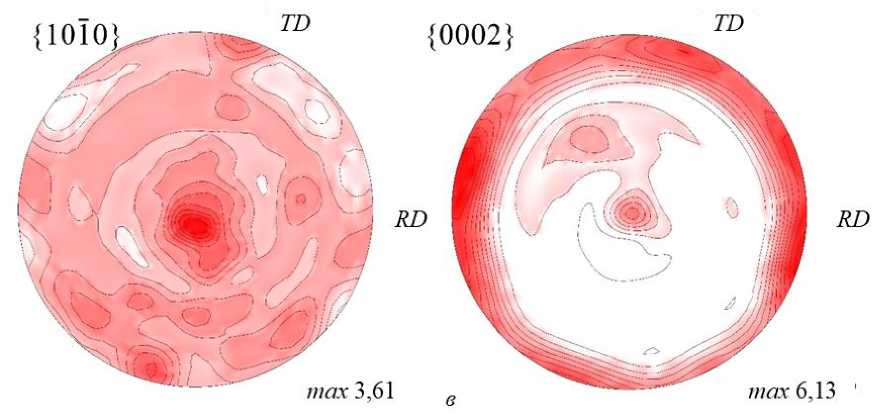
Рис. 7. {0001}, {10-10} полюсные фигуры, показывающие кристаллографическую текстуру образцов, полученных по режиму 1 ( a ), режиму 2 ( б ), режиму 3 ( в )
а
б
Рис. 8. Кривые механических испытаний сплава Mg -6,5 Zn -1,3 Zr после термомеханической обработки по предложенным режимам: а – без ТО; б – с ТО
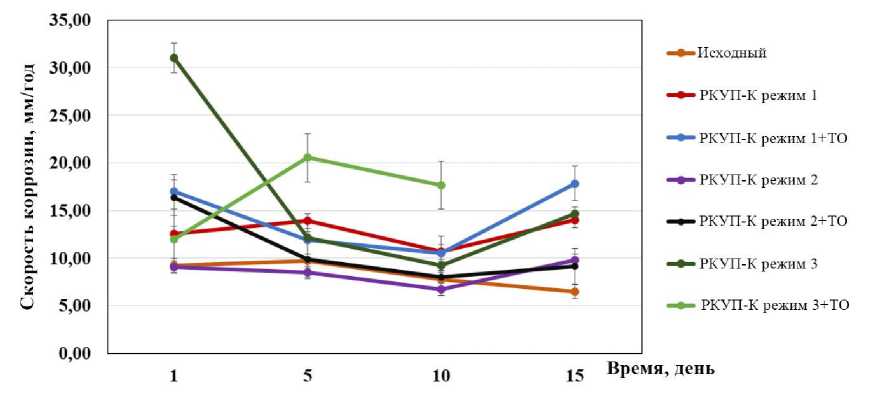
Рис. 9. Зависимость скорости коррозии от времени выдержки при гравиметрических коррозионных испытаниях, круглые образцы
Таблица 3
Результаты механических испытаний на растяжение
Стоит отметить существенное повышение предела текучести, а также пластических свойств в результате проведенной деформационной обработки. Так режим 2 приводит к повышению предела текучести до 195 ± 5 МПа, а после обработки по режиму 3 предел текучести достигает 250 ± 10 МПа. При этом все 3 режима привели к практически двукратному увеличению относительного удлинения при растяжении, с 15 вплоть до 28 %, что может объясняться увеличением протяженности границ зерен, а также, вероятно, за счет увеличения количества возможных плоскостей скольжения в ГПУ решетке. Увеличение пластических свойств может играть положительную роль при дальнейшей обработке заготовок до готового изделия. Однако образцы после режима 1 показывают снижение предела текучести, даже в сравнении с исходным, недеформированным состоянием. Вероятной причиной такого поведения материала является процесс динамической рекристаллизации, проходящий в условиях высокой температуры, который приводит к появлению мелких зерен и увеличению протяженности границ, что в свою очередь облегчает течение материала, к примеру за счет зернограничного проскальзывания.
Исходя из результатов анализа коррозионных иммерсионных испытаний можно сделать вывод о том, что 4 цикла РКУП-К (режим 2) со снижением температуры деформационной обработки с 350 до 250°С способствуют формированию наиболее прочного и стойкого к коррозии в физиологической среде раствора Рингера, насыщенного рекристаллизованными зернами, безтек-стурного или низкотекстурного структурного состояния. Из анализа литературы следует, что в условиях данных температур и приложенных внешних сил структура может характеризоваться зеренно-субзеренным типом и состоянием с твердым раствором легирующих элементов. Выделение частиц в данном сплаве таких как MgZn 2 или Mg 4 Zn 7 будет приводить к повышению коррозии из-за катодного типа данных частиц, которые будут приводить к более быстрой коррозии матрицы материала в приграничных областях из-за более низких значений химического потенциала. Изображение подверженных коррозии образцов свидетельствует о том, что коррозия начинается на поверхности образца, а не на его гранях. В данном случае критичным может является состояние границ зерен, их протяженность, наличие в структуре катодных частиц, в данном случае MgZn 2 [41]. Данные, полученные в исследовании могут впоследствии использоваться для усовершенствования технологии изготовления протезов [42–44].
Заключение
В ходе экспериментальных работ методом РКУП-К получены длинномерные образцы (до 160 мм) из биоре- зорбируемого магниевого сплава МА14. Деформационная обработка с постепенным понижением температуры (от 350 до 150°С) и увеличением накопленной степени деформации (до ~4,2) обеспечивает существенное измельчение структуры (средний размер зерна снижается до 5 ± 3 мкм), повышение прочностных характеристик (предел прочности возрастает до 335 ± 5 МПа) и практически двукратное увеличение относительного удлинения (до 28 %).
Установлено двукратное увеличение плотности дислокаций уже после 2 циклов РКУП-К (режим 1) до 7,2 х1014 1/м2. С увеличением количества циклов, согласно описанным режимам, происходит монотонное уменьшение размера областей когерентного рассеивания, минимальное значение которого составляет 98 нм после 6 циклов РКУП-К. Анализ текстуры свидетельствует о выстраивании призматических плоскостей по направлению продольной оси заготовки после первых 2 циклов РКУП-К. При последующем деформировании до 4 циклов интенсивность пиков текстуры базальных и призматических плоскостей снижается, а после 6 циклов наблюдается размытие текстуры.
Установлено, что термическая обработка при 150°С приводит к снижению механических свойств: прочность уменьшается на ~10 %, пластичность – на величину до 35 %, что обусловлено ростом зерен.
По результатам коррозионных испытаний наиболее высокую коррозионную стойкость в физиологическом растворе Рингера демонстрирует структурное состояние, сформированное после четырех циклов РКУП-К с понижением температуры до 250°С. Данное состояние характеризуется зеренно-субзеренной структурой и сохранением легирующих элементов в твердом растворе.
