
Влияние скорости резания и температуры балансов на фракционный состав щепы
Журнал: Resources and Technology @rt-petrsu
Рубрика: Полная статья
Статья в выпуске: 3 т.23, 2026 года.
Бесплатный доступ
Получение щепы на ЦБК в зимний период из мороженой древесины сопровождается ухудшением её фракционного состава и ростом потерь древесного сырья. В данной работе приведены результаты исследования влияния температуры древесины, измельчаемой дисковой рубительной машиной, на фракционный состав получаемой щепы. В ходе исследования были выполнены эксперименты по измельчению еловых и лиственничных балансов на специально подготовленной рубительной машине с регулируемой скоростью вращения ножевого диска при температуре +10 °C и –12 °C. Результаты эксперимента выявили тенденцию к уменьшению доли крупной фракции и росту доли мелких частиц с увеличением скорости резания. Кроме того, зафиксировано, что уменьшение длины измельчаемого в рубительной машине баланса вызывает рост доли крупной щепы. Результаты экспериментов показали, что закономерности влияния температуры и скорости резания при измельчении еловых и лиственничных балансов на фракционный состав щепы подобны. Для обеих пород зафиксирован рост доли мелких фракций в щепе при снижении температуры.
Короткий адрес: https://sciup.org/147255171
IDS: 147255171 | УДК: 630.37 | DOI: 10.15393/j2.art.2026.9963
Influence of cutting speed and pulpwood temperature on the fractional composition of wood chips
The production of chips from frozen wood at pulp and paper mills in winter is accompanied by a deterioration in its particle size distribution and increased losses of wood raw materials. This paper presents the results of a study examining the effect of temperature of wood crushed by a disc chipper on the particle size distribution of the resulting chips. The study included experiments on crushing spruce and larch pulpwood using a specially designed chipper with an adjustable blade disc speed at temperatures of +10 °C and –12 °C. The results of the experiment revealed a tendency toward a decrease in the proportion of large fractions and an increase in the proportion of small particles with increasing cutting speed. Furthermore, it was found that a decrease in the length of the pulpwood crushed in the chipper caused an increase in the proportion of large chips. The results of the experiments showed that the patterns of influence of temperature and cutting speed on the particle size distribution of chips during the crushing of spruce and larch pulpwood were similar. For both species, an increase in the proportion of small fractions in the chips was recorded with a decrease in temperature.
Текст научной статьи Влияние скорости резания и температуры балансов на фракционный состав щепы
Древесина ели ( Picea ) и лиственницы ( Larix ) является основным сырьём для целлюлознобумажной промышленности. Главная особенность лиственницы — сбрасывание хвои на зиму, что отличает её от большинства других хвойных деревьев, которые являются вечнозелёными. По данным Рослесхоза, приведённым в государственном лесном реестре (ГЛР) за 2024 г., в основных лесообразующих породах первое место занимает лиственница — 28,1 % от общей площади всех пород деревьев, затем идут сосна — 19,2 %, берёза — 16,4 %, ель — 12,6 % и кедр — 9,2 % [1].
Эффективное использование древесины лиственницы является актуальным вопросом, особенно для Дальневосточного федерального округа России (ДФО), в котором лиственничные леса преобладают по площади и запасам спелой и перестойной древесины. Наиболее распространённой лесной формацией в ДФО являются лиственничные леса, которые занимают около 60 % площади всех лесов региона [2]. Общий запас лиственничной древесины преобладает над всеми другими хвойными, твёрдолиственными и мягколиственными лесами вместе взятыми и оценивается в 61,2 %. Ареал произрастания лиственничных лесов простирается от юга Приморского края до северного предела распространения всей древесной растительности. Наибольшие запасы лиственницы сосредоточены в Республике Саха (Якутия) и составляют 7337,1 млн м3, занимая площадь 109 млн га, в Хабаровском крае запас лиственничной древесины составляет 2735,7 млн м3 на общей площади 28 млн га, в Амурской области — с запасом 1427,5 млн м3 на площади 13,5 млн га.
Лиственница наилучшим образом приспособлена к суровым природным условиям криолитозоны [4], которая занимает около 60 % территории лесного фонда РФ [4], [5]. Лиственница хорошо восстанавливается после пожаров и рубок лесных насаждений [3], [6—8], но при этом сама является наиболее частым источником природных лесных пожаров, поскольку сброшенная на зиму лиственницей хвоя в следующий летний сезон высыхает и становится чрезвычайно горючей [9—11].
Ввиду того, что около 50 % территории лесного фонда Республики Саха (Якутия) относится к резервным лесам, а на территории эксплуатационных и защитных лесов Якутии рубки ухода за лесом не ведутся [12—14], огромные запасы лиственничной древесины представлены, в основном, перестойной и спелой тонкомерной древесиной, мало пригодной для производства качественных пиломатериалов. На этом фоне механо-химическая переработка лиственничной древесины является наиболее перспективным направлением рационального использования этого воспроизводимого природного ресурса. Вовлечение древесины лиственницы в эффективную переработку на основе принципов неистощительного лесопользования [15] будет способствовать повышению степени освоения расчётной лесосеки в лесах ДФО и снижению их природной пожароопасности.
Механо-химическая переработка древесины включает ряд технологических процессов, первым из которых является измельчение древесины на щепу с использованием дисковых рубительных машин [15], [16]. Большие объёмы древесины, включая лиственничную древесину, перерабатываются в щепу на целлюлозно-бумажных комбинатах. Однако вследствие технологических преимуществ ель остаётся ключевым, но не единственным видом сырья в целлюлозно-бумажной промышленности — и в России, и в мире. В контексте данной работы важно отметить такие уникальные свойства лиственничной целлюлозы и области применения, в которых она наиболее конкурентоспособна; например, высокая впитываемость обеспечивает лучшее качество санитарно-гигиенической продукции; благодаря структуре волокон лиственничная целлюлоза более перспективна для производства наноцеллюлозы, микрокристаллической целлюлозы и других высокотехнологичных продуктов [17]. Анатомические и физико-механические свойства лиственницы закономерно влияют на рассматриваемую далее технологию получения технологической щепы для дальнейшего получения целлюлозы.
С точки зрения древесиноведения у ели и лиственницы разные свойства, и это напрямую влияет на технологию переработки в щепу. Рассмотри некоторые из этих свойств [18].
Плотность лиственницы около 600—650 кг/м³ против 450—470 кг/м³ у ели.
Твёрдость (по Бринеллю) древесины лиственницы и ели соответственно 4,5—5,5 и 2,5—3,5.
Строение: ель — безъядровая (спелодревесная) порода: на срезе однородная ткань. У лиственницы есть ярко выраженное ядро (красноватое) и заболонь, причём контраст между ранней и поздней древесиной сильный из-за разницы в толщине стенок клеток.
Содержание поздней древесины в лиственнице выше (около 29 %), чем в ели (около 25 %). Именно поздняя древесина придаёт прочность.
В ели смоляных ходов мало, они мелкие. В лиственнице есть и вертикальные, и горизонтальные смоляные ходы. Содержание смолы в древесине лиственницы и ели соответственно 1—3 % и 1—4 %.
Содержание целлюлозы в лиственничной древесине 40—45 % и 41—48 % в еловой; содержание лигнина соответственно 26—30 % и 27—32 %.
Стойкость к гниению у лиственницы выше, особенно у ядра.
Перечисленные свойства лиственничной и еловой древесины проявляют себя в технологических процессах следующим образом [19]:
■ Высокое содержание экстрактивных веществ (дубильные, смолистые, восковые компоненты) может снижать эффективность отбеливающих процессов, но меньше влияет на качество целлюлозы, чем смола сосны.
■ Большая доля поздней древесины улучшает прочностные характеристики целлюлозы, но требует больших энергозатрат на измельчение.
■ Низкая реакционная способность лигнина лиственницы может упростить процесс делигнификации, но увеличить расход химикатов (едкий натр, сернистый ангидрид),
2. Материалы и методы
2.1. Экспериментальная установка и технология эксперимента
что объясняется более высокой плотностью и меньшей реакционной способностью лиственничного лигнина по сравнению с еловым лигнином, который более «рыхлый» и содержит больше расщепляемых связей.
Измельчение древесины лиственницы в щепу предъявляет особые требования к оборудованию, т. к. по сравнению с измельчением ели приводит к более интенсивному износу режущих элементов и повышенному энергопотреблению.
Следует обратить внимание, что частота вращения диска рубительной машины должна быть уточнена с учётом влияния таких критериев, как температура измельчаемых балансов и фракционный состав щепы, т. к. для различных указанных выше целей использования щепы могут оказаться более подходящими иные фракции. Принимая во внимание представленные выше данные, а также опубликованные исследования [19—21], приходим к выводу, что в этой предметной области имеются определённые пробелы и остаются дискуссионными такие вопросы использования древесины лиственницы, как детализация влияния скорости резания диска рубительной машины, температуры и породы измельчаемой древесины на фракционный состав щепы. Ответы на эти вопросы будут способствовать совершенствованию технологических решений переработки древесины лиственницы, эффективных по критериям технической возможности и экономической целесообразности. Соответственно, логична рабочая гипотеза данного исследования: подбирая определённую скорость резания на рубительной машине в зависимости от температуры измельчаемой древесины лиственницы, можно повысить выход кондиционной щепы. Эти вопросы рассматриваются в нижеследующих разделах.
Таким образом, главным исследовательским вопросом является изучение влияния скорости резания и температуры измельчаемой древесины лиственницы и ели на фракционный состав щепы.
Уточняя используемую далее терминологию, отметим, что в данной работе при описании экспериментов по измельчению древесины (для обозначения отрезка бревна, измельчаемого в рубительной машине) используется термин «баланс».
Чтобы получить развёрнутый ответ на сформулированный выше главный исследовательский вопрос, могут быть использованы рубительные машины различных типов. С учётом ограничений на объём данного исследования изучалось влияние скорости резания и температуры измельчаемой древесины лиственницы на фракционный состав щепы при верхнем способе выброса в случае гравитационной (наклонной) подачи мерных отрезков круглых лесоматериалов к ножевому диску. Конструкция экспериментальной установки (далее — установка) была создана на базе серийного образца дисковой рубительной машины МРНП-30. Блок управления частотой вращения ножевого диска установки является главным отличием от серийного образца рубительной машины. При этом экспериментальная установка позволяла создавать различные комбинации изучаемых параметров, поддерживая остальные на постоянном уровне. Общий вид установки показан на фото.
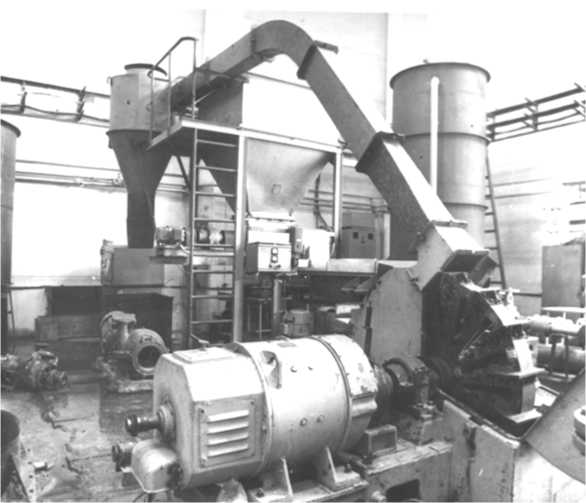
Фото. Общий вид экспериментальной установки [фото авторов]
Photo. General view of the experimental setup
-
2.2. Методика определения фракционного состава щепы и доли потерь
При проведении экспериментальных исследований измельчались лиственничные ( Lárix sibírica ) и еловые балансы, очищенные от коры. Древесина измельчавшихся балансов не содержала гнили, имела степень окорки не ниже 98 %, массовая доля влаги в древесине 45—50 %. Температура одной партии балансов была около +10 ° С, другой — -12 ° С. Размеры балансов: диаметр 12 см, длина 0,5 м.
Скорость резания при измельчении древесины определялась по формуле
п v = —R , ('ll
30 ср (1)
где v — скорость резания, м/c; n — частота вращения диска, мин-1; R ср — средний радиус резания, м.
Частота вращения диска ( n ) контролировалась перед началом каждой рубки тахометром.
Величина среднего радиуса резания ( R ср ) определялась по чертежам, как расстояние от центра эллипса резания до оси вала (рисунок 1).
До начала исследований было выполнено измельчение балансов с последующим фракционным анализом полученной щепы, чтобы определить минимальную скорость резания, при которой технически возможен верхний выброс щепы из установки. Значение этой скорости оказалось равным 17 м/с и явилось нижним пределом варьирования скоростей резания в дальнейшем исследовании. Верхний предел (38 м/c) соответствовал технически возможному наибольшему значению скорости резания у существующих машин.
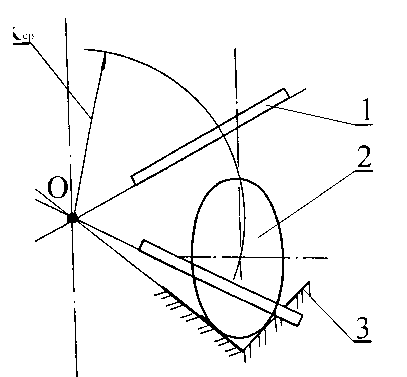
Рисунок 1. Схема для определения среднего радиус резания ( R ср ): 1 — нож рубительной машины, 2 — измельчаемая древесина, 3 — загрузочный патрон [рисунок авторов]
Figure 1. Diagram for determining the average cutting radius (R ср ): 1 — the shredder blade, 2 — the pulpwood being shredded, 3 — the loading spout
Работы проводились на плоском диске с ножами, имеющими прямую заточку.
Ряд конструктивных параметров, уже исследованных и апробированных на промышленных образцах рубительных машин, в процессе экспериментов поддерживался на следующем уровне: расчётная длина щепы 19 мм; состояние ножей — острые; зазор между ножами и контрножом 0,8...1,0 мм; угол заострения ножей 32 ° ; угол примыкания патрона в вертикальной плоскости 38 ° .
Всю щепу, полученную после измельчения баланса, тщательно перемешивают и методом двукратного квартования сокращают до навески массой 2,0—2,5 кг и взвешивают с погрешностью не более 5 г. В дальнейшем полученная навеска подвергалась фракционированию на гирационном анализаторе АЛГ-М в течение одной минуты.
Применявшийся анализатор был оснащён четырьмя ситами с круглыми отверстиями. Верхнее сито, на котором рассыпалась проба, имело отверстия диаметром 30 мм, под ним было установлено сито с отверстиями диаметром 20 мм, ниже — с отверстиями 10 мм, ещё ниже — с отверстиями 5 мм. Продукт, прошедший через нижнее сито, собирался на поддоне анализатора. Таким образом, вся щепа, подвергавшаяся фракционированию, делилась на пять частей, которые обозначены как фракции: +30, +20+ +10, +5, +0. Остаток на сите анализатора с отверстиями диаметром 30 мм считался крупной фракцией (+30).
Сумма остатков на ситах с отверстиями диаметром 20 мм и 10 мм — кондиционная фракция (фракции +10 и +20). Остаток щепы на сите с отверстиями диаметром 5 мм — мелкая фракция (фракции +5), на поддоне — отсев (фракции +0).
Остаток щепы на каждом сите собирался и взвешивался. По результатам взвешиваний определялись массы фракций и рассчитывалось их содержание в навеске в процентах по формуле gф100 x G
где х ф — массовая доля фракции, %; g ф — масса фракции щепы, г; G — масса навески (пробы), г.
Оценка достоверности и силы влияния параметров дисковых рубительных машин на процесс получения щепы проводилась в данной работе по доле потерь. Величина этого показателя рассчитывалась по следующей формуле:
X n =( 4.4 g K + g M + g o 110/0. (3)
где х n — массовая доля потерь, %; g к — масса крупной фракции, г; g м — масса мелкой фракции, г; g о — масса отсева, г.
Длина баланса с температурой –12 °C составляла 0,5 м. Эта длина обусловлена габаритами холодильной камеры. Длина балансов, имевших температуру +10 °С, также составляла 0,5 м. Длина была одинакова, т. к. ранее было установлено, что её значение влияет на фракционный состав щепы, полученной в результате измельчения.
Скорость резания при верхнем выбросе составляла: 17, 24, 31 и 38 м/с.
Следует заметить, что размеры холодильной камеры, в которой балансы охлаждались до –12 °C, ограничивали длину измельчаемых балансов (не более 0,5 м). Поэтому технически возможными были испытания балансов длиной 0,5 м. Ввиду такого ограничения было решено провести предварительное исследование с целью выявить влияние длины измельчаемого баланса на фракционный состав щепы. В рамках этого исследования были проведены рубки еловых балансов длиной 0,5 м и 1,2 м при температуре +10 °С на установке.
3. Результаты и обсуждение 3.1. Предварительный эксперимент
Цель предварительного эксперимента — определить по рассмотренной выше методике влияние длины измельчаемого елового баланса на фракционный состав щепы.
Условия эксперимента: температура +10 °С; верхний выброс; поверхность диска плоская; заточка ножей плоская; количество ножей на диске 16 шт.; расчётная длина щепы 18 мм; ножи острые (непосредственно после заточки); угол заострения ножей 32°; угол резания 38°;
зазор между ножом и контрножом 0,8...1,0 мм; диаметр измельчаемых балансов 12 см; длина измельчаемых балансов 0,5 м и 1,2 м.
Результаты эксперимента приведены в виде графиков на рисунках 2—6.
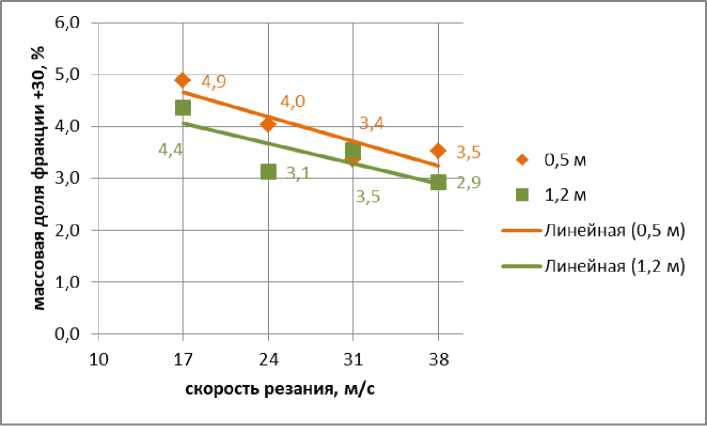
Рисунок 2. Влияние скорости резания на массовую долю фракции +30 для еловых балансов разной длины [рисунок авторов]
Figure 2. Effect of cutting speed on the mass fraction +30 fraction for spruce pulpwood of different lengths
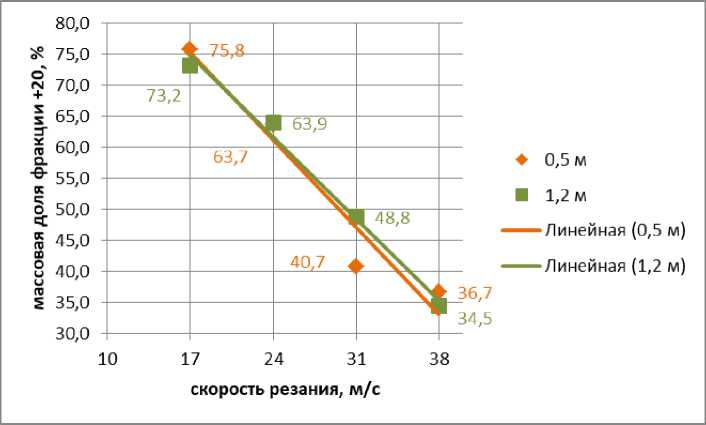
Рисунок 3. Влияние скорости резания на массовую долю фракции +20 для еловых балансов разной длины [рисунок авторов]
Figure 3. Effect of cutting speed on the mass fraction +20 fraction for spruce pulpwood of different lengths
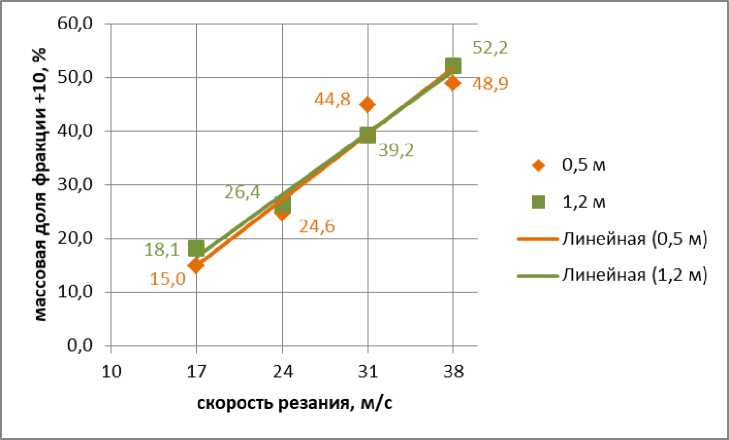
Рисунок 4 . Влияние скорости резания на массовую долю фракции +10 для еловых балансов разной длины [рисунок авторов]
Figure 4. Effect of cutting speed on the mass fraction +10 for spruce pulpwood of different lengths
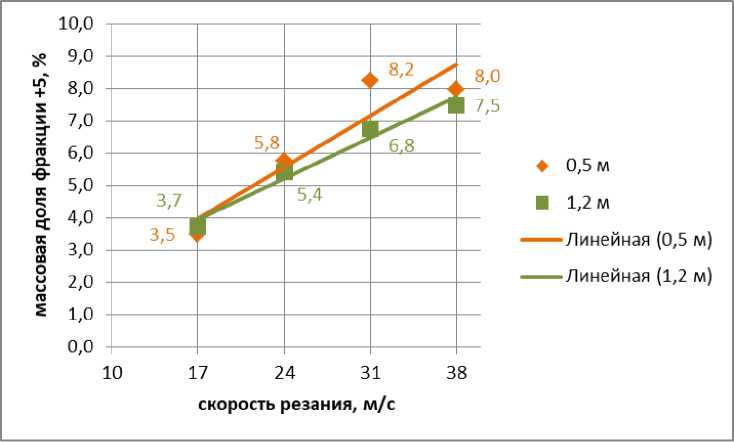
Рисунок 5. Влияние скорости резания на массовую долю фракции +5 для еловых балансов разной длины [рисунок авторов]
Figure 5. Effect of cutting speed on the mass fraction +5 for spruce pulpwood of different lengths
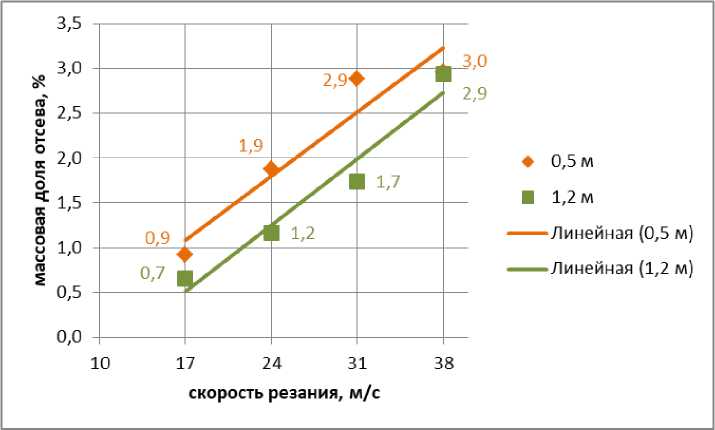
Рисунок 6. Влияние скорости резания на массовую долю отсева в щепе фракция +0 для еловых балансов разной длины [рисунок авторов]
Figure 6. Effect of cutting speed on the mass fraction +0 of chips screenings for spruce pulpwood of different lengths
Полученные результаты (см. рисунки 2—6) позволяют сделать следующие выводы:
-
1. Главный вывод предварительного эксперимента заключается в том, что влияние скорости резания древесины на выход кондиционной щепы (фракций +10 и +20) практически одинаково для балансов длиной как 1,2 м, так и 0,5 м (см. рисунки 3 и 4). Это означает, что в данном случае длину баланса можно не учитывать при определении доли кондиционной щепы, т. е. использовать в экспериментах балансы длиной 0,5 м.
-
2. С увеличением скорости резания от 17 до 38 м/с уменьшается доля фракции +20 (см. рисунок 3), но растёт доля фракции +10 (см. рисунок 5), т. е. щепа остаётся кондиционной, но более мелкой.
-
3. Доля крупной щепы (+30) уменьшается с увеличением скорости резания, однако остаётся выше для балансов длиной 0,5 м по сравнению с балансами длиной 1,2 м (см. рисунок 4).
-
4. Доля мелких частиц в щепе (+5 и +0) растёт с увеличением скорости резания, однако остаётся выше для балансов длиной 0,5 м по сравнению с балансами длиной 1,2 м (см. рисунки 5 и 6).
-
5. Установленное в эксперименте повышенное содержание крупных и мелких частиц в щепе при измельчении балансов длиной 0,5 м (по сравнению с балансами длиной 1,2 м) можно объяснить особыми геометрическими условиями измельчения частей баланса вблизи его торцов, т. к. в конечной стадии измельчения в рубительной машине угол наклона баланса к плоскости ножевого диска существенно отличается от оптимальных значений. Число
-
6. Установленные в эксперименте тенденции к уменьшению доли крупной щепы и к росту доли мелких частиц с увеличением скорости резания (см. рисунки 2—6) соответствуют известным по литературе экспериментальным данным по измельчению еловой древесины [22], согласно которым средневзвешенная толщина частиц щепы увеличивалась по мере уменьшения скорости резания, а наибольшая доля кондиционной щепы получена при скорости резания 20 м/с.
-
3.2. Основной эксперимент
-
3.2.1. Ель
-
торцов, приходящееся на единицу длины короткого баланса (0,5 м), больше по сравнению с балансом длиной 1,2 м. Более подробно эти аспекты рассмотрены в статье [21].
Цель рассматриваемого в данном разделе эксперимента — определить по рассмотренной выше методике влияние скорости резания еловых балансов на фракционный состав щепы при отрицательной (–12 °C) и положительной (+10 °C) температуре. Результаты экспериментов для ели показаны на рисунках 7—11.
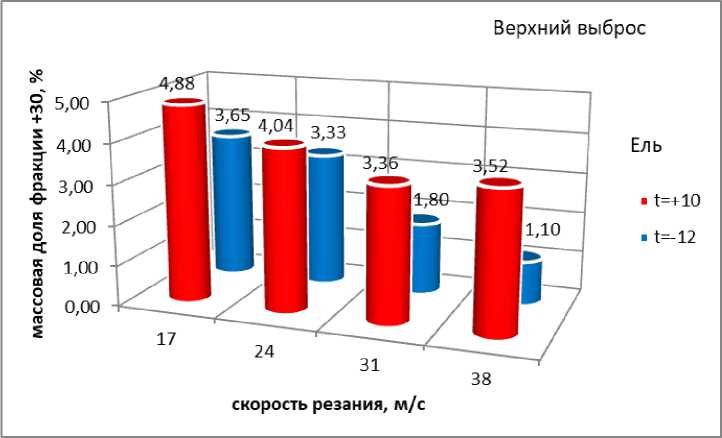
Рисунок 7. Влияние скорости резания и температуры измельчаемой древесины на массовую долю фракции +30 для еловых балансов при верхнем способе выброса щепы [рисунок авторов]
Figure 7. The effect of cutting speed and the temperature of the shredded wood on the mass fraction +30 for spruce pulpwood when using the top-discharge method of chip ejection
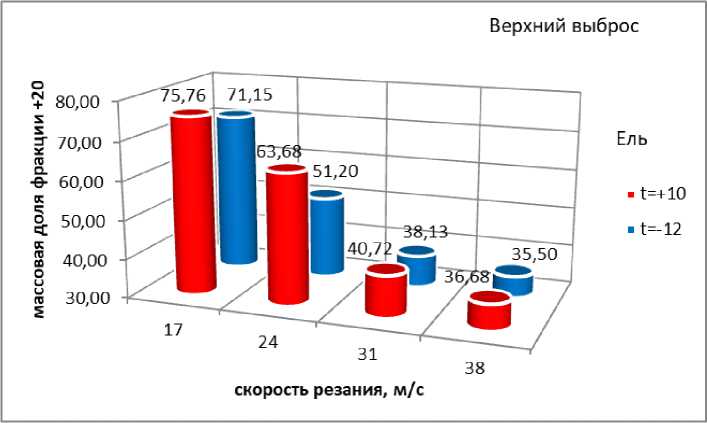
Рисунок 8. Влияние скорости резания и температуры измельчаемой древесины на массовую долю фракции +20 для еловых балансов при верхнем способе выброса щепы [рисунок авторов]
Figure 8. The effect of cutting speed and the temperature of the shredded wood on the mass fraction +20 for spruce pulpwood when using the top-discharge method of chip ejection
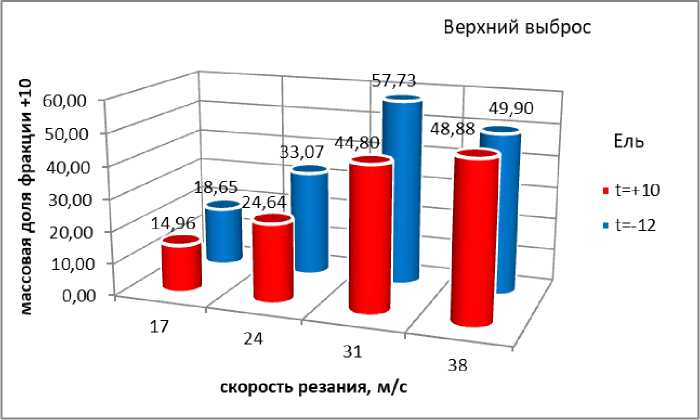
Рисунок 9. Влияние скорости резания и температуры измельчаемой древесины на массовую долю фракции +10 для еловых балансов при верхнем способе выброса щепы [рисунок авторов]
Figure 9. The effect of cutting speed and the temperature of the shredded wood on the mass fraction +10 for spruce pulpwood when using the top-discharge method of chip ejection
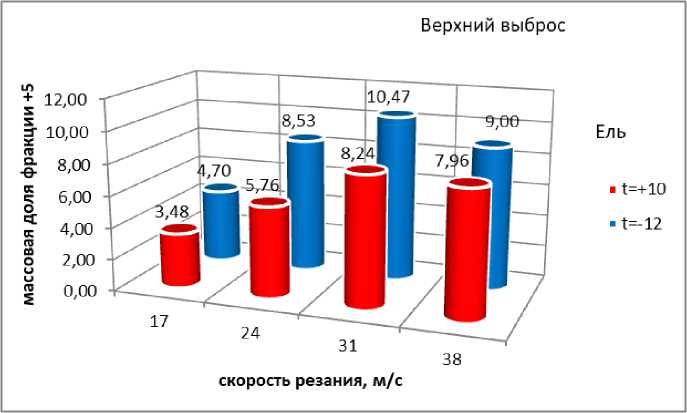
Рисунок 10. Влияние скорости резания и температуры измельчаемой древесины на массовую долю фракции +5 для еловых балансов при верхнем способе выброса щепы [рисунок авторов]
Figure 10. The effect of cutting speed and the temperature of the shredded wood on the mass fraction +5 for spruce pulpwood when using the top-discharge method of chip ejection
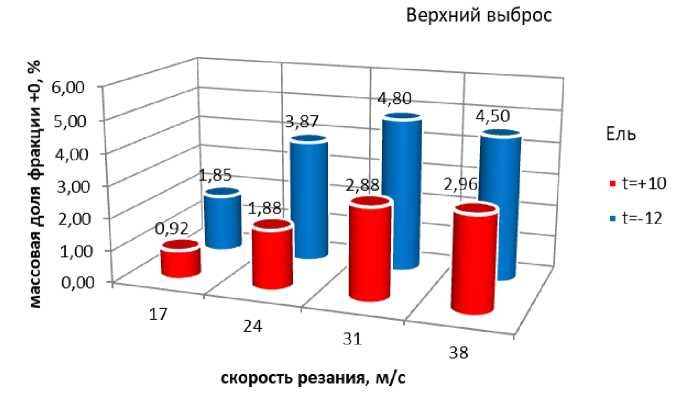
Рисунок 11 . Влияние скорости резания и температуры измельчаемой древесины на массовую долю фракции +0 для еловых балансов при верхнем способе выброса щепы [рисунок авторов]
Figure 11. The effect of cutting speed and the temperature of the shredded wood on the mass fraction +0 for spruce pulpwood when using the top-discharge method of chip ejection
Результаты эксперимента (рисунки 8—12) позволяют сделать следующие выводы:
-
1. С увеличением скорости резания от 17 до 38 м/с уменьшается доля фракции +20 (см. рисунок 9), но растёт доля фракции +10 (см. рисунок 9), т. е. щепа остаётся кондиционной, но становится более мелкой. Для уточнения этой тенденции необходимо учитывать скорость подачи.
-
2. Доля крупной щепы (+30) уменьшается с увеличением скорости резания, однако остаётся выше для балансов с температурой +10 °C (см. рисунок 7).
-
3. Доля мелких частиц в щепе (+5 и +0) растёт с увеличением скорости резания, однако остаётся ниже для балансов с температурой +10 °C (см. рисунки 10 и 11).
-
4. Установленные в эксперименте тенденции к уменьшению доли крупной щепы и к росту доли мелких частиц с увеличением скорости резания соответствуют известным по литературе экспериментальным данным по измельчению еловой древесины [22].
-
3.2.2. Лиственница
Цель рассматриваемого в данном разделе эксперимента — определить по рассмотренной выше методике влияние скорости резания лиственничных балансов на фракционный состав щепы при отрицательной (–12 °C) и положительной (+10 °C) температуре. Результаты экспериментов для ели показаны на рисунках 12—16.
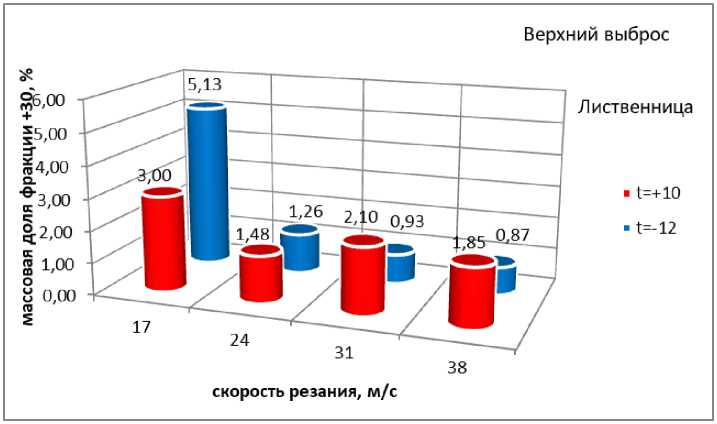
Рисунок 12. Влияние скорости резания и температуры измельчаемой древесины на массовую долю фракции +30 для лиственничных балансов при верхнем способе выброса щепы [рисунок авторов]
Figure 12. The effect of cutting speed and the temperature of the shredded wood on the mass fraction +30 f for larch pulpwood when using the top-discharge method of chip ejection
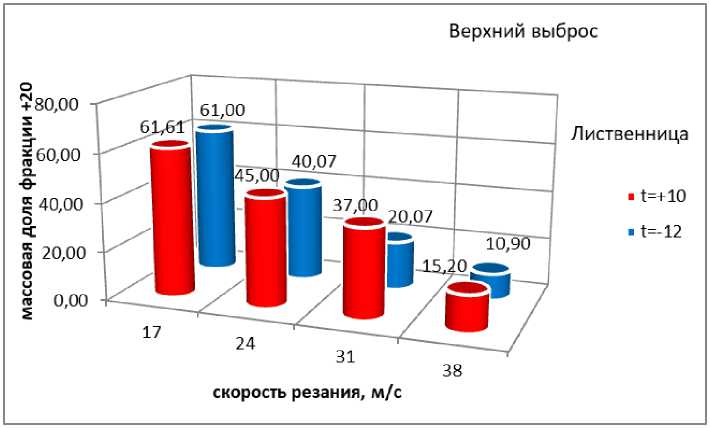
Рисунок 13. Влияние скорости резания и температуры измельчаемой древесины на массовую долю фракции +20 для лиственничных балансов при верхнем способе выброса щепы [рисунок авторов]
Figure 13. The effect of cutting speed and the temperature of the shredded wood on the mass fraction +20 for larch pulpwood when using the top-discharge method of chip ejection
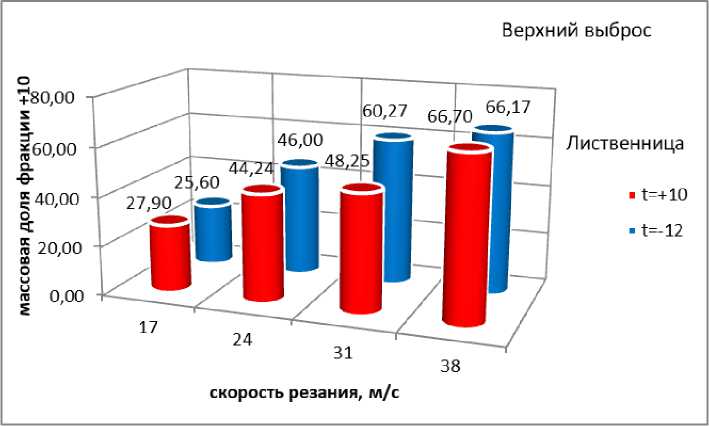
Рисунок 14. Влияние скорости резания и температуры измельчаемой древесины на массовую долю фракции +10 для лиственничных балансов при верхнем способе выброса щепы [рисунок авторов]
Figure 14. The effect of cutting speed and the temperature of the shredded wood on the mass fraction +10 for larch pulpwood when using the top-discharge method of chip ejection
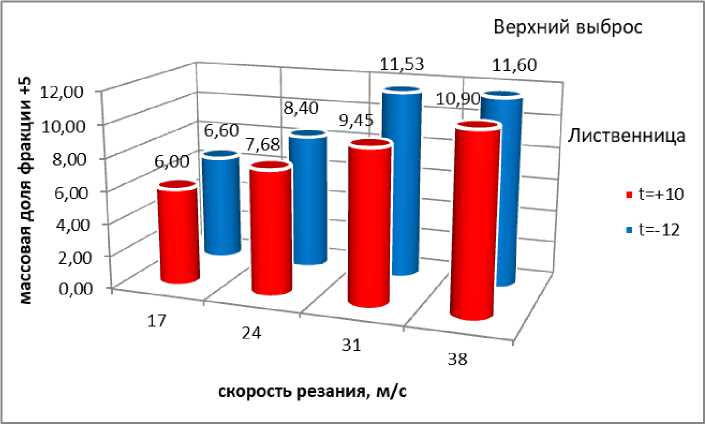
Рисунок 15. Влияние скорости резания и температуры измельчаемой древесины на массовую долю фракции +5 для лиственничных балансов при верхнем способе выброса щепы [рисунок авторов]
Figure 15. The effect of cutting speed and the temperature of the shredded wood on the mass fraction +5 for larch pulpwood when using the top-discharge method of chip ejection
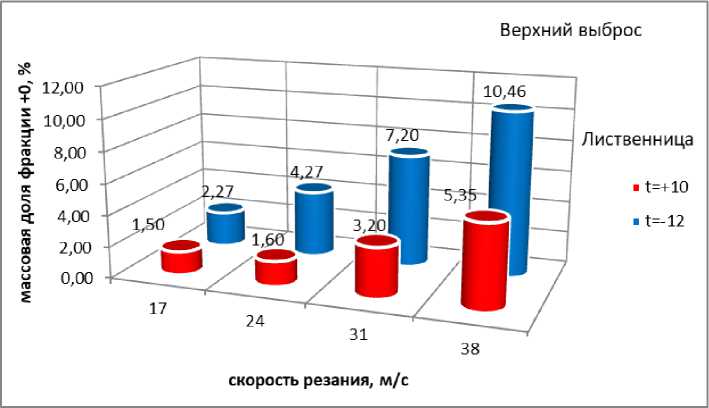
Рисунок 16. Влияние скорости резания и температуры измельчаемой древесины на массовую долю фракция +0 для лиственничных балансов при верхнем способе выброса щепы [рисунок авторов]
Figure 16. The effect of cutting speed and the temperature of the shredded wood on the mass fraction +0 for larch pulpwood when using the top-discharge method of chip ejection
4. Обсуждение и выводы
Выполнено экспериментальное исследование влияния скорости резания и температуры еловых и лиственничных балансов с температурой +10 °C и –12 °C, измельчаемых в рубительной машине. Результаты эксперимента (см. рисунки 12—16) позволяют сделать следующие выводы:
-
1. С увеличением скорости резания от 17 до 38 м/с уменьшается доля фракции +20 (см. рисунок 8), но растёт доля фракции +10 (см. рисунок 9), т. е. щепа остаётся кондиционной, но становится более мелкой. Для уточнения этой тенденции необходимо учитывать скорость подачи.
-
2. Доля крупной щепы (+30) уменьшается с увеличением скорости резания, однако остаётся выше для балансов с температурой +10 °C (см. рисунок 12).
-
3. Доля мелких частиц в щепе (+5 и +0) растёт с увеличением скорости резания, однако остаётся ниже для балансов с температурой +10 °C (см. рисунки 15 и 16).
-
4. Установленные в эксперименте тенденции к уменьшению доли крупной щепы и к росту доли мелких частиц с увеличением скорости резания соответствуют отмеченным выше известным по литературе экспериментальным данным по измельчению еловой древесины [22]. Кроме того, как и в рассмотренных выше экспериментах, неизбежное уменьшение начальной длины баланса в процессе его измельчения в рубительной машине вызывает рост доли крупной щепы, как показано в статье [21].
-
5. Результаты экспериментов показали, что закономерности влияния температуры и скорости резания при измельчении еловых и лиственничных балансов на фракционный состав щепы подобны. Для обеих пород зафиксирован рост доли мелких фракций в щепе при снижении температуры и росте скорости резания древесины.
-
6. В дальнейших исследованиях по теме работы рекомендуется изучить зависимости качества щепы, производительности и потребления энергии от таких параметров, как скорость вращения ножевого диска, скорость подачи баланса, зазор между ножами и контрножом, угол заострения ножей, угол примыкания патрона и способ выброса щепы из кожуха рубительной машины. Кроме того, принимая во внимание новые возможности, открываемые аддитивными технологиями, которые позволяют создавать стальные детали сложной формы, могут получить более широкое применение, например, геликоидальные ножи для рубительных машин.
