
Обоснование реализации нового метода обработки глубоких отверстий после кольцевого сверления

Рубрика: Технология
Статья в выпуске: 2 т.26, 2026 года.
Бесплатный доступ
Данная статья посвящена комплексному исследованию процесса удаления стержня в глухом отверстии после выполнения операции кольцевого сверления. Особое внимание уделяется анализу взаимодействия режущего инструмента с обрабатываемым материалом в условиях высоких нагрузок и деформаций. Для проведения исследования применяется современное программное обеспечение Abaqus, позволяющее выполнить детальное моделирование всех этапов технологического процесса. В работе представлена инновационная конструкция режущего инструмента, отличающаяся уникальным принципом работы. Ключевая особенность разработки заключается в способности корпуса инструмента к упругой деформации под действием противодействующих сил со стороны обрабатываемой заготовки. При этом обеспечивается согласованное перемещение направляюще-опорной части вместе с режущим лезвием по направлению к оси вращения. Принцип работы инструмента основан на его вращении с заданной частотой в направлении подачи, что способствует эффективному удалению керна стержня. Существенным преимуществом предложенного решения является отсутствие подвижных соединений в конструкции, что значительно повышает надежность и долговечность инструмента. Разработанная технология позволяет существенно оптимизировать процесс извлечения центральной части из глухого отверстия после кольцевого сверления. Это достигается за счет рационального распределения нагрузок и минимизации механического воздействия на обрабатываемый материал. Внедрение предложенного метода способствует сокращению времени обработки, снижению энергозатрат и повышению качества получаемых поверхностей. Практическая значимость исследования заключается в возможности применения разработанной технологии в машиностроении, авиационной и автомобильной промышленности, где широко используются операции глубокого сверления и последующей обработки отверстий.
Короткий адрес: https://sciup.org/147254520
IDS: 147254520 | УДК: 621.91.01 | DOI: 10.14529/engin260205
Justification of the implementation of a new method for processing deep holes after core drilling
This article is devoted to a comprehensive study of the process of removing the core from a blind hole after performing a hole drilling operation using a ring drill. Particular attention is paid to analyzing the interaction between the cutting tool and the workpiece material under conditions of high loads and deformations. The research utilizes modern Abaqus software, which allows for detailed modeling of all stages of the technological process. The paper presents an innovative design of a cutting tool with a unique operating principle. The key feature of the development lies in the ability of the tool body to elastically deform under the influence of opposing forces exerted by the workpiece. This ensures coordinated movement of the guidingsupporting part together with the cutting blade towards the rotation axis. The tool operates based on its rotation at a specified frequency in the feed direction, which facilitates efficient removal of the core. A significant advantage of this solution is the absence of moving connections in the design, which considerably increases the reliability and service life of the tool. The developed technology allows for substantial optimization of the process for extracting the central part from a blind hole after ring drilling. This is achieved through rational distribution of loads and minimization of mechanical impact on the workpiece material. Implementation of the proposed method contributes to reduced processing time, lower energy consumption, and improved quality of resulting surfaces. The practical significance of the research lies in the potential application of the developed technology in mechanical engineering, aviation, and automotive industries, where deep drilling operations and subsequent hole processing are widely used.
Текст научной статьи Обоснование реализации нового метода обработки глубоких отверстий после кольцевого сверления
B.A. Lopatin2, ,
M.O. Chernyshov1, ,
T.E. Kostiv1, ,
S.V. Nikitin1, ,
Глубокое сверление является важной технологической операцией, при которой создаётся отверстие, длина которого как минимум в пять раз больше его диаметра. Поскольку данная операция широко используется в машиностроительной отрасли по всему миру, постоянно ведутся исследования и внедряются инновации, направленные на совершенствование технологий глубокого сверления. Это включает разработку новых методов обработки, создание современного оборудования и совершенствование режущего инструмента. Улучшение технологических процессов положительно сказывается на экономической эффективности производства и способствует повышению конкурентоспособности предприятий в сфере машиностроения.
Сложность глубокого сверления состоит в том, что инструмент не обладает достаточной жёсткостью, из-за чего снижается точность обработки отверстий. Это связано с тем, что скорость резания по длине поперечной кромки инструмента распределяется неравномерно: у самой оси она практически равна нулю. В результате металл в этой зоне не режется, а выдавливается. Такой процесс выдавливания отличается нестабильностью, что приводит к уводу сверла в сторону и нарушению соосности отверстия [1]. Кроме того, при глубоком сверлении часто наблюдается опасное явление скопления и уплотнения стружки в канавках сверла или в самом отверстии. Это случается, когда объём образующейся стружки становится больше, чем могут вывести каналы для её удаления [2, 3]. Также одной из проблем изготовления глубоких отверстий является преждевременный отказ сверл [4-8].
При глубоком сверлении различают сплошное и кольцевое сверление. Достоинством кольцевого сверления является более высокая производительность и меньший износ режущих кромок ввиду того, что отсутствует центральная часть сверла, где скорость резания стремится к нулю, как при сплошном сверлении. Также отсутствие центральной части позволяет снизить усилия резания и уменьшить объем материала, переводимого в стружку. Поэтому энергоэффективность такого процесса выше. Помимо всего этого при кольцевом сверлении, как правило, применяется многолезвийный инструмент, у которого опорные боковые поверхности более равномерно распределены по диаметру сверла, что также повышает производительность и качество обработки, по сравнению со сплошным сверлением [9, 10].
Несмотря на перечисленные достоинства у кольцевого сверления есть один существенный недостаток: центральная часть отверстия не обрабатывается, в результате чего образуется стержень (или керн), который сложно, а в отдельных случаях невозможно удалить. Кроме того, при глубоком сверлении стержень может деформироваться из-за перераспределения остаточных напряжений, а также провисать под собственным весом и оказывать давление на стенки кольцевого сверла, что приводит к поперечным колебаниям заготовки и режущего инструмента, а это, в свою очередь, негативно влияет на качество получаемого отверстия. Поэтому кольцевое сверление на сегодня применяют либо для получения сквозных отверстий, либо для неглубоких отверстий большого диаметра.
На сегодняшний день применяются следующие способы извлечения керна после выполнения кольцевого сверления [1, 9-11]:
-
- высверливание керна (рис. 1, а). Основным недостатком этого метода является сравнительно низкая производительность при формировании отверстия;
-
- разрушение керна путём поочерёдных ударов по его краям с целью выламывания (рис. 1, b). К минусам этого способа относится трудоёмкость процесса, обусловленная толщиной и свойствами материала керна. Кроме того, после повторного захода сверла в отверстие дальнейшее вы-
- ламывание становится невозможным;
-
- формирование отверстия в зоне соединения керна с основанием для последующего отделения с помощью газового или плазменного резака, либо подрезание через перпендикулярный канал у основания керна (рис. 1, c). Недостатком данного подхода считается низкая эффективность и высокая стоимость, связанные с необходимостью сверления дополнительного бокового отвер-
- стия, трудоёмким удалением керна и последующей герметизацией подготовленного проёма;
- применение специализированных инструментов (рис. 2).
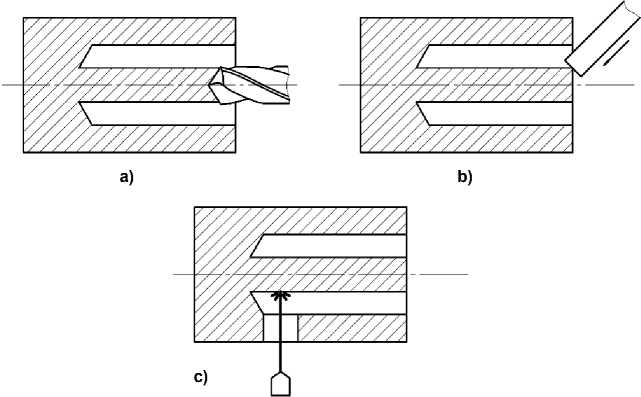
Рис. 1. Способы извлечения стержня после выполнения кольцевого сверления:
а) принцип действия метода высверливания; b) принцип действия метода выламывания; c) принцип действия метода подрезания стержня через отверстия в его основании
Fig. 1. Methods of core removal after ring drilling:
a) operating principle of the drillingout method; b) operating principle of the breaking-out method; c) operating principle of the core cutting method through holes in its base
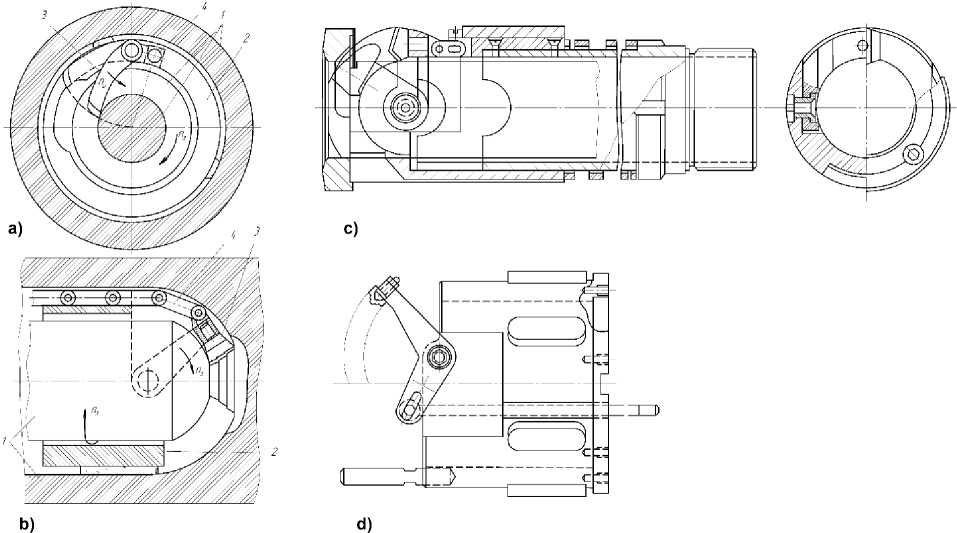
Рис. 2. Специализированные инструменты для отделения стержня, образующегося при высверливании, классифицируются следующим образом: а) устройства с резцом, совершающим движение в направлении, перпендикулярном оси заготовки; b) устройства, в которых резец перемещается в плоскости, параллельной оси заготовки; c) головка для разделения сердечника, оснащённая шарнирным механизмом и дуговым держателем режущего инструмента; d) головка для отрезки сердечника с дуговым резцедержателем.
Обозначения на схеме: 1 – заготовка; 2 – корпус головки; 3 – резец; 4 – привод резца
-
Fig. 2. Specialized tools for core separation formed during drilling are classified as follows:
-
a) devices with a cutter moving in a direction perpendicular to the workpiece axis; b) devices where the cutter moves in a plane parallel to the workpiece axis; c) core separation head equipped with a hinge mechanism and an arc-shaped cutting tool holder; d) core cutting head with an arc-shaped cutter holder Designations in the diagram: 1 – workpiece; 2 – head body; 3 – cutter; 4 – cutter drive
Использование специальных инструментов для подрезания стержня после кольцевого сверления считается самым технологичным способом по сравнению с ранее рассмотренными методами. Однако на сегодняшний день этот подход применяется нечасто, так как конструкции инструментов отличаются сложностью, а их производительность и надёжность остаются низкими.
В работе Н.Д. Троицкого описано устройство режущей головки, предназначенной для отделения керна (стержня), изображённой на рис. 2, а. Конструкция включает корпус инструмента, в передний торец которого встроен рычаг с закреплённой на нём режущей пластиной. Рычаг жёстко зафиксирован на приводном валу с косозубым шестерённым колесом. Это колесо взаимодействует с рейкой, имеющей наклонные зубцы и движущейся вдоль оси стебля и инструмента. При продвижении рейки вперёд косозубое колесо поворачивается в опорных подшипниках и плавно вращает рычаг с напаянной режущей пластиной от периферии к центру отверстия. Двигаясь по дуге, проходящей через ось отверстия, рычаг отсекает стержень у самого его основания. Перемещение рычага осуществляется вручную [9].
Также приведено описание конструкции режущей головки для отделения керна (стержня), показанной на рис. 2, b. Она состоит из корпуса, на передней части которого установлен дугообразный рычаг с режущей пластиной, приводимый в движение штангой с промежуточными звеньями [9].
В справочнике С.В. Кирсанова, В.А. Гречишникова, С.Н. Григорьева, А.Г. Схиртладзе описано устройство отрезной головки, предназначенной для отделения керна (стержня), иллюстрация которой представлена на рис. 2, c. Конструкция включает в себя втулку с корпусом, в котором на шарнирных соединениях установлен дугообразный держатель резца. Подрезание керна (стержня) осуществляется за счёт поворота этих шарниров [1].
Также рассмотрено устройство отрезной головки для отделения керна (стержня), изображённой на рис. 2, d. Она состоит из корпуса, на котором зафиксирована дугообразная державка с режущим инструментом. Державка соединена с суппортом станка посредством тяги; при движении суппорта в направлении задней бабки происходит поворот дуги-державки. В результате этого поворота резец, закреплённый на дуге, врезается в керн (стержень) и осуществляет его подрезку [1].
Недостатком всех указанных выше конструкций режущего инструмента является их конструктивная сложность. В каждой из них присутствуют подвижные узлы, включающие множество мелких и подверженных износу деталей. Это приводит к усложнению изготовления, снижению надёжности и эксплуатационных характеристик, а также к низкой производительности при вырезании керна из отверстия из-за недостаточной надёжности данных конструкций.
Таким образом, целью этой работы является обоснование возможности реализации нового метода обработки глубоких отверстий после кольцевого сверления.
Постановка задач исследования
Для достижения поставленной цели необходимо решить следующие задачи:
-
– разработать новый метод обработки глубоких отверстий после кольцевого сверления, предусматривающий подрезку оставшегося стержня с помощью режущего инструмента, обладающего упругим корпусом;
-
– разработать конструкцию инструмента, обеспечивающую практическое применение предложенного метода обработки глубоких отверстий после кольцевого сверления. Конструкция должна обеспечивать упругую деформацию корпуса инструмента под воздействием силы реакции опоры со стороны детали, а также перемещение направляющей опоры с режущей кромкой к оси вращения;
-
– обосновать работоспособность нового метода обработки глубоких отверстий после кольцевого сверления.
Материалы и методы исследования
Компьютерное моделирование – это инструмент, который позволяет прогнозировать и совершенствовать поведение режущего инструмента и заготовки в условиях, приближённых к реальному производству. Среди множества программных решений, применяемых для моделирования подобных процессов, особое место занимает Abaqus – благодаря своей универсальности, высокой производительности и обширному спектру функциональных возможностей [12–19].
В программном комплексе Abaqus для имитации процессов резания и разрушения материалов применяется модель Джонсона – Кука, представленная в виде следующего уравнения:
о = (А + Вх ©п ) х (1 + С х lns * ) х (1 - Т *т ) , (1)
где А – величина предела текучести обрабатываемого материала при статическом нагружении, МПа; B – характеристика чувствительности к деформации (изотропное упрочнение), МПа; s - значение эквивалентной пластической деформации, МПа; n - коэффициент, характеризует упрочнение материала при резании; С - коэффициент, который характеризует скорость; S * - величина скорости пластических деформаций, мм/с; m – характеристика процесса термического охрупчивания.
В данной модели, описываемой формулой (1), первый множитель отражает эффект упрочнения (наклепа), второй – динамическое упрочнение, а третий – термическое разупрочнение.
Моделирование процесса формирования подрезки стержня осуществлялось с применением модели Джонсона – Кука, которая учитывает накопление повреждений. Связанная модель задаётся формулой
-
s r = (D , + D2x exp (D3 х J )) х(1 + 04х ln^) х(1 + D s^ ) , (2)
где D 1 , D 2 , D 3 , D 4 , D 5 – параметры разрушения материала; p – величина статического давления, МПа; q – напряжение Мизеса, МПа.
Параметры разрушения материала D определяются по формуле
D=^f, (3)
£f где As - инкремент пластической деформации во время цикла интегрирования.
Результаты и обсуждения
Суть предложенного метода подрезки стержня после кольцевого сверления состоит в использовании упругой деформации для точного направления режущей пластины к центру обрабатываемого отверстия, что и обеспечивает качественное удаление стержня.
На рис. 3 изображена разработанная конструкция режущего инструмента, предназначенного для извлечения стержня из глухого отверстия после обработки кольцевым сверлом [20]. Инструмент включает в себя корпус с осью вращения 1. В его состав входят хвостовик 2 и рабочая часть. Последняя, в свою очередь, состоит из упругого элемента 3, направляюще-опорного участка 4 с упорным выступом 5 и режущей зоны 6 с лезвием 7. Упорный выступ 5 и режущий элемент 7 могут быть выполнены как неразъёмная часть корпуса и рабочей зоны (включающей направляюще-опорный участок 4 и режущую зону 6), так и в виде сменных деталей. В последнем случае они изготавливаются из более износостойкого материала, отличного от основного корпуса, например, из быстрорежущей стали или твёрдого сплава. Упругий элемент 3 представляет собой тонкостенную изогнутую пластину. Её кривизна соответствует дуге, длина которой равна или составляет менее одной трети диаметра хвостовика 2 корпуса инструмента. Такая конфигурация придаёт рабочей части необходимую гибкость. Это проявляется в упругости элемента 3 при воздействии реактивной силы со стороны обрабатываемой детали на упорный выступ 5. Конструкция обеспечивает перемещение направляюще-опорного участка 4 (вместе с выступом 5) и режущей зоны 6 (с лезвием 7) к оси вращения 1 за счёт движения инструмента с окружной скоростью V в направлении подачи S. Одновременно данное решение гарантирует высокую жёсткость на кручение рабочей части, в частности упругого элемента 3. Это необходимо для стабильного процесса резания, выполняемого лезвием 7.
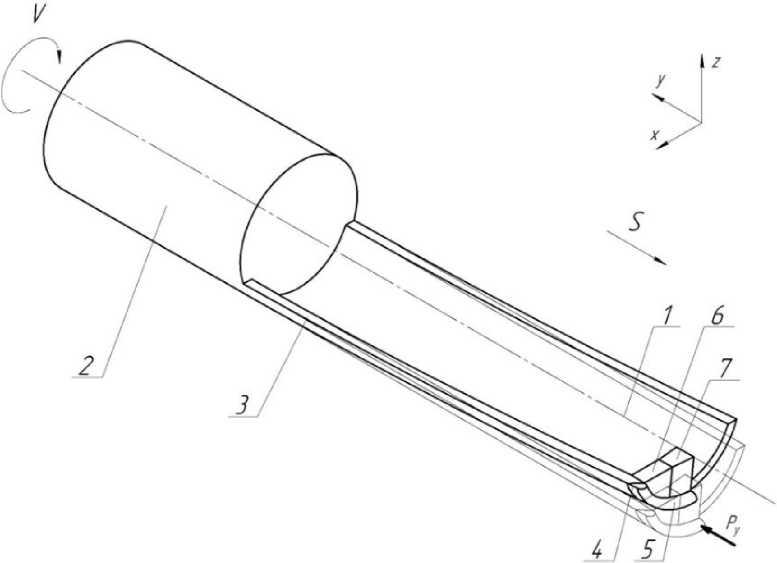
Рис. 3. Режущий инструмент, предназначенный для выемки стержня из несквозного отверстия, полученного кольцевым сверлением
Fig. 3. Cutting tool designed for core removal from blind holes produced by ring drilling
Инструмент вставляют в кольцевое отверстие до упора в его дно. При этом дно должно иметь коническую форму, что представлено на рис. 4.
Технология
Technology
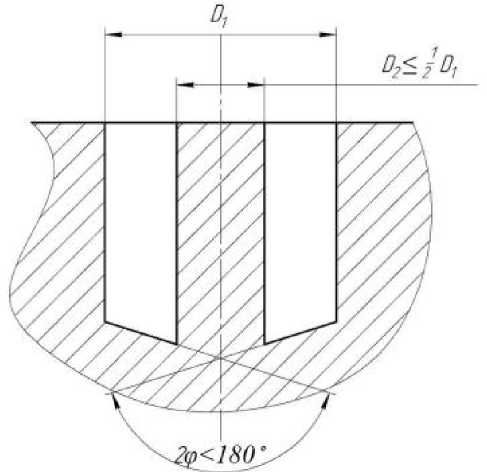
Рис. 4. Отверстие с дном конической формы
Fig. 4. Hole with conical base
Диаметр стержня D2 должен быть не больше половины диаметра отверстия D1. Режущий инструмент устанавливается в обработанную после сверления кольцевым сверлом канавку глухого отверстия и продвигается до основания этой канавки. Затем выполняется осевое перемещение S инструмента, который вращается с частотой V. В результате контакта упорного выступа 5 с основанием кольцевой канавки и под действием реактивной силы Py, возникающей со стороны заготовки на режущий инструмент, происходит скольжение упорного выступа по направляющей основания канавки. Это вызывает изгиб упругой части корпуса инструмента и смещение упорно-направляющего узла с выступом 5 и режущей секции с элементом 7 в сторону оси вращения с усилием Px. В момент соприкосновения режущего элемента 7 с поверхностью керна (стержня) появляется реактивная сила Pp со стороны керна (стержня) (рис. 5). Как только сила реакции опоры Py заготовки на инструмент станет больше силы реакции опоры керна Pp, режущий элемент начнёт подрезать керн (стержень) (рис. 6).
Преимущества нового метода: работа инструмента выполняется без использования подвиж- ных соединений и только за счет упругой деформации самого инструмента, за счет этого повышается надежность и работоспособность инструмента.
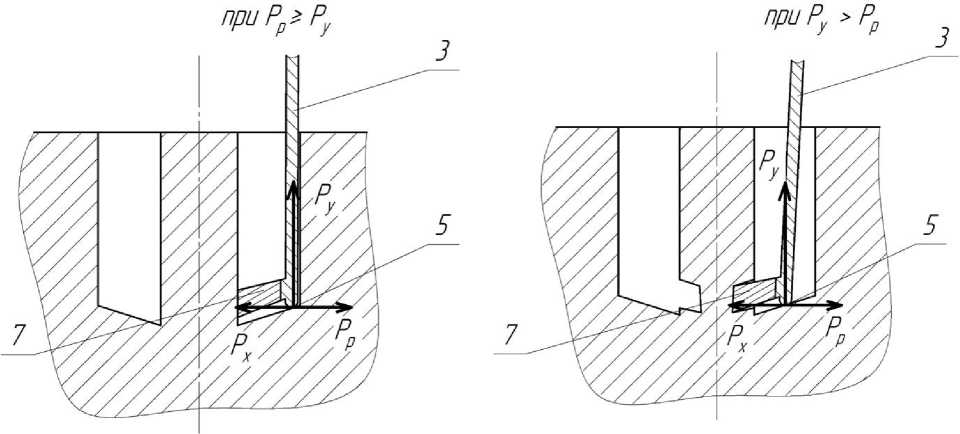
Рис. 6. Подрезание стержня
Fig. 6. Core undercutting
Рис. 5. Инструмент, помещенный в кольцевое отверстие
Fig. 5. Tool inserted into the annular hole
Для оценки работоспособности новой конструкции режущего инструмента в среде Abaqus были созданы трёхмерные модели инструмента и заготовки после кольцевого сверления, что представлено на рис. 7 и 8.
Анализ результатов симуляции, проведённой в среде Abaqus, подтверждает, что новый инструмент успешно реализует заложенную функцию – стержень был полностью отрезан. Иллюстрация процесса моделирования представлена на рис. 9.
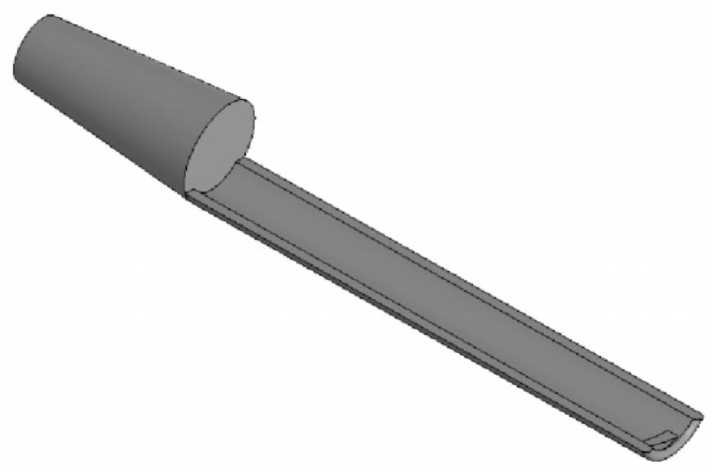
Рис. 7. Трехмерная модель нового инструмента
Fig. 7. Three-dimensional model of the new cutting tool
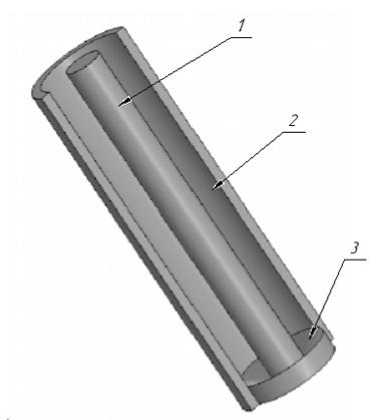
Рис. 8. Трехмерная модель заготовки после кольцевого сверления: 1 – стержень; 2 – наружная стенка; 3 – дно отверстия с уклоном
Fig. 8. Three-dimensional model of the workpiece after annular drilling:
1 – core; 2 – outer wall; 3 – hole bottom with slope
Для расчёта готового инструмента в качестве заготовки выбрана деталь после обработки кольцевым сверлом с наружным диаметром 80 мм и внутренним диаметром 40 мм. В качестве материала детали использована сталь 20, а режущая часть выполнена из твёрдого сплава Т5К10. Режимы обработки: скорость резания – 60 м/мин, подача – 0,1 мм/об.
Проведенные исследования позволяют сделать ряд выводов.
-
1. Разработан новый метод обработки глубоких отверстий после кольцевого сверления, который заключается в осуществлении подрезки стержня режущим инструментом с упругим корпусом.
-
2. Разработана и запатентована конструкция режущего инструмента [20], реализующая новый метод обработки глубоких отверстий после кольцевого сверления, обеспечивающая упругую деформацию корпуса такого инструмента под влиянием силы реакции опоры от детали на опорную поверхность и смещение направляющей опоры с режущим лезвием к оси вращения.
-
3. Путем симуляции работы новой конструкции режущего инструмента в программной среде Abaqus обоснована работоспособность нового метода обработки глубоких отверстий после кольцевого сверления.
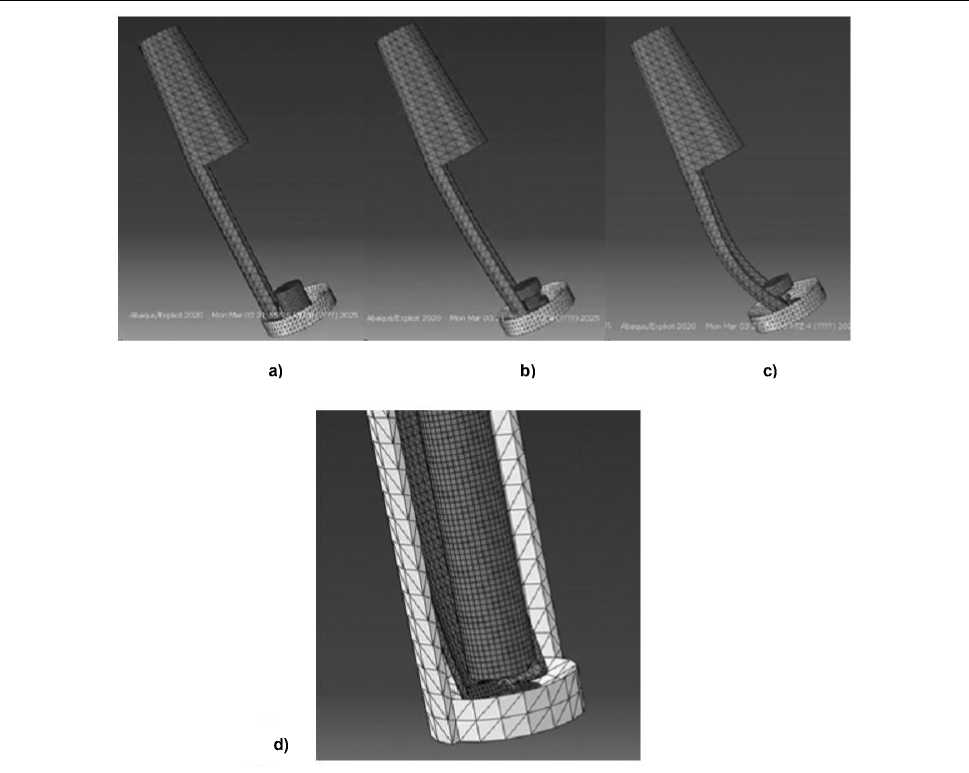
Рис. 9. Симуляция работы нового инструмента: а) исходное положение; b) момент врезания инструмента в стержень; c) момент начала отделения стержня; d) полное отделение стержня
Fig. 9. Simulation of the new tool operation: a) initial position; b) moment of tool engagement with the core; c) moment of core separation initiation; d) complete core separation
