Технология упрочнения рабочих поверхностей молотков дробилки посредством плазменного напыления композитных покрытий с их послойным оплавлением
Журнал: Вестник Восточно-Сибирского государственного университета технологий и управления @vestnik-esstu
Рубрика: Технологии, машины и оборудование для агропромышленного комплекса (технические науки)
Статья в выпуске: 3 (102), 2026 года.
Бесплатный доступ
Современный агропромышленный комплекс активно внедряет инновации в машиностроение, чтобы повысить износостойкость оборудования, особенно зернодробилок. Главная проблема – износ молотков, который происходит из-за ударно-абразивного воздействия и больших нагрузок. Чтобы продлить срок службы молотков, нужно изучить механику и трибологию, а также разработать новые материалы и технологии упрочнения. Плазменное напыление уже показало свою эффективность, но его эксплуатационные характеристики требуют дальнейшего изучения. Так, в рамках данной работы были проведены изыскания по разработке инновационного метода плазменного напыления композитных покрытий, включающего их послойное оплавление, с целью повышения прочностных характеристик рабочих поверхностей молотков зернодробилки. На основании исследования установлено, что технология упрочнения стальных молотков зернодробилки наиболее эффективна с использованием плазменного напыления порошка ПР-НХ17СР4-Р (82 %) и карбида кремния (18 %) при следующих параметрах: сила тока дуги: 240-247 А, дистанция напыления: 32-42 мм, массовый расход материала: 0,3-0,4 г/с, скорость перемещения плазмотрона: 5-7 мм/с, расход газа: 0,8-1,8 л/с. Послойное оплавление покрытия проводится при тех же параметрах, но с увеличенной скоростью до 23 мм/с, что повышает качество и адгезию слоев. На основании полученных данных проведенного исследования установлено, что предложенная технология упрочнения компонентов машин, включающая послойную плазменную наплавку композитного покрытия с применением установленных технологических параметров и материалов, показывает высокую эффективность в плане увеличения микротвердости и адгезионной прочности полученного упрочняющего покрытия, а также в отношении увеличения срока службы молотков зернодробилки.
Короткий адрес: https://sciup.org/142248661
IDS: 142248661 | УДК: 621.357.74 | DOI: 10.53980/24131997_2026_3_67
Technology for hardening the working surfaces of crusher hammers by plasma spraying of composite coatings with their layer-by-layer melting
The modern agro-industrial complex is actively introducing innovations in mechanical engineering to increase durability of equipment, especially grain crushers. The main problem is hammer wear, which occurs due to impact and abrasion, as well as high loads. To extend the service life of hammers, it is necessary to study mechanics and tribology, as well as develop new materials and hardening technologies. Plasma spraying has already shown its effectiveness, but its performance characteristics require further investigation. As part of this work, research was conducted to develop an innovative method of plasma spraying of composite coatings, which includes their layer-by-layer melting, in order to increase strength characteristics of working surfaces of grain crusher hammers. Based on the research, it was found that the technology of strengthening steel hammers of a grain crusher is most effective when using plasma spraying of PR-NK17SR4-R powder (82 %) and silicon carbide (18 %) with the following parameters: arc current strength: 240-247 A, spraying distance: 32-42 mm, mass flow rate of the material: 0.3-0.4 g/s, plasma torch movement speed: 5-7 mm/s, gas flow rate: 0.8-1.8 L/s. The layer-by-layer reflow of the coating is carried out at the same parameters, but with an increased speed of up to 23 mm/s, which improves quality and adhesion of layers. Based on the results of the study, it was found that the proposed technology for strengthening machine components, which includes layerbylayer plasma welding of a composite coating using established technological parameters and materials, is highly effective in terms of increasing the microhardness and adhesive strength of the resulting strengthening coating, as well as in terms of increasing the service life of grain crusher hammers.
Текст научной статьи Технология упрочнения рабочих поверхностей молотков дробилки посредством плазменного напыления композитных покрытий с их послойным оплавлением
Современное отечественный агропромышленный сектор машиностроения как динамично развивающаяся отрасль характеризуется активным внедрением инновационных технологий, направленных на совершенствование производственных процессов и разработку новых технических решений. В частности из работ [1, 2] известно, что машины и оборудование, например зернодробилки, подвергаются интенсивной эксплуатации в условиях ударно-абразивного износа. Существует актуальная технологическая задача [3, 4] – повышение износостойкости рабочих поверхностей молотков и, как следствие, увеличение эксплуатационного ресурса дробилки в целом.
Для решения указанной технологической задачи необходимо провести исследования в области механики и трибологии, а также обратить внимание на создаваемый новые материалы и технологии поверхностного упрочнения. При этом важно учитывать условия последующей эксплуатации зернодробилок, в особенности их рабочих узлов, а также абразивное воздействие частиц, высокие механические нагрузки и агрессивные среды.
Таким образом, актуальность упрочнения молотков зернодробилок в отечественном агропромышленном комплексе обусловлена необходимостью повышения их надежности, снижением затрат на проводимые внеплановые ремонты и обслуживании. Это особенно важно в условиях интенсивного использования техники и стремления к оптимизации производственных процессов.
Согласно работам [5, 6], упрочнение молотков позволит увеличить срок службы молотков зернодробилки, снизить количество поломок, снизить расходы на закупку запасных частей, а также, как следствие, повысить качество измельчения зерна.
В работе [7] авторы проводили исследования по разработке технологии упрочнения изнашиваемых стальных деталей. Проводилась комплексная теоретическая и экспериментальная разработка нового состава для нанесения на поверхности деталей с применением технологии плазменного напыления. В итоге были составлены технологические рекомендации по применению полученных результатов в промышленности.
Однако авторы не в полной мере осветили эксплуатационные характеристики получаемого покрытия, при этом использование технологии плазменного напыления в качестве основы при упрочнении металлических деталей специального оборудования и машин не вызывает сомнений, поскольку является обоснованным и перспективным [3, 8].
В работе [9] проведен анализ способов упрочнения рабочих органов почвообрабатывающих машин. Отдельное внимание уделялось изучению технологических особенностей, а также оценке их эффективности. В результате исследований авторами разработан новый метод упрочнения рабочих элементов почвообрабатывающей техники, основанный на индукционной пайке с использованием твердых сплавов.
Из анализа полученных результатов работ [3, 8, 9] очевидно, что технологические способы по упрочнению рабочих поверхностей деталей сельхозмашин и специального оборудования весьма востребованы и оправданы, в особенности технологии по нанесению упрочняющих покрытий.
На основании анализа современных технологических реалий была сформирована цель проводимых исследований – разработать новый способ плазменного напыления композитных покрытий с их послойным оплавлением с целью упрочнения рабочих поверхностей молотков дробилки.
Материалы и методы исследования
В настоящее в промышленности используются следующие способы, направленные на упрочнение и повышение эксплуатационного ресурса деталей:
-
- способ воздушно-плазменного напыления металлических покрытий [10], основанный на создании воздушной турбулентной плазменной струи. Затем производится подача в плазменную струю частиц порошка, напыление их на подложку и формирование покрытия;
-
- способ плазменного напыления для покрытия рабочей поверхности цилиндра блока цилиндров поршневого двигателя внутреннего сгорания [11], включающий нанесение покрытия на рабочую поверхность цилиндра блока цилиндров, по меньшей мере частично, при установленных технологических режимах.
Недостатком приведенных способов является низкая величина микротвердости покрытий. Это обусловлено закономерным снижением микротвердости покрытий, полученных посредством вышеуказанных методов плазменного напыления, от периферии к центральной зоне детали. Этот эффект проявляется в градиентном изменении механических характеристик материала по мере удаления от поверхности напыления вглубь структуры детали.
Известен способ плазменного напыления покрытия на рабочие поверхности шнека [12], включающий предварительную обработку рабочих поверхностей, обезжиривание и напыление материала, при этом проводят напыление винтовой и цилиндрической поверхностей шнека.
Недостатком данного способа является низкое качество верхних слоев формируемого покрытия, поскольку обработке подвергается шнек, который является деталью, к которой не предъявляются жесткие требования по точности геометрии и параметру шероховатости поверхности.
Согласно работе [13], широко известен способ плазменного напыления [14], включающий предварительную обработку и обезжиривание поверхности обрабатываемой детали, нанесение покрытия путем послойного напыления порошкообразного материала с использованием основного плазмообразующего газа с помощью плазмотрона и с последующим прекращением подачи порошкообразного материала, при этом в процессе напыления через плазмотрон подают дополнительный плазмообразующий газ в виде углеводородов. После прекращения подачи материала проводят плазменное оплавление поверхности напыленного порошкообразного материала.
Недостатком данного способа является малая величина адгезионной прочности сцепления получаемого покрытия со стальной основой обрабатываемой детали. Поскольку преимущественно данный способ применим при обработке непрецизионных деталей, то показателями толщины формируемого покрытия несколько превышают стандартные параметры. Следовательно, это может привести к образованию напряжений и трещин.
Таким образом, необходимо разработать способ, при котором будет обеспечиваться высокое качество композитного покрытия, эксплуатируемого в условиях ударно-абразивного износа. Это будет достигаться за счет подбора материала напыления и технологических режимов, а также посредством последовательного послойного оплавления формируемого покрытия.
В проводимом исследовании в качестве оборудования использовалась установка плазменного нанесения покрытий УПНС-3040 [3].
Наносимый порошковый материал:
-
1. Порошок ПР-НХ17СР4-Р фракции 40-100 мкм компании АО «FeRus» – массовая доля составляет 82 %.
-
2. Нанопорошок карбида кремния фракции 30 - 40 нм, производимого ООО «Инхим-синтез» – массовая доля составляет 18 %.
Массовые доли материала напыления были установлены после проведенных лабораторных исследований, направленных на получение порошковой смеси, напыление которой обеспечит наибольшее значение адгезионной прочности сцепления. В результате была получена математическая модель (1), описывающая зависимость адгезионной прочности сцепления ( ξ ) композитного материала от двух ключевых параметров: размера карбида кремния ( l ) и его концентрация ( c ) в покрытии:
% = 425,88 - 0,095/ - 0,0011/2 +0,1c - 0,001 c2 - 0,001/c. (1)
Полученные результаты свидетельствуют о достаточной точности аппроксимации экспериментальных данных уравнением (1): расчетное значение критерия Фишера не превышает табличного. Дополнительно была выполнена оценка значимости коэффициентов регрессии по критерию Стьюдента. Ее результаты показали, что все коэффициенты модели статистически значимы, поскольку соответствующие расчетные значения оказались выше критического уровня. Чтобы определить центр оптимума модели, была задействована программа «MathCad». В результате были определены координаты глобального оптимума: l = 32,287 нм; c = 17,977 %.
Образцы для нанесения покрытий изготовлены из стали 30ХГСА в соответствии с ГОСТ 4543–2016 (диаметр 15 мм, длина цилиндрической части 75 мм).
Технологические режимы напыления:
-
- сила тока дуги плазмотрона 240-247 А;
-
- дистанция напыления 32-42 мм;
-
- массовый расход напыляемого материала 0,3-0,4 г/с;
-
- скорость перемещения плазмотрона 5-7 мм/с;
-
- расход плазмообразующего газа 0,8-1,8 л/с.
Представленные диапазоны технологических режимов были определены после проведения комплексных исследований их влияния на твердость композитного покрытия, ее адгезионную прочность сцепления с основой и остаточные напряжения.
На рисунке 1 представлена итоговая выкладка из программного продукта «MathCad» при определении технологических режимов нанесения разработанного состава.
|
Search in a condition |
Initial approach minimaze the specified calculation accuracy: .000 |
15000 s Hv< 15500 1 10 s ^s 210
|
I:= 1 1:= 1 v:= 1 m:= л/v awa |
1 5:= 1 AW |
|
200 s Is 25®0< Is ISIS |
vs 70.3 s ms 0.50s 5s 150 |
|
Given —f(I,l,v,m,5) = 0 —f(I,l,v,m, 5) = di dl |
0 —f(I,l,v,m,6) = 0 —f(I,l, v,m,6) = 0 dv dm |
—f(I,l,v,m,6) = 0
d5
Hv= 13363.93+5.28*l+3.28*l+105.37*v+560.05*m-0.38*l*v-1.34*l*m-0.54*l*v-105.75*v*m-
-0.01*l*l+0.002*l*l*v+0.47*l*v*m
^=-6.73+0.6*1-0.18*1-45.6*m-0.05*5
|
I |
10 239.457 |
|
v := Find(I,l,v,m}5) |
АЛА ,10, ,42.415, vO := ' 6.427 |
|
m UJ |
mO 0.412 Iso J 1127.652 J |
|
Search in a condition |
Initial approach maximaze the specified calculation accuracy: .000 |
|
15000 s Hvs 15500 110 s |
^ s 210 |
I:= 1 1:= 1 v:= 1 m:= 1 б:= 1
|
* AV ' АЛЛА |
AAA |
|
200 s Is 25®0< Is 1SS |
vs 70.3 s ms 0.50s 5s 150 |
|
Given -fn,l,v,m,S) = 0 -fn,l,v,m,5) = di dl |
0 —f(I,l,v,m:5) = 0 —f(l,l, v,m, 5) = 0 dv dm |
—f(I,l,v,m,6) = 0
d6
Hv= 13363.93+5.28*1+3.28*1+105.37*v+560.05*m-0.38*l*v-1.34*l*m-0.54*l*v-105.75*v*m-
-
-0.01 *l*l+0.002*l*l*v+0.47*l*v*m
^=-6.73+0.6*1-0.18*1-45,6*m-0.05*6
|
I |
10 247.824 АЛЛА |
|
v := Find(I, l,v,m, 5) |
,10 , , 31.289 , vO := 5.241 |
|
m |
mO 0.314 150 J 162.784 J AVW |
Values under the elution
1 = 239.457 - 247.824; 1=42.415- 31.289; v = 6.427 - 5.241
m= 0.412-0.314; 6 = 127.652 - 62.784
Рисунок 1 – Расчет технологических режимов
В отношении технологических режимов и порошкового состава были поданы заявки на получение патентов на изобретение.
Для повышения физико-механических и, как следствие, эксплуатационных характеристик нанесенного покрытия оно после напыления слоя плазменным методом подвергается последующему оплавлению. Данная операция позволяет получить в покрытиях сжимающие остаточные напряжения, что обеспечивает надежное соединение напыленного слоя с основой и предотвращает отслоения и образование трещин в покрытии. Это способствует улучшению механических свойств покрытия, таких как микротвердость, адгезия, износостойкость и прочность. Так, в рамках экспериментальных исследований были определены следующие области варьирования независимых переменных для определения: Скорость перемещения плазмотрона v, мм/с: 5-205 и дистанция до плазмотрона l, мм: 5-145. В качестве функции отклика выбраны остаточные напряжения. Было определено, что оплавление каждого слоя покрытия после его нанесения проводится на рабочих режимах, но с увеличением скорости перемещения плазмотрона до 21–23 мм/с.
С целью подтверждения заявленного технического результата, а также для оценки влияния послойного оплавления на качество формируемого композитного покрытия проводились следующие исследования:
-
1. Измерение микротвердости композитного покрытия на твердомере ПМТ-3 (рис. 2) при нагрузке 1,962 Н по ГОСТ 9450-76 в поперечном сечении образца.
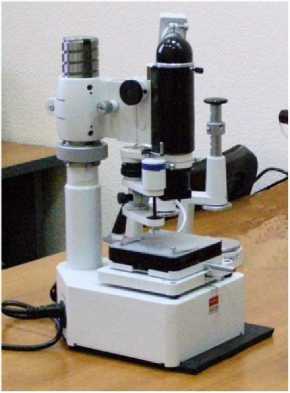
Рисунок 2 – Твердомер ПМТ-3
Провели измерение адгезионной прочности сцепления композитного покрытия с основой методом скретч-тестирования, при этом царапины проводились алмазным индентором конической формы на установке Макро Скретч Тестер Revetest Express (рис. 3) с постоянной нагрузкой в 34 Н [15].
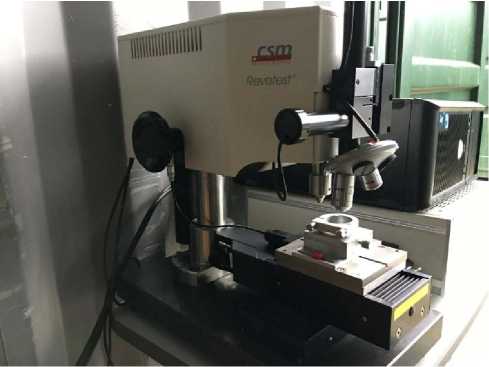
Рисунок 3 – Установка Макро Скретч Тестер Revetest Express
Результаты исследования и их обсуждение
Полученные экспериментальные данные показали, что микротвердость композитного покрытия в 2,11 раза больше, чем у стандартных покрытий из материала напыления ПР-НХ17СР4-Р.
Полученный результат был связан с послойным плазменным оплавлением покрытия, поскольку данная дополнительная операция при упрочении может привести к существенному изменению структуры композита и повышению его микротвердости. При этом у покрытия отмечали более равномерное распределение микротвердости по толщине, что было обусловлено его однородной структурой, отсутствием оксидных прослоек, пористости и несплошностей, а также равномерным распределением химических элементов в покрытии с образованием дисперсных упрочняющих фаз (рис. 4).
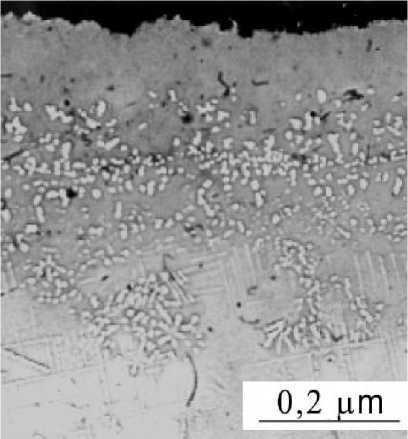
Рисунок 4 – Микрошлиф с композитным покрытием после его послойного оплавления
В рамках исследования микротвердости композитного покрытия были проанализированы различные режимы его нанесения. Результаты показали, что покрытия, полученные с послойным оплавлением, демонстрировали максимальную микротвердость. Этот показатель превышал значение, характерное для стандартного метода нанесения, в 1,57 раза и составлял 14,005 ГПа.
Результаты исследований адгезионной прочности сцепления композитного покрытия с основой методом скретч-тестирования представлены на рисунке 5.
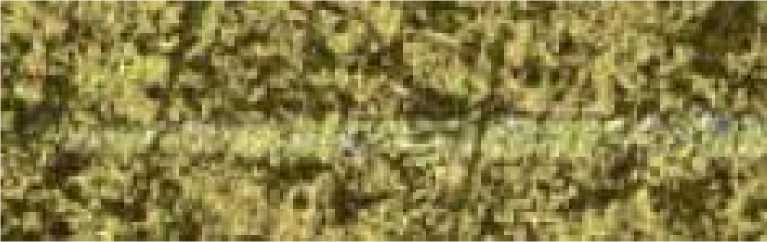
Рисунок 5 – Результат исследования адгезионной прочности сцепления покрытия с основой (увеличение ×1000)
Можно отметить, что у композитного покрытия, полученного путем напыления при рационально подобранных технологических режимах и наносимом порошковом материале, разрушений не наблюдалось. Также у композитного покрытия на всем протяжении испытаний отсутствовали трещины и прочие деформации.
Адгезионная прочность сцепления полученного композита со стальной основой составила 181 МПа, что в 2,4 раза выше, чем у стандартного покрытия из материала ПР-НХ17СР4-Р.
Таким образом, применение разработанного способа плазменного напыления композитных покрытий с их послойным оплавлением способствовало улучшению качества формируемого композита, который впоследствии будет эксплуатироваться в условиях ударноабразивного износа. Достижение этого эффекта обеспечивалось за счет оптимального выбора материалов для напыления и технологических параметров, а также посредством поэтапного послойного оплавления наносимого покрытия.
Заключение
На основании проведенного комплексного исследования можно сделать вывод о том, что технология упрочнения стальных молотков зернодробилки должна осуществляться с помощью плазменного напыления порошковой смеси – порошок ПР-НХ17СР4-Р фракции 40– 100 мкм, в количестве 82 % и порошок карбида кремния фракции 30–40 нм в количестве 18 %, на режимах:
-
- сила тока дуги плазмотрона 240–247 А;
-
- дистанция напыления 32–42 мм;
-
- массовый расход напыляемого материала 0,3–0,4 г/с;
-
- скорость перемещения плазмотрона 5–7 мм/с;
-
- расход плазмообразующего газа 0,8–1,8 л/с.
Послойное оплавление упрочняющего покрытия должно осуществляться при идентичных параметрах, но с увеличением скорости перемещения плазмотрона до 23 мм/с, что будет способствовать повышению критериев качества покрытия и улучшению адгезионных характеристик между слоями композита.
Учитывая полученные значения, можно с уверенностью утверждать, что предлагаемая технология упрочнения деталей машин с послойным оплавлением плазмонапыленного покрытия с применением установленных технологических режимов и материала покрытия, демонстрирует высокую эффективность в контексте увеличения эксплуатационного ресурса молотков зернодробилки.